Industrial Knowledge
Case study: phân tích dữ liệu sản xuất để giảm phế phẩm và tăng OEE
Nội dung bài viết 9 mục
Tóm tắt nhanh
- Bối cảnh (minh hoạ): xưởng ép nhựa 8 máy, dữ liệu sản lượng, dừng máy, phế phẩm ghi ở 3 file khác nhau.
- Chuẩn hoá thành 2 bảng Fact (sản xuất, dừng máy) + 4 bảng Dim, dựng dashboard OEE và chất lượng.
- Pareto + phân tầng chỉ ra 2 máy và 3 nguyên nhân dừng chiếm phần lớn tổn thất.
- Bài học: giá trị nằm ở quy trình dữ liệu → insight → hành động → theo dõi, không nằm ở biểu đồ.
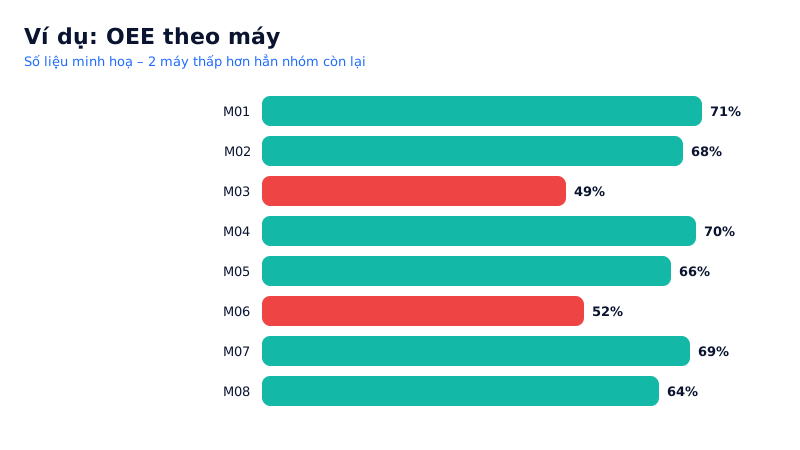
Số liệu trong bài là ví dụ minh hoạ để giải thích phương pháp.
1. Bối cảnh
Xưởng ép nhựa có 8 máy, chạy 3 ca. Lãnh đạo cảm thấy “máy chạy không hết công suất” nhưng không có số chung: tổ sản xuất ghi sản lượng trên Excel, bảo trì ghi dừng máy trên sổ, QC ghi phế phẩm trên phiếu giấy.
Câu hỏi phân tích: OEE từng máy là bao nhiêu, tổn thất lớn nhất nằm ở đâu, nên cải tiến gì trước?
2. Thu thập và làm sạch
- Gộp 6 tháng nhật ký sản xuất từ các file theo tháng bằng Power Query (From Folder).
- Số hoá sổ dừng máy theo mẫu: ngày, ca, máy, bắt đầu, kết thúc, mã nguyên nhân.
- Chuẩn hoá tên máy (M01…M08), mã nguyên nhân dừng (thay khuôn, hỏng hóc, chờ vật liệu, chờ QC…), mã lỗi.
Xem kỹ thuật tại Làm sạch dữ liệu với Power Query.
3. Mô hình dữ liệu
- Fact_SanXuat: Ngày, Ca, Máy, Sản phẩm, Thời gian kế hoạch, Sản lượng, Phế phẩm
- Fact_DungMay: Ngày, Ca, Máy, Nguyên nhân, Số phút
- Dim: Ngày, Máy, Sản phẩm (có cycle time chuẩn), Nguyên nhân
4. Chỉ số
| Chỉ số | Công thức |
|---|---|
| Availability | (Thời gian kế hoạch − Thời gian dừng) / Thời gian kế hoạch |
| Performance | (Cycle time chuẩn × Sản lượng) / Thời gian chạy |
| Quality | (Sản lượng − Phế phẩm) / Sản lượng |
| OEE | A × P × Q |
Chi tiết tại OEE là gì và 6 tổn thất lớn trong OEE.
5. Phân tích
- Tổng quan: OEE trung bình khoảng 62%, Availability là thành phần thấp nhất.
- Phân tầng theo máy: hai máy có OEE thấp hơn hẳn nhóm còn lại.
- Pareto nguyên nhân dừng trên hai máy đó: thay khuôn, chờ vật liệu và hỏng hệ thống gia nhiệt chiếm phần lớn số phút dừng.
- Theo ca: thời gian thay khuôn ca đêm dài hơn rõ rệt so với ca ngày.
- Chất lượng: phế phẩm tăng trong 30 phút đầu sau thay khuôn.
6. Hành động
| Insight | Hành động | Công cụ |
|---|---|---|
| Thay khuôn lâu, nhất là ca đêm | Chuẩn hoá thay khuôn, chuẩn bị trước | SMED, Standard work |
| Chờ vật liệu | Kanban cấp liệu theo kế hoạch ca | Kanban |
| Hỏng gia nhiệt lặp lại | Bảo trì phòng ngừa, phân tích nguyên nhân | Kobetsu Kaizen |
| Phế phẩm sau thay khuôn | Thông số khởi động chuẩn, kiểm tra sản phẩm đầu | Control plan |
7. Theo dõi
Dashboard làm mới hằng ngày, họp sáng xem OEE ngày hôm qua theo máy, Pareto dừng máy theo tuần. Mỗi hành động có người phụ trách, hạn, và được đánh giá hiệu quả bằng chính dashboard.
Bài học
- Dữ liệu đã có sẵn; thiếu là chuẩn hoá và kết nối.
- Dashboard chỉ có giá trị khi gắn với nhịp họp và danh sách hành động.
- Bắt đầu nhỏ (1 xưởng, vài KPI), mở rộng khi đã chứng minh hiệu quả.
Xem dashboard tương tự
Dashboard OEE & sản xuất · Dashboard KPI bảo trì · Đặt làm dashboard theo dữ liệu của bạn.