Industrial Knowledge
Standard Work là gì? 3 yếu tố của công việc chuẩn hóa | Ví dụ
Nội dung bài viết 11 mục
Ca A làm 520 sản phẩm, ca B làm 430 sản phẩm trên cùng một máy. Hỏi tại sao thì mỗi người một ý. Khi không có công việc chuẩn hóa, mỗi ca là một quy trình khác nhau – và không thể cải tiến một thứ không ổn định.
Tóm tắt nhanh
- Standard Work (công việc chuẩn hóa) mô tả cách làm an toàn, đạt chất lượng và hiệu quả nhất hiện biết.
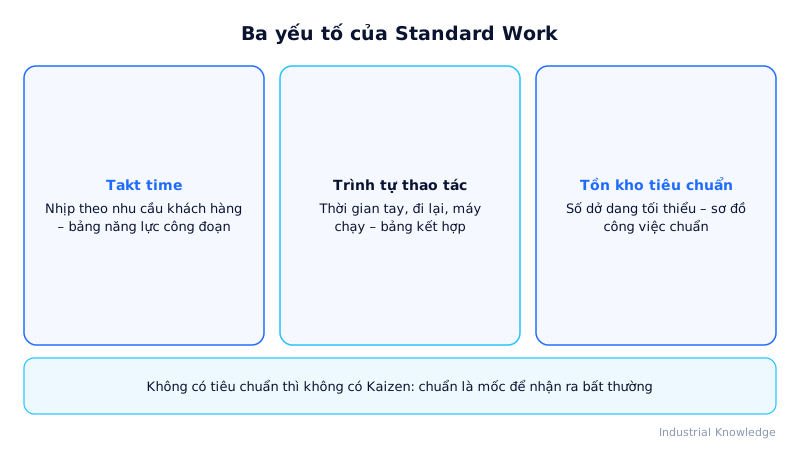
- Ba yếu tố: takt time, trình tự thao tác và tồn kho tiêu chuẩn (SWIP), mỗi yếu tố có biểu mẫu riêng.
- Không có tiêu chuẩn thì không có Kaizen – tiêu chuẩn là mốc để nhận ra bất thường.
- Lỗi lớn: viết trong văn phòng, không cập nhật sau Kaizen, tài liệu dài không ai đọc, không kiểm tra tuân thủ.
Standard Work là gì?
Standard Work (công việc chuẩn hóa) là văn bản mô tả cách làm một công việc an toàn, đạt chất lượng và hiệu quả nhất mà nhóm biết ở thời điểm hiện tại. Khác với hướng dẫn công việc chung chung, Standard Work theo TPS được xây dựng quanh con người thao tác và gắn với nhịp khách hàng.
Taiichi Ohno từng nhấn mạnh: không có tiêu chuẩn thì không có Kaizen. Tiêu chuẩn là mốc để biết thế nào là bất thường, và là nơi lưu giữ cải tiến.
Ba yếu tố và ba biểu mẫu
| Yếu tố | Nội dung | Biểu mẫu thường dùng |
|---|---|---|
| Takt time | Nhịp cần đạt | Bảng năng lực công đoạn (process capacity sheet) |
| Trình tự thao tác | Các bước theo đúng thứ tự, thời gian tay, đi lại, máy chạy | Bảng kết hợp công việc chuẩn (standard work combination sheet) |
| Tồn kho tiêu chuẩn (SWIP) | Số sản phẩm dở dang tối thiểu để thao tác trôi chảy | Sơ đồ công việc chuẩn (standard work chart) |
Ngoài ra, hướng dẫn công việc chi tiết (điểm then chốt, lý do) và bảng đào tạo kỹ năng (TWI – Job Instruction) giúp truyền đạt tiêu chuẩn cho người mới.
Các bước xây dựng
- Quan sát và bấm giờ ít nhất 10 chu kỳ, tách thời gian tay, đi lại, chờ máy.
- Loại bỏ lãng phí rõ ràng (đi lại, tìm kiếm, chờ).
- Sắp xếp trình tự để tổng chu kỳ ≤ takt.
- Xác định tồn kho tiêu chuẩn tại mỗi vị trí.
- Vẽ sơ đồ bố trí, đường đi, điểm kiểm tra chất lượng và an toàn.
- Thử nghiệm, đào tạo, dán tại vị trí làm việc.
- Tổ trưởng kiểm tra định kỳ; khi có cải tiến thì cập nhật.
Ví dụ: cell gia công trục ở Vĩnh Phúc
Số liệu minh hoạ. Cell 4 máy (tiện CNC, phay, khoan, mài) do 1 người vận hành, takt 95 giây.
| Thao tác | Tay (giây) | Đi lại (giây) | Máy chạy (giây) |
|---|---|---|---|
| Tiện: tháo, lắp, bấm chạy | 14 | 3 | 70 |
| Phay: tháo, lắp, bấm chạy | 12 | 3 | 55 |
| Khoan: tháo, lắp, bấm chạy | 10 | 3 | 40 |
| Mài: tháo, lắp, đo, bấm chạy | 20 | 3 | 60 |
| Kiểm tra và đặt vào thùng | 15 | 4 | – |
| Tổng thời gian người | 71 | 16 |
Chu kỳ người = 87 giây ≤ takt 95 giây. Tồn kho tiêu chuẩn: 1 chi tiết trong mỗi máy + 1 chi tiết chờ đo = 5. Trước khi chuẩn hóa, sản lượng ca dao động 260–330; sau đó ổn định 300–310, chênh lệch giữa các ca dưới 3%.
Lợi ích chính
- Sản lượng và chất lượng ổn định giữa các ca, các người.
- Rút ngắn thời gian đào tạo người mới.
- Bất thường dễ nhận ra vì có chuẩn để so sánh.
- Là nền để đo hiệu quả cải tiến.
- Giảm rủi ro an toàn nhờ thao tác được thiết kế trước.
Khi nào dùng?
- Công việc lặp lại có chu kỳ, đặc biệt chuyền lắp ráp và cell.
- Sau một cải tiến – để khóa kết quả.
- Khi tuyển, đào tạo người mới.
- Khi chất lượng hoặc sản lượng chênh lệch giữa các ca.
Mẹo áp dụng và Excel
- Excel bảng kết hợp: mỗi dòng một thao tác, cột thời gian bắt đầu và thời lượng; dùng biểu đồ thanh ngang (Gantt) để vẽ đường tay, đường đi, đường máy.
- Viết ngắn, nhiều hình ảnh, dán ngang tầm mắt.
- Người làm trực tiếp phải tham gia viết – họ mới là người giữ tiêu chuẩn.
- Ghi rõ “điểm then chốt” và “lý do” để người vận hành hiểu, không chỉ làm theo.
Lỗi hay gặp
- Phòng kỹ thuật viết trong văn phòng, không khớp thực tế.
- Coi tiêu chuẩn là cố định, không cập nhật sau Kaizen.
- Tài liệu dài nhiều trang, không ai đọc.
- Không kiểm tra tuân thủ, tiêu chuẩn chỉ là giấy.
Ví dụ khác: xưởng may
Tại một xưởng may Đồng Nai (số liệu minh hoạ), công đoạn tra cổ có thời gian dao động 48–75 giây giữa các công nhân. Sau khi quay video người làm tốt nhất và viết standard work 7 bước, thời gian chuẩn ổn định quanh 52 giây, tỷ lệ sửa lại giảm từ 4% xuống 1,5%.
Câu hỏi thường gặp
Standard Work khác SOP thế nào? SOP thường mô tả quy trình ở mức hệ thống; Standard Work gắn với takt, trình tự thao tác và thời gian cụ thể của từng người.
Có làm Standard Work cho công việc không lặp lại? Có thể chuẩn hóa ở mức các bước và điểm kiểm soát, nhưng không cần đủ ba biểu mẫu.
Bước tiếp theo
- Yếu tố đầu tiên: Takt time
- Cải tiến trên nền chuẩn: Kaizen
- Dòng chảy trong cell: One piece flow