Industrial Knowledge
One piece flow là gì? Dòng chảy một sản phẩm và điều kiện áp dụng | Ví dụ
Nội dung bài viết 11 mục
Tóm tắt nhanh
- One piece flow (dòng một sản phẩm) là gia công và chuyển từng chiếc qua các công đoạn thay vì theo lô.
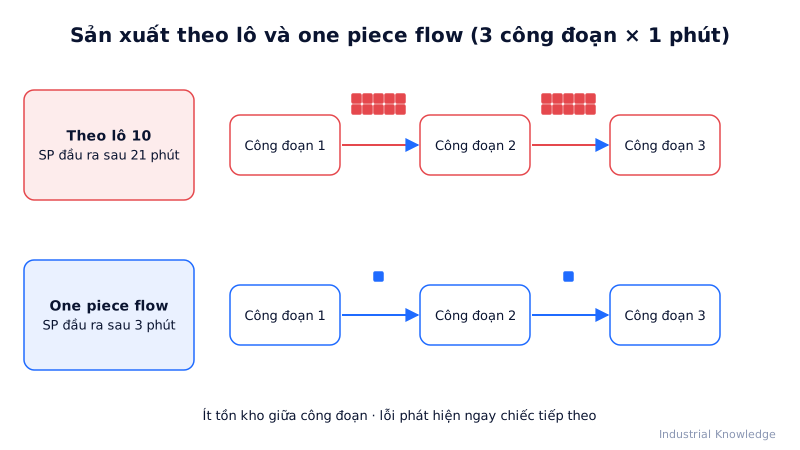
- Ví dụ lô 10 chiếc qua 3 công đoạn: chiếc đầu xong ở phút 3 thay vì phút 21, cả lô xong ở phút 12 thay vì 30.
- Lợi ích: lead time ngắn, lỗi phát hiện ngay, ít WIP; bắt đầu bằng tính takt time và cân bằng chuyền.
- Lỗi lớn: áp dụng khi máy hay hỏng, không cân bằng chuyền, công nhân chỉ biết một việc.
One piece flow là gì?
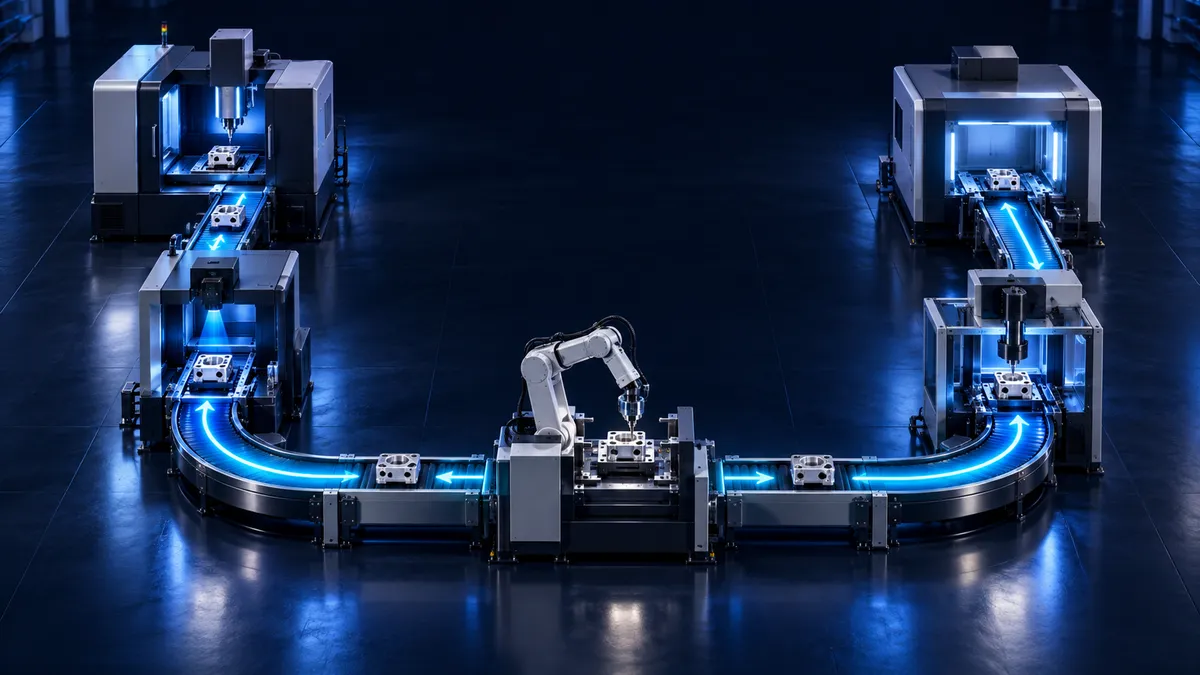
One piece flow (dòng một sản phẩm, còn gọi continuous flow) là phương thức sản xuất trong đó sản phẩm được gia công và chuyển sang công đoạn kế tiếp từng chiếc một (hoặc từng lô rất nhỏ), thay vì đợi đủ lô lớn mới chuyển. Mỗi công đoạn chỉ làm đúng thứ công đoạn sau cần, với nhịp bằng takt time.
So sánh đơn giản: một lô 10 sản phẩm qua 3 công đoạn, mỗi công đoạn 1 phút/chiếc.
| Phương thức | Chiếc đầu tiên hoàn thành | Cả lô hoàn thành | WIP |
|---|---|---|---|
| Theo lô 10 chiếc | Phút thứ 21 | Phút thứ 30 | Tới 10 chiếc giữa công đoạn |
| One piece flow | Phút thứ 3 | Phút thứ 12 | 1 chiếc mỗi công đoạn |
Lợi ích
- Lead time ngắn, phản hồi khách hàng nhanh.
- Lỗi được phát hiện ngay ở chiếc tiếp theo, không phải cả lô.
- Ít WIP, ít diện tích, ít vận chuyển.
- Lộ ra mất cân bằng chuyền, buộc cải tiến.
Điều kiện và các bước áp dụng
| Bước | Nội dung | Ghi chú |
|---|---|---|
| 1 | Tính takt time = thời gian sẵn có / nhu cầu | Nhịp mục tiêu của cell |
| 2 | Đo cycle time từng thao tác | Bấm giờ ít nhất 10 lần |
| 3 | Bố trí cell hình chữ U hoặc L | Máy sát nhau, đầu vào gần đầu ra |
| 4 | Cân bằng công việc theo takt | Biểu đồ Yamazumi |
| 5 | Đào tạo đa kỹ năng | Người vận hành nhiều máy |
| 6 | Lập công việc chuẩn | Trình tự, thời gian, WIP chuẩn |
| 7 | Theo dõi sản lượng theo giờ | Bảng hourly board |
Điều kiện tiên quyết: máy ổn định (uptime > 85%), thời gian chuyển đổi ngắn, chất lượng đầu vào ổn định, nhu cầu đủ lặp lại.
Ví dụ tại nhà máy lắp ráp quạt điện Hà Nội
Một nhà máy lắp ráp quạt đứng tại Hà Nội có chuyền dài 22 người, chuyển hàng theo thùng 20 bộ giữa các trạm. Nhu cầu 960 quạt/ca 8 giờ (takt = 28.800 giây / 960 = 30 giây).
Trước cải tiến: WIP trên chuyền khoảng 600 bộ, lead time trên chuyền 3,5 giờ, khi phát hiện lỗi lắp lệch cánh ở trạm kiểm tra thì đã có khoảng 200 bộ lỗi tương tự phía trước.
Nhóm cải tiến tái thiết kế thành 2 cell chữ U, mỗi cell 9 người, chuyển từng bộ trên băng tải ngắn, cân bằng công việc theo takt 60 giây/cell. Kết quả sau 3 tháng:
| Chỉ số | Trước | Sau |
|---|---|---|
| Số người | 22 | 18 |
| WIP | 600 bộ | 25 bộ |
| Lead time trên chuyền | 3,5 giờ | 12 phút |
| Lỗi lắp ráp | 1,8% | 0,6% |
| Diện tích | 260 m² | 170 m² |
4 người dư được chuyển sang tổ cải tiến và đào tạo, không cắt giảm.
Sản xuất theo lô và one piece flow
| Tiêu chí | Theo lô (lô 10) | One piece flow |
|---|---|---|
| Sản phẩm đầu tiên ra sau 3 công đoạn × 1 phút | 21 phút (chờ cả lô qua 2 công đoạn đầu rồi làm cái đầu ở công đoạn 3) | 3 phút |
| Tồn kho giữa công đoạn | Cao | Gần như bằng 0 |
| Phát hiện lỗi | Cả lô lỗi mới biết | Ngay sản phẩm tiếp theo |
| Diện tích | Lớn (chỗ để lô) | Nhỏ, cell chữ U |
“One piece” không nhất thiết là đúng một chiếc: có thể là một đơn vị đóng gói nhỏ phù hợp với quy trình (một cặp giày, một hộp 6 chai). Điều cốt lõi là dòng chảy liên tục, không tích lô giữa các công đoạn.
7 bước tạo dòng một sản phẩm
- Chọn họ sản phẩm có quy trình tương tự.
- Tính takt time từ nhu cầu khách hàng.
- Đo thời gian từng công đoạn, xác định nội dung công việc.
- Cân bằng công việc theo takt time.
- Bố trí cell (thường chữ U), máy nhỏ đặt sát nhau.
- Xây dựng công việc chuẩn hóa và đào tạo đa kỹ năng.
- Chạy thử, đo, cải tiến liên tục.
Vì sao one piece flow hay thất bại?
- Thời gian chuyển đổi dài nên buộc phải chạy lô.
- Máy không ổn định, một máy dừng cả cell dừng.
- Công nhân chỉ biết một việc, không hỗ trợ nhau được.
- Chất lượng chưa ổn định, thiếu chống sai lỗi.
Mẹo cân bằng bằng Excel
Lập bảng công đoạn – thời gian, vẽ biểu đồ cột chồng (yamazumi) so với đường takt time. Công đoạn vượt takt cần chia việc hoặc cải tiến; số người cần = tổng thời gian / takt time.
Lỗi hay gặp – vì sao one piece flow hay thất bại
- Áp dụng khi máy hay hỏng — một máy dừng kéo cả cell dừng.
- Không cân bằng chuyền, người nhanh chờ người chậm, WIP dồn lại.
- Công nhân chỉ biết một việc, không hỗ trợ nhau được.
- Chất lượng đầu vào chưa ổn định, thiếu chống sai lỗi.
- Giữ thói quen làm dư “phòng hờ”, phá vỡ WIP chuẩn.
- Áp dụng cứng nhắc cho công đoạn có thời gian chuyển đổi rất dài (lò nhiệt luyện, sơn) — nên dùng supermarket thay vì ép one piece flow.
Câu hỏi thường gặp
Có phải mọi sản phẩm đều nên one piece flow? Không. Quy trình hóa chất, lò nung theo mẻ, sơn tĩnh điện thường vẫn chạy lô; khi đó giảm cỡ lô hết mức có thể.
Cell chữ U có bắt buộc? Không, nhưng chữ U giúp người đứng giữa làm nhiều máy, giảm đi lại.
Bước tiếp theo
- Thiết kế dòng chảy tổng thể: Value Stream Mapping
- Xử lý công đoạn chậm nhất: Phân tích điểm nghẽn
- Giữ chất lượng trong dòng chảy: Poka-yoke Value Stream Mapping](/bai-viet/value-stream-mapping)
- Xử lý công đoạn chậm nhất: Phân tích điểm nghẽn
- Giữ chất lượng trong dòng chảy: Poka-yoke