Industrial Knowledge
Poka-yoke là gì? Kỹ thuật chống sai lỗi và các loại thiết bị | Ví dụ
Nội dung bài viết 12 mục
Tóm tắt nhanh
- Poka-yoke nghĩa là “chống sai lỗi vô ý”, do Shigeo Shingo phát triển tại Toyota thập niên 1960.
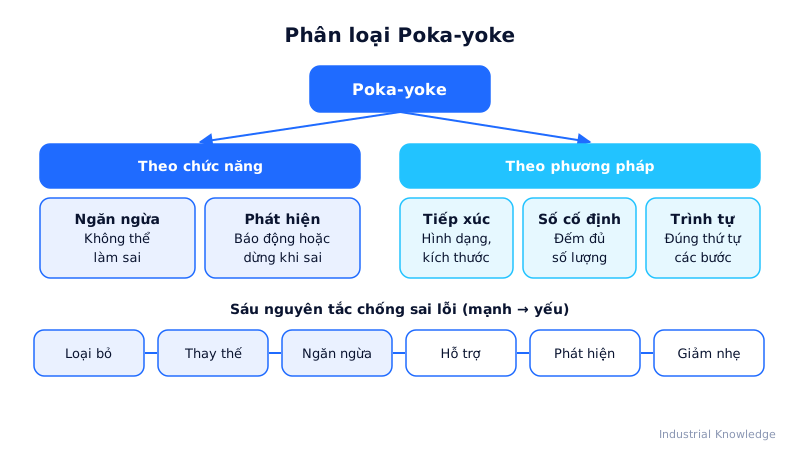
- Theo chức năng có loại ngăn ngừa (không thể làm sai) và phát hiện (báo động, dừng khi sai).
- Ba phương pháp phát hiện: tiếp xúc, giá trị cố định, trình tự thao tác.
- Sáu nguyên tắc từ mạnh đến yếu: loại bỏ, thay thế, ngăn ngừa, hỗ trợ, phát hiện, giảm nhẹ.
Poka-yoke là gì?
Poka-yoke (ポカヨケ) nghĩa là “chống sai lỗi vô ý”, do kỹ sư Shigeo Shingo phát triển tại Toyota vào thập niên 1960. Đây là cơ chế giúp không thể làm sai, hoặc nếu sai thì phát hiện ngay lập tức trước khi lỗi trở thành khuyết tật được chuyển sang công đoạn sau. Triết lý nền tảng: con người luôn có thể quên, nhầm, mệt — thay vì trách móc, hãy thiết kế quy trình sao cho sai sót không gây ra lỗi.
Ví dụ đời thường: phích cắm USB-C không phân biệt chiều, nắp bình xăng gắn dây, ổ cắm 3 chấu chỉ cắm được một hướng.
Phân loại Poka-yoke
| Tiêu chí | Loại | Mô tả | Ví dụ |
|---|---|---|---|
| Chức năng | Ngăn ngừa (Prevention) | Không thể thao tác sai | Đồ gá chỉ lắp được một hướng |
| Chức năng | Phát hiện (Detection) | Báo động/dừng khi sai | Cảm biến thiếu chi tiết, đèn báo |
| Phương pháp | Tiếp xúc | Dựa vào hình dạng, kích thước | Chốt định vị, rãnh dẫn hướng |
| Phương pháp | Giá trị cố định | Đếm số lượng thao tác | Bộ đếm số ốc đã bắn |
| Phương pháp | Trình tự thao tác | Kiểm soát đúng thứ tự bước | Hệ thống pick-to-light |
Các bước thiết kế Poka-yoke
- Chọn lỗi cần xử lý (từ Pareto khiếu nại, FMEA).
- Đi hiện trường quan sát lỗi xảy ra như thế nào.
- Tìm nguyên nhân gốc bằng 5 Why — xác định sai sót của con người ở bước nào.
- Ưu tiên giải pháp ngăn ngừa hơn phát hiện; phát hiện tại nguồn hơn ở cuối chuyền.
- Làm mẫu đơn giản, chi phí thấp, thử nghiệm.
- Xác nhận hiệu quả, đưa vào công việc chuẩn và kế hoạch kiểm soát.
- Kiểm tra định kỳ thiết bị Poka-yoke đầu ca (dùng mẫu lỗi chuẩn).
Ví dụ tại nhà máy dây điện ô tô Hải Dương
Một nhà máy sản xuất bó dây điện (wire harness) cho ô tô tại Hải Dương nhận khiếu nại khách hàng về cắm sai vị trí đầu cos vào giắc: 14 ppm, tương đương 6–8 khiếu nại/tháng, mỗi lần phạt và chi phí phân loại khoảng 40 triệu đồng.
Nhóm chất lượng triển khai 3 Poka-yoke:
| Giải pháp | Loại | Chi phí |
|---|---|---|
| Đèn pick-to-light chỉ đúng ô dây cần lấy | Trình tự | 85 triệu/bàn |
| Bàn kiểm tra thông mạch tự động, khóa không cho ra hàng nếu sai | Phát hiện | 120 triệu/bàn |
| Đồ gá giắc có chốt mã màu, sai màu không cắm vào được | Ngăn ngừa | 5 triệu/bộ |
Sau 4 tháng, lỗi cắm sai tại khách hàng giảm về 0 ppm, lỗi nội bộ giảm 85%. Khoản đầu tư hoàn vốn trong khoảng 9 tháng.
Ba phương pháp phát hiện
| Phương pháp | Cách hoạt động | Ví dụ |
|---|---|---|
| Tiếp xúc (contact) | Kiểm tra hình dạng, kích thước, vị trí bằng tiếp xúc vật lý hoặc cảm biến | Chốt định vị chỉ lắp được một chiều |
| Số cố định (fixed-value) | Đếm đủ số lượng thao tác hoặc chi tiết | Khay chia 6 ô, còn ốc là chưa lắp đủ |
| Trình tự (motion-step) | Kiểm tra các bước làm đúng thứ tự | Đèn chỉ dẫn hộp linh kiện theo thứ tự lắp |
Sáu nguyên tắc chống sai lỗi (từ mạnh đến yếu)
| Nguyên tắc | Ý nghĩa |
|---|---|
| Loại bỏ | Thiết kế lại để bước dễ sai không còn tồn tại |
| Thay thế | Dùng quy trình/thiết bị ổn định hơn |
| Ngăn ngừa | Không thể làm sai (khuôn gá, chốt) |
| Hỗ trợ | Làm cho việc đúng dễ hơn (màu sắc, nhãn) |
| Phát hiện | Phát hiện lỗi trước khi chuyển công đoạn |
| Giảm nhẹ | Hạn chế hậu quả khi lỗi đã xảy ra |
Lợi ích
Giảm lỗi do con người, giảm kiểm tra cuối, đào tạo người mới nhanh hơn, và người vận hành bớt áp lực “phải nhớ”.
Khi nào nên dùng?
Khi FMEA cho thấy chế độ lỗi có mức nghiêm trọng cao do thao tác người; khi lỗi lắp ngược, thiếu chi tiết lặp lại; khi khiếu nại khách hàng có nguyên nhân “công nhân sơ suất”.
Mẹo theo dõi bằng Excel
Danh sách thiết bị Poka-yoke: mã, vị trí, chế độ lỗi chống, loại (cảnh báo/dừng), tần suất kiểm tra hiệu lực, ngày kiểm tra gần nhất. Mỗi ca kiểm tra bằng mẫu lỗi (mẫu đỏ) để chắc thiết bị còn hoạt động.
Lỗi hay gặp
- Dựa vào kiểm tra 100% bằng mắt thay vì Poka-yoke — con người kiểm tra cũng có thể bỏ sót.
- Poka-yoke bị vô hiệu hóa (tắt cảm biến, cắt chốt) vì làm chậm sản xuất mà không ai phát hiện.
- Không kiểm tra hoạt động đầu ca bằng mẫu lỗi.
- Chỉ phát hiện ở cuối chuyền, lỗi đã xảy ra trên nhiều sản phẩm.
- Nghĩ Poka-yoke phải đắt tiền — phần lớn giải pháp tốt chỉ là chốt, đồ gá, rãnh.
Câu hỏi thường gặp
Poka-yoke có đắt không? Phần lớn rất rẻ: chốt, gá, khay chia ô, cảm biến đơn giản.
Cảnh báo hay dừng máy tốt hơn? Dừng máy (kiểm soát) mạnh hơn cảnh báo, nên ưu tiên với lỗi nghiêm trọng.
Bước tiếp theo
- Xác định rủi ro cần chống lỗi: FMEA cơ bản
- Tìm nguyên nhân gốc: 5 Why
- Văn hóa Toyota phía sau: 14 nguyên tắc Toyota Way