Industrial Knowledge
PFMEA cơ bản: từ RPN sang Action Priority (AP) theo AIAG-VDA
Nội dung bài viết 10 mục
Bài này tập trung vào chấm điểm S-O-D, hạn chế của RPN và Action Priority; xem tổng quan FMEA ở FMEA là gì.
Nhiều đội làm PFMEA chấm xong S-O-D, nhân ra RPN, rồi lọc “RPN > 100 thì hành động”. Cách làm này nhanh nhưng có thể khiến bạn bỏ qua đúng rủi ro nguy hiểm nhất. Bài này giải thích cách chấm ba điểm số, vì sao RPN dễ đánh lừa, và cách dùng Action Priority (AP) theo sổ tay FMEA AIAG-VDA để quyết định việc nào làm trước.
Tóm tắt nhanh
- S chấm theo hậu quả nặng nhất, O theo biện pháp phòng ngừa, D theo biện pháp phát hiện; thang 1–10.
- RPN = S × O × D dễ đánh lừa: lọc “RPN > 100” có thể bỏ qua rủi ro nguy hiểm nhất.
- Sổ tay AIAG-VDA dùng Action Priority (AP) để quyết định việc nào làm trước.
- D = 10 nghĩa là gần như không phát hiện được trước khi hàng rời xưởng.
FMEA và PFMEA là gì?
FMEA (Failure Mode and Effects Analysis) là phương pháp phân tích có hệ thống để trả lời: cái gì có thể hỏng, hỏng thì hậu quả thế nào, nguyên nhân là gì, và mình đang phòng ngừa – phát hiện ra sao? PFMEA áp dụng cho quy trình sản xuất (từng công đoạn), còn DFMEA áp dụng cho thiết kế sản phẩm.
Ba điểm số S – O – D
| Điểm | Ý nghĩa | Thang | Căn cứ chấm |
|---|---|---|---|
| S – Severity | Mức nghiêm trọng của hậu quả với khách hàng/người dùng | 1–10 | Hậu quả nặng nhất của dạng lỗi, không phụ thuộc biện pháp kiểm soát |
| O – Occurrence | Khả năng nguyên nhân xảy ra | 1–10 | Biện pháp phòng ngừa hiện có, dữ liệu lỗi quá khứ |
| D – Detection | Khả năng phát hiện trước khi hàng rời xưởng | 1–10 (10 = gần như không phát hiện) | Biện pháp phát hiện hiện có, độ tin cậy của phép đo |
Vì sao RPN dễ đánh lừa?
RPN = S × O × D. Xem hai trường hợp:
| Dạng lỗi | S | O | D | RPN |
|---|---|---|---|---|
| A – thiếu mô-men siết bu lông phanh | 10 | 2 | 4 | 80 |
| B – trầy nhẹ bề mặt sơn bên trong | 4 | 5 | 5 | 100 |
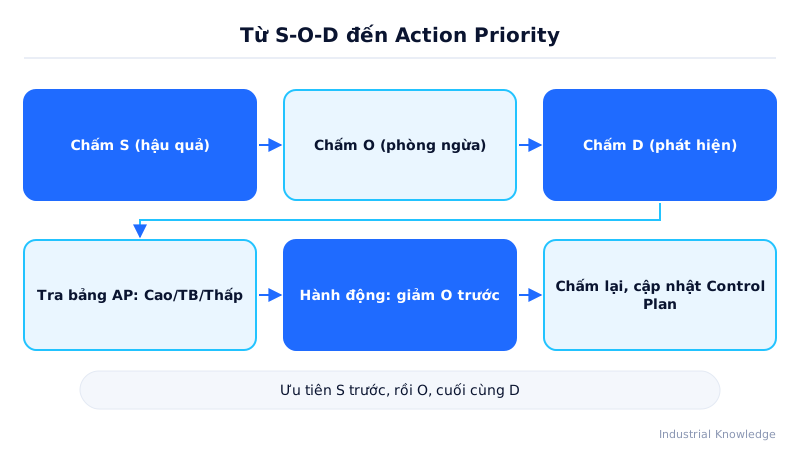
Theo RPN, B được ưu tiên. Thực tế A có thể gây mất an toàn. Ngoài ra nhiều tổ hợp khác nhau cho cùng một RPN, và phép nhân các thang thứ bậc không có ý nghĩa toán học chặt chẽ. Vì vậy sổ tay AIAG-VDA dùng Action Priority: Cao (H) / Trung bình (M) / Thấp (L), tra theo bảng ưu tiên S trước, rồi O, cuối cùng là D.
Các bước dùng AP trong thực tế
| Bước | Việc cần làm | Đầu ra |
|---|---|---|
| 1 | Chấm S cho từng hậu quả | Điểm S cao nhất của dạng lỗi |
| 2 | Chấm O theo biện pháp phòng ngừa hiện có | Điểm O |
| 3 | Chấm D theo biện pháp phát hiện hiện có | Điểm D |
| 4 | Tra bảng AP | H / M / L |
| 5 | H: bắt buộc hành động hoặc giải trình; M: nên hành động | Kế hoạch, người phụ trách, hạn |
| 6 | Chấm lại sau khi hoàn thành | AP mới, cập nhật Control Plan |
Ví dụ: xưởng ép nhựa ở Bắc Ninh (số liệu minh hoạ)
Công đoạn ép vỏ ổ cắm, dạng lỗi “thiếu nhựa ở chốt khóa” làm vỏ bung khi lắp (S = 8). Nguyên nhân: nhiệt độ khuôn thấp sau khi dừng máy, phòng ngừa chỉ là hướng dẫn công việc (O = 6). Phát hiện bằng mắt 100% (D = 7). RPN = 336, AP = Cao.
Hành động: lắp cảm biến nhiệt khuôn có khóa liên động không cho chạy khi dưới ngưỡng (O giảm còn 2), thêm đồ gá kiểm tra chốt go/no-go (D còn 4). AP mới = Thấp. Tỷ lệ lỗi tại công đoạn giảm từ 0,9% xuống 0,05% sau 2 tháng.
Khi nào dùng?
- Sản phẩm/quy trình mới, trước khi chạy thử.
- Có thay đổi máy, khuôn, vật liệu, layout.
- Sau mỗi khiếu nại khách hàng hoặc báo cáo 8D.
Mẹo áp dụng và Excel
- Dùng 3 cột S, O, D có Data Validation 1–10, cột AP tính bằng bảng tra (
INDEX/MATCHhoặcXLOOKUPtrên bảng AP dựng sẵn). - Ưu tiên giảm O (phòng ngừa) trước giảm D. Không làm ra lỗi rẻ hơn bắt lỗi.
- S ≥ 9 luôn được xem xét, bất kể O và D.
Lỗi hay gặp
- Giảm S bằng cách “thêm kiểm tra” – kiểm tra không làm hậu quả nhẹ đi.
- Chấm O thấp vì “chưa thấy lỗi”, trong khi không có biện pháp phòng ngừa.
- Hành động xong không chấm lại, FMEA đóng băng từ ngày PPAP.
- PFMEA không khớp Control Plan.
Câu hỏi thường gặp
Có còn dùng RPN được không? Được nếu khách hàng yêu cầu, nhưng không nên dùng ngưỡng RPN cố định làm tiêu chí duy nhất.
Ai chấm điểm? Một nhóm đa chức năng: quy trình, chất lượng, sản xuất, bảo trì; không để một người tự chấm.
Bao lâu cập nhật một lần? Mỗi khi có thay đổi hoặc phát sinh lỗi mới; tối thiểu xem lại định kỳ theo kế hoạch.
Bước tiếp theo
- Đọc tổng quan FMEA là gì và chi tiết PFMEA.
- Tra bảng thang điểm tại S, O, D và RPN.
- Chuyển biện pháp kiểm soát sang Control Plan.