Industrial Knowledge
Control Plan là gì? Cách lập kế hoạch kiểm soát | Ví dụ
Nội dung bài viết 9 mục
PFMEA cho anh biết rủi ro nằm ở đâu. Nhưng người đứng máy ca đêm không đọc PFMEA – họ cần biết đo cái gì, bằng gì, bao lâu một lần, sai thì làm gì. Tài liệu trả lời đúng những câu đó là Control Plan (kế hoạch kiểm soát), một hồ sơ bắt buộc trong PPAP và là xương sống kiểm soát quy trình theo IATF 16949.
Tóm tắt nhanh
- Control Plan mô tả biện pháp kiểm soát sản phẩm, quá trình từng công đoạn: đặc tính, phương pháp đo, tần suất, kế hoạch phản ứng.
- Là hồ sơ bắt buộc trong PPAP; IATF 16949 yêu cầu tại 8.5.1.1, nội dung tối thiểu ở Phụ lục A.
- AIAG phát hành Control Plan Reference Manual ấn bản 1 (hiệu lực 1/3/2024), giữ 3 giai đoạn Prototype, Pre-launch, Production.
- Không thay hướng dẫn công việc mà là “bản tổng” để viết hướng dẫn cho người đứng máy.
Control Plan là gì?
Control Plan là bản mô tả có cấu trúc các biện pháp kiểm soát sản phẩm và quy trình cho từng công đoạn: đặc tính nào quan trọng, giới hạn kỹ thuật, phương pháp đo, cỡ mẫu và tần suất, phương pháp kiểm soát (SPC, poka-yoke, kiểm tra 100%…) và kế hoạch phản ứng khi phát hiện bất thường. Nó không thay thế hướng dẫn công việc, mà là “bản tổng” để từ đó viết hướng dẫn.
Từ 2024, AIAG phát hành Control Plan Reference Manual ấn bản 1, tách khỏi sổ tay APQP và thay phần Control Plan của APQP ấn bản 2 (hiệu lực 1/3/2024, trừ khi khách hàng quy định khác). Sổ tay giữ ba giai đoạn: Prototype (mẫu thử), Pre-launch (sau mẫu thử, trước sản xuất loạt – kiểm soát dày hơn) và Production (sản xuất hàng loạt), đồng thời làm rõ kỳ vọng về Safe Launch – các biện pháp kiểm soát, ngăn chặn tăng cường ở giai đoạn đầu sản xuất loạt. IATF 16949 yêu cầu Control Plan tại 8.5.1.1 và nội dung tối thiểu ở Phụ lục A.
Những chủ đề sổ tay mới nhấn mạnh: đặc tính đặc biệt và đặc tính đi qua (pass-through characteristic – PTC) không được kiểm tra ở nhà máy kế tiếp; xác nhận thiết bị chống lỗi; họ Control Plan (family) cho sản phẩm dùng chung quy trình; kiểm soát sửa lại/sửa chữa; giới hạn của kiểm tra ngoại quan 100%; kế hoạch phản ứng chi tiết; Control Plan cho quá trình tự động cao; dùng reverse PFMEA và đánh giá quá trình phân lớp (LPA) để kiểm tra Control Plan được tuân thủ.
Các cột chính của Control Plan
| Nhóm cột | Nội dung | Ghi chú |
|---|---|---|
| Công đoạn | Số và tên công đoạn, máy/thiết bị/đồ gá | Trùng số công đoạn với PFD và PFMEA |
| Đặc tính | Đặc tính sản phẩm và đặc tính quá trình, phân loại đặc tính đặc biệt | Ví dụ: đường kính lỗ (SP), áp suất ép (QT); ghi cả PTC nếu có |
| Tiêu chuẩn | Dung sai/giới hạn kỹ thuật | Lấy từ bản vẽ, thông số quy trình |
| Phương pháp | Kỹ thuật đo, dụng cụ | Dụng cụ phải có MSA đạt |
| Mẫu | Cỡ mẫu, tần suất | Ví dụ 5 chi tiết/giờ |
| Phương pháp kiểm soát | SPC, checklist, poka-yoke, kiểm tra đầu ca | Liên kết với biện pháp trong PFMEA |
| Kế hoạch phản ứng | Dừng máy, cách ly, báo trưởng ca, phân loại 100% | Phải cụ thể, ai làm gì |
Các bước lập Control Plan
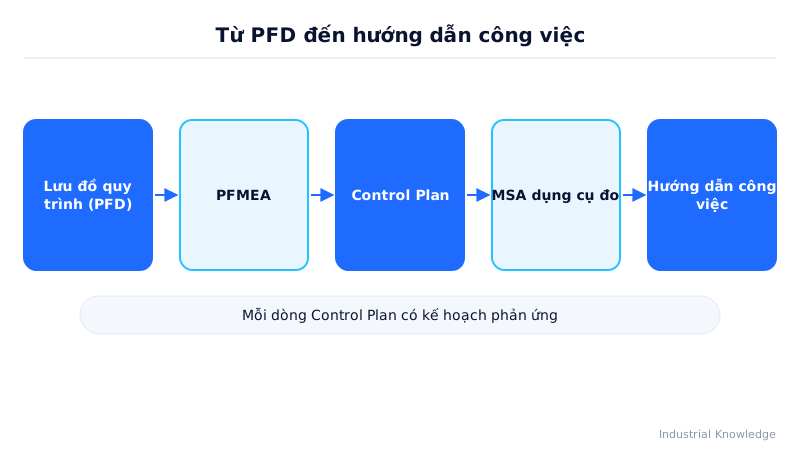
- Lấy danh sách công đoạn từ lưu đồ (PFD).
- Từ PFMEA, liệt kê đặc tính và biện pháp phòng ngừa/phát hiện cho từng công đoạn.
- Đánh dấu đặc tính đặc biệt (an toàn, pháp lý, chức năng chính) theo ký hiệu khách hàng.
- Chọn phương pháp đo, xác nhận MSA, xác định cỡ mẫu – tần suất theo mức rủi ro.
- Viết kế hoạch phản ứng cho từng dòng.
- Rà soát chéo: mỗi biện pháp trong PFMEA có trong Control Plan, và ngược lại.
- Chuyển thành hướng dẫn công việc, bảng kiểm tại máy.
Ví dụ: dây chuyền gia công trục ở Hải Phòng (số liệu minh hoạ)
Công đoạn 30 – tiện đường kính ổ bi Ø25 h6 (đặc tính đặc biệt). Control Plan ghi: đo bằng panme điện tử (GR&R 9%), 5 chi tiết/giờ, theo dõi biểu đồ X̄-R; kế hoạch phản ứng: điểm ngoài giới hạn kiểm soát → dừng máy, cách ly hàng từ lần đo đạt gần nhất, kiểm tra 100%, báo kỹ sư quy trình. Sau 3 tháng, Cpk ổn định ở 1,52 và khách hàng đồng ý giảm tần suất xuống 3 chi tiết/giờ.
Khi nào dùng và cập nhật?
- Mọi chi tiết cần PPAP hoặc nằm trong phạm vi IATF 16949.
- Cập nhật khi có thay đổi sản phẩm/quy trình, khi phát sinh khiếu nại, khi kết quả năng lực quy trình thay đổi, hoặc khi PFMEA thay đổi.
Mẹo áp dụng và Excel
- Giữ PFMEA và Control Plan trong cùng một file Excel, Control Plan lấy dữ liệu công đoạn bằng công thức tham chiếu để tránh lệch.
- Dùng
COUNTIFSkiểm tra mỗi đặc tính đặc biệt đều có phương pháp kiểm soát. - Viết kế hoạch phản ứng bằng động từ: “dừng – cách ly – báo – phân loại”.
Lỗi hay gặp
- Kế hoạch phản ứng ghi chung chung “báo cấp trên”.
- Tần suất đo không khả thi với nhịp sản xuất thật.
- Dụng cụ đo chưa làm MSA.
- Control Plan Pre-launch giữ nguyên khi đã sang sản xuất hàng loạt, hoặc ngược lại cắt bớt kiểm soát Safe Launch quá sớm khi chưa có dữ liệu chứng minh.
- Ghi “kiểm tra ngoại quan 100%” làm biện pháp chính cho đặc tính đặc biệt mà không đánh giá hiệu quả của người kiểm.
Câu hỏi thường gặp
Control Plan khác hướng dẫn công việc thế nào? Control Plan là bản tổng hợp cấp quy trình; hướng dẫn công việc chi tiết thao tác cho người vận hành tại một công đoạn.
Có thể dùng một Control Plan cho họ sản phẩm? Có, nếu các sản phẩm dùng chung quy trình và khách hàng chấp nhận.
Bước tiếp theo
- Xem cách xác định rủi ro ở PFMEA và DFMEA.
- Nắm SPC là gì và control chart để chọn phương pháp kiểm soát.
- Control Plan là một mục trong 18 hồ sơ PPAP.