Industrial Knowledge
SPC là gì? Kiểm soát quá trình bằng thống kê cho người mới | Ví dụ
Nội dung bài viết 12 mục
Kiểm tra cuối chuyền chỉ cho biết hàng đã hỏng. SPC giúp nhìn thấy quá trình đang “trượt” trước khi hàng hỏng xuất hiện, và quan trọng không kém – giúp người vận hành biết khi nào không nên chỉnh máy.
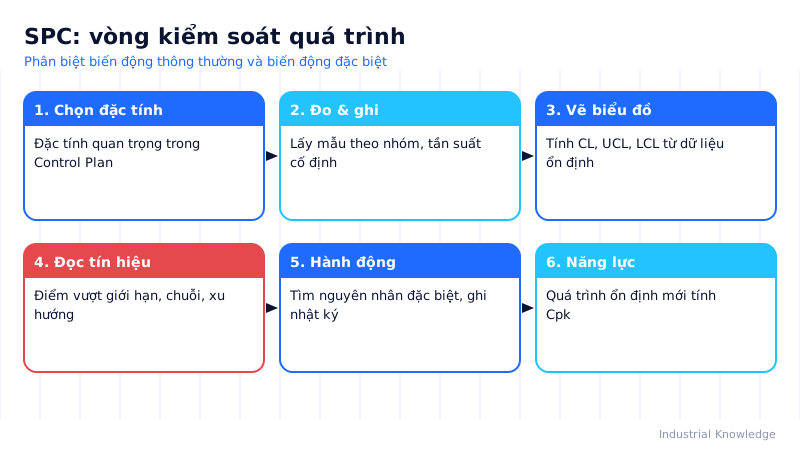
Tóm tắt nhanh
- SPC (kiểm soát quá trình bằng thống kê) dùng dữ liệu đo trong quá trình để thấy quá trình “trượt” trước khi ra hàng hỏng.
- Bắt nguồn từ biểu đồ kiểm soát của Walter Shewhart tại Bell Labs những năm 1920.
- Phân biệt nguyên nhân thông thường (của hệ thống) với nguyên nhân đặc biệt (cần xử lý tại chỗ).
- Lỗi lớn: vẽ giới hạn bằng dung sai, làm SPC “cho có” để trình khách, chạy SPC khi chưa làm MSA.
SPC là gì?
SPC – Statistical Process Control (kiểm soát quá trình bằng thống kê) là phương pháp dùng dữ liệu đo trong quá trình và công cụ thống kê, chủ yếu là biểu đồ kiểm soát, để giám sát, kiểm soát và cải tiến quá trình.
Tách từng chữ:
- Statistical: dùng mẫu dữ liệu để suy ra trạng thái của toàn bộ quá trình.
- Process: chuỗi hoạt động biến đầu vào (người, máy, vật liệu, phương pháp, môi trường) thành đầu ra.
- Control: giữ quá trình ở trạng thái ổn định, dự đoán được.
Lịch sử ngắn
SPC bắt nguồn từ công trình của Walter Shewhart tại Bell Labs những năm 1920 với biểu đồ kiểm soát đầu tiên. Sau Thế chiến II, W. Edwards Deming phổ biến tư duy này tại Nhật Bản, góp phần vào sự trỗi dậy chất lượng của công nghiệp Nhật. Ngày nay SPC là một trong các Core Tools của ngành ô tô (sổ tay SPC của AIAG ấn bản 2, 2005; IATF 16949 yêu cầu ở 9.1.1.1–9.1.1.3) và được dùng rộng rãi ở mọi ngành sản xuất.
Hai loại biến động
| Loại | Đặc điểm | Ví dụ | Ai xử lý |
|---|---|---|---|
| Nguyên nhân thông thường (common cause) | Luôn có, nhiều yếu tố nhỏ, ổn định | Dao động nhỏ của nhiệt độ, độ đồng đều vật liệu | Quản lý – cải tiến hệ thống |
| Nguyên nhân đặc biệt (special cause) | Bất thường, có thể chỉ ra | Dao mòn, lô vật liệu lỗi, người mới, cài sai thông số | Người vận hành/kỹ thuật tại chỗ |
Can thiệp vào biến động thông thường như thể nó là đặc biệt (chỉnh máy liên tục) sẽ làm quá trình tệ hơn – hiện tượng tampering.
Các bước triển khai SPC
| Bước | Nội dung | Ghi chú |
|---|---|---|
| 1 | Chọn đặc tính cần kiểm soát | Đặc tính đặc biệt trong Control Plan, PFMEA |
| 2 | Đảm bảo hệ thống đo đạt MSA | %GRR, ndc |
| 3 | Xác định cỡ nhóm, tần suất lấy mẫu | Nhóm hợp lý: lấy liên tiếp |
| 4 | Chọn loại biểu đồ | Biến: X̄-R, I-MR; thuộc tính: p, np, c, u |
| 5 | Thu thập từ 25 nhóm (≥ 100 giá trị), tính giới hạn | Loại nhóm có nguyên nhân đặc biệt đã xác định và khắc phục |
| 6 | Theo dõi, áp quy tắc nhận diện | Ghi nhật ký hành động |
| 7 | Khi ổn định, đánh giá năng lực | Cp, Cpk (Pp, Ppk cho hiệu năng) |
| 8 | Cải tiến giảm biến động thông thường | PDCA, DMAIC |
Chọn biểu đồ kiểm soát
| Dữ liệu | Cỡ nhóm | Biểu đồ |
|---|---|---|
| Biến | 1 | I-MR |
| Biến | 2–9 | X̄-R |
| Biến | ≥ 10 | X̄-S |
| Thuộc tính – sản phẩm lỗi | Thay đổi / cố định | p / np |
| Thuộc tính – số khuyết tật | Thay đổi / cố định | u / c |
Ví dụ tại nhà máy Việt Nam
Nhà máy sản xuất nắp chai nhựa tại Bình Dương (minh hoạ) áp SPC cho khối lượng nắp 2,80 ±0,10 g, lấy 5 nắp mỗi giờ, dùng biểu đồ X̄-R.
| Giai đoạn | Tình trạng | Kết quả |
|---|---|---|
| Trước SPC | Thợ chỉnh áp lực phun theo cảm giác mỗi khi thấy nắp nhẹ | Cpk 0,9; nhiều lần chỉnh thừa |
| Tháng 1 | Lập giới hạn, chỉ chỉnh khi có tín hiệu | Số lần chỉnh máy giảm khoảng 70% |
| Tháng 2 | Tín hiệu 7 điểm dưới tâm → phát hiện máy sấy hạt yếu | Sửa máy sấy |
| Tháng 3 | Quá trình ổn định | Cpk 1,45 |
Lợi ích
- Phát hiện sớm, giảm phế phẩm và kiểm tra cuối.
- Ra quyết định dựa trên dữ liệu, giảm can thiệp thừa.
- Có bằng chứng năng lực cho khách hàng.
- Hiểu rõ quá trình để cải tiến.
Hướng dẫn khi thực hiện
- Người vận hành tự ghi và tự vẽ biểu đồ để phản ứng ngay.
- Mỗi tín hiệu phải kèm ghi chú nguyên nhân và hành động trên biểu đồ.
- Giới hạn kiểm soát tính từ dữ liệu, không phải từ dung sai.
- Tính lại giới hạn khi quá trình thay đổi có chủ đích.
Mẹo áp dụng và làm bằng Excel
- Mẫu Excel: bảng nhập 5 cột giá trị, cột X̄ =AVERAGE, cột R =MAX−MIN, giới hạn tính bằng hằng số A2, D3, D4.
- Vẽ biểu đồ đường có 3 đường ngang CL, UCL, LCL; dùng định dạng có điều kiện tô đỏ điểm vượt giới hạn.
Lỗi hay gặp
- Vẽ giới hạn bằng dung sai.
- Làm SPC “cho có” để trình khách, không ai phản ứng.
- Chưa làm MSA đã chạy SPC.
- Chọn sai loại biểu đồ.
Câu hỏi thường gặp
SPC có thay được kiểm tra không? Khi quá trình ổn định và có năng lực, SPC cho phép giảm kiểm tra, nhưng không loại bỏ kiểm tra đối với đặc tính rủi ro cao.
Bao nhiêu dữ liệu để bắt đầu? Sổ tay SPC AIAG gợi ý khoảng 25 nhóm trở lên với tổng ít nhất 100 giá trị để tính giới hạn ban đầu.