Industrial Knowledge
Process capability study là gì? Pp/Ppk vs Cp/Cpk và cách thực hiện | Ví dụ
Nội dung bài viết 9 mục
Bài này tập trung vào các bước thực hiện nghiên cứu năng lực; ý nghĩa từng chỉ số xem ở Cp và Cpk.
Khách hàng hỏi “quá trình của anh có làm được dung sai này không?” – câu trả lời chuẩn không phải “được” mà là một con số: Cpk, Ppk. Nghiên cứu năng lực quá trình là cách tạo ra con số đó đúng phương pháp.
Tóm tắt nhanh
- Nghiên cứu năng lực quá trình so sánh “tiếng nói của quá trình” (độ phân tán, vị trí) với dung sai của khách hàng.
- Bốn chỉ số chính: Cp, Cpk dùng σ trong nhóm; Pp, Ppk dùng σ tổng thể.
- Dùng để chứng minh khi PPAP, dự báo tỷ lệ lỗi, chọn máy và ưu tiên cải tiến đặc tính năng lực thấp.
- Lỗi lớn: tính Cpk khi quá trình chưa ổn định, dùng 30 chi tiết lấy trong 10 phút báo là năng lực dài hạn, chưa làm MSA.
Process capability study là gì?
Process capability study (nghiên cứu năng lực quá trình) là việc so sánh “tiếng nói của quá trình” (độ phân tán và vị trí thực tế) với “tiếng nói của khách hàng” (giới hạn dung sai USL, LSL) để đánh giá quá trình có khả năng tạo ra sản phẩm đạt yêu cầu một cách ổn định hay không.
Lý do cần đo năng lực:
- Chứng minh với khách hàng khi phê duyệt sản phẩm (PPAP).
- Dự báo tỷ lệ lỗi trước khi sản xuất hàng loạt.
- Chọn máy, quy trình phù hợp cho dung sai mới.
- Đặt ưu tiên cải tiến: đặc tính nào có năng lực thấp nhất.
Bốn chỉ số chính
| Chỉ số | Công thức | σ dùng | Ý nghĩa |
|---|---|---|---|
| Cp | (USL − LSL) / 6σ_within | Trong nhóm (R̄/d2) | Năng lực tiềm năng, bỏ qua vị trí tâm |
| Cpk | min(USL − X̄, X̄ − LSL) / 3σ_within | Trong nhóm | Năng lực ngắn hạn thực tế, có xét lệch tâm |
| Pp | (USL − LSL) / 6σ_overall | Tổng thể (STDEV toàn bộ) | Hiệu suất tiềm năng dài hạn |
| Ppk | min(USL − X̄, X̄ − LSL) / 3σ_overall | Tổng thể | Hiệu suất dài hạn thực tế |
Nếu Ppk thấp hơn Cpk nhiều, quá trình có biến động giữa các nhóm (dịch tâm theo ca, theo lô) – cần SPC chặt hơn.
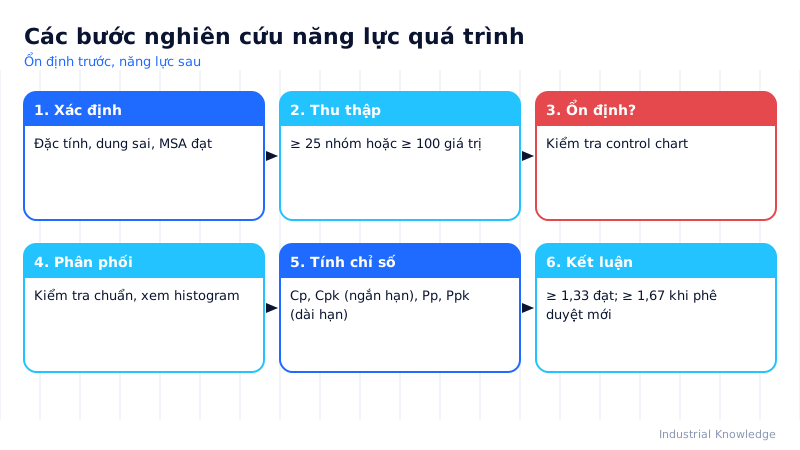
Các bước thực hiện
| Bước | Nội dung | Lưu ý |
|---|---|---|
| 1 | Chọn đặc tính, ghi USL/LSL, mục tiêu | Đặc tính đặc biệt ưu tiên |
| 2 | Xác nhận MSA đạt | %GRR thấp, ndc ≥ 5 |
| 3 | Xác định cỡ nhóm và tần suất | Thường n = 5, 25 nhóm trở lên |
| 4 | Thu thập dữ liệu trong điều kiện sản xuất thật | Nhiều ca, nhiều lô nếu đánh giá dài hạn |
| 5 | Vẽ control chart, kiểm tra ổn định | Không ổn định thì chỉ báo cáo Ppk, không báo cáo Cpk |
| 6 | Kiểm tra phân phối | Histogram, kiểm định chuẩn; không chuẩn thì biến đổi hoặc dùng phân phối phù hợp |
| 7 | Tính chỉ số và diễn giải | So với yêu cầu khách hàng |
| 8 | Lập kế hoạch cải tiến nếu chưa đạt | Giảm σ hoặc đưa tâm về giữa |
Diễn giải Cpk
| Cpk | Đánh giá thường dùng | Tỷ lệ ngoài dung sai ước tính (một phía, phân phối chuẩn) |
|---|---|---|
| < 1,00 | Không đạt | > 1.350 ppm |
| 1,00 – 1,33 | Đạt tối thiểu, cần kiểm soát chặt | khoảng 1.350 – 32 ppm |
| ≥ 1,33 | Đạt cho sản xuất hàng loạt | ≤ 32 ppm |
| ≥ 1,67 | Thường yêu cầu khi phê duyệt ban đầu | ≤ 0,3 ppm |
Mức yêu cầu cụ thể theo quy định của từng khách hàng.
Ví dụ tại nhà máy Việt Nam
Nhà máy dập chi tiết khung ghế ô tô tại Quảng Nam (minh hoạ) đánh giá khoảng cách tâm hai lỗ 120,00 ±0,20 mm. Thu 25 nhóm × 5 chi tiết trong 5 ngày.
| Thông số | Giá trị |
|---|---|
| X̄ | 120,06 mm |
| R̄ | 0,072 mm → σ_within = 0,072/2,326 = 0,031 mm |
| σ_overall | 0,039 mm |
| Cp | 0,40/(6×0,031) = 2,15 |
| Cpk | (120,20 − 120,06)/(3×0,031) = 1,51 |
| Ppk | 0,14/(3×0,039) = 1,20 |
Cp cao nhưng Cpk thấp hơn rõ vì tâm lệch +0,06 mm; Ppk thấp hơn Cpk do có dịch chuyển giữa các ngày. Nhóm chỉnh chày dập về tâm và chuẩn hoá quy trình gá khuôn đầu ca: Ppk đạt 1,72.
Mẹo áp dụng và làm bằng Excel
- σ_within = R̄/d2 (d2 = 2,326 với n = 5); σ_overall = STDEV.S toàn bộ dữ liệu.
- Vẽ histogram kèm hai đường USL, LSL để người không chuyên cũng hiểu.
- Dùng NORM.S.DIST để ước tính ppm ngoài dung sai: ppm = (1 − NORM.S.DIST(3·Cpk, TRUE)) × 10⁶ cho phía gần.
Lỗi hay gặp
- Tính Cpk khi quá trình chưa ổn định.
- Dùng 30 chi tiết lấy liên tiếp trong 10 phút rồi báo cáo là năng lực dài hạn.
- Bỏ qua phân phối không chuẩn (ví dụ độ đảo, độ phẳng – một phía có cận 0).
- Chưa làm MSA.
Câu hỏi thường gặp
Khi nào dùng Ppk thay Cpk? Giai đoạn đầu (nghiên cứu sơ bộ) và khi quá trình chưa chứng minh ổn định, thường báo cáo Ppk.
Dung sai một phía tính sao? Chỉ tính phía có giới hạn, ví dụ Cpk = (USL − X̄)/3σ; không có Cp.