Industrial Knowledge
Biểu đồ X̄-R là gì? Cách lập và đọc Xbar-R chart | Ví dụ
Nội dung bài viết 9 mục
X̄-R là biểu đồ kiểm soát “kinh điển” nhất cho dữ liệu đo. Nếu xưởng bạn đo 5 chi tiết mỗi giờ, đây gần như chắc chắn là biểu đồ cần dùng.
Tóm tắt nhanh
- Biểu đồ X̄-R là cặp biểu đồ kiểm soát cho dữ liệu biến theo nhóm nhỏ (2–9, phổ biến n = 5).
- Biểu đồ X̄ theo dõi tâm quá trình; biểu đồ R theo dõi độ phân tán trong nhóm.
- Phải đọc biểu đồ R trước: R không ổn định thì giới hạn X̄ (tính từ R̄) không đáng tin.
- Lỗi lớn: lấy 5 chi tiết rải rác thay vì liên tiếp, so X̄ với dung sai, không tính lại giới hạn sau thay đổi lớn.
Biểu đồ X̄-R là gì?
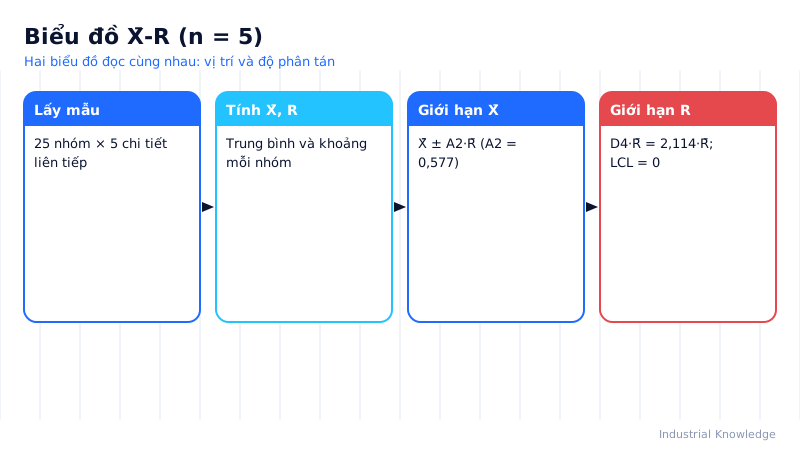
Biểu đồ X̄-R (Xbar-R chart) là cặp biểu đồ kiểm soát cho dữ liệu biến lấy theo nhóm nhỏ (thường 2–9, phổ biến n = 5):
- Biểu đồ X̄ theo dõi trung bình mỗi nhóm – cho biết tâm quá trình có dịch chuyển không.
- Biểu đồ R theo dõi khoảng (max − min) mỗi nhóm – cho biết độ phân tán trong nhóm có thay đổi không.
Phải đọc biểu đồ R trước: nếu R không ổn định, giới hạn của X̄ (tính từ R̄) không đáng tin.
Công thức và hằng số
| Đại lượng | Công thức |
|---|---|
| Trung bình nhóm | X̄ᵢ = tổng giá trị / n |
| Khoảng nhóm | Rᵢ = max − min |
| Đường tâm X̄ | X̄̄ = trung bình các X̄ᵢ |
| Đường tâm R | R̄ = trung bình các Rᵢ |
| UCL/LCL của X̄ | X̄̄ ± A2·R̄ |
| UCL của R | D4·R̄ |
| LCL của R | D3·R̄ |
| σ ước lượng | R̄/d2 |
| n | A2 | D3 | D4 | d2 |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
| 6 | 0,483 | 0 | 2,004 | 2,534 |
| 7 | 0,419 | 0,076 | 1,924 | 2,704 |
Các bước lập biểu đồ
| Bước | Việc làm |
|---|---|
| 1 | Chọn đặc tính, xác nhận MSA đạt |
| 2 | Chọn cỡ nhóm hợp lý: các chi tiết liên tiếp, cùng điều kiện |
| 3 | Chọn tần suất: đủ dày để bắt thay đổi (mỗi giờ, mỗi lô) |
| 4 | Thu 20–25 nhóm |
| 5 | Tính X̄ᵢ, Rᵢ, X̄̄, R̄ và giới hạn |
| 6 | Vẽ R trước, kiểm tra; rồi vẽ X̄ |
| 7 | Loại nhóm có nguyên nhân đặc biệt đã xác định, tính lại |
| 8 | Dùng giới hạn để giám sát tiếp |
Ví dụ tại nhà máy Việt Nam
Nhà máy cơ khí chính xác tại Bắc Giang (minh hoạ) theo dõi đường kính chốt Ø8,00 ±0,03 mm, 5 chốt mỗi giờ, 25 nhóm.
| Kết quả | Giá trị |
|---|---|
| X̄̄ | 8,004 mm |
| R̄ | 0,012 mm |
| UCL(X̄) | 8,004 + 0,577 × 0,012 = 8,0109 mm |
| LCL(X̄) | 8,004 − 0,00692 = 7,9971 mm |
| UCL(R) | 2,114 × 0,012 = 0,0254 mm |
| LCL(R) | 0 |
| σ | 0,012/2,326 = 0,0052 mm |
Nhóm 17 có R = 0,029 mm vượt UCL(R): kiểm tra thấy mâm cặp bị kẹt phoi làm chốt đảo. Sau khi loại nhóm 17 và tính lại, biểu đồ X̄ có 7 điểm liên tiếp tăng dần từ nhóm 20 – dấu hiệu dao mòn. Xưởng bổ sung bù dao tự động mỗi 300 chi tiết.
Khi nào dùng X̄-R?
- Dữ liệu đo liên tục, lấy được nhiều chi tiết gần như cùng lúc.
- Cỡ nhóm 2–9. Khi n ≥ 10 nên dùng X̄-S (độ lệch chuẩn hiệu quả hơn khoảng).
- Khi mỗi lần chỉ có một giá trị (mẻ, lô), dùng I-MR.
Mẹo áp dụng và làm bằng Excel
- Mỗi hàng một nhóm: 5 cột giá trị, cột X̄ =AVERAGE(B2:F2), cột R =MAX(B2:F2)−MIN(B2:F2).
- Cố định ô hằng số A2, D4 để đổi n dễ dàng.
- Vẽ biểu đồ đường gồm 4 chuỗi: giá trị, CL, UCL, LCL. Đặt biểu đồ R ngay dưới biểu đồ X̄ cùng trục thời gian.
- Ghi chú sự kiện (đổi dao, đổi lô) ở cột riêng để hiển thị trên biểu đồ.
Lỗi hay gặp
- Lấy 5 chi tiết rải rác trong giờ thay vì liên tiếp: R bị phóng đại, giới hạn X̄ quá rộng.
- Chỉ nhìn biểu đồ X̄.
- So điểm X̄ với dung sai: dung sai áp cho từng chi tiết, không áp cho trung bình.
- Không tính lại giới hạn sau thay đổi lớn của quá trình.
Câu hỏi thường gặp
Tại sao LCL của R bằng 0 khi n ≤ 6? Vì D3 = 0; công thức cho giá trị âm nên lấy 0.
Có thể dùng X̄-R để tính Cpk? Có. σ = R̄/d2 chính là σ trong nhóm dùng cho Cp, Cpk.