Industrial Knowledge
Control chart là gì? Các loại biểu đồ kiểm soát và cách chọn | Ví dụ
Nội dung bài viết 8 mục
Tóm tắt nhanh
- Control chart biểu diễn dữ liệu quá trình theo thời gian với CL, UCL, LCL, thường đặt tại ±3 sigma.
- Điểm ngoài giới hạn hoặc mẫu hình bất thường là tín hiệu nguyên nhân đặc biệt.
- Dữ liệu biến dùng X̄-R (nhóm 2–9), X̄-S (≥ 10), I-MR (cỡ 1); thuộc tính dùng p, np, c, u.
- Với X̄-R n = 5: A2 = 0,577, D3 = 0, D4 = 2,114.
Control chart là gì?
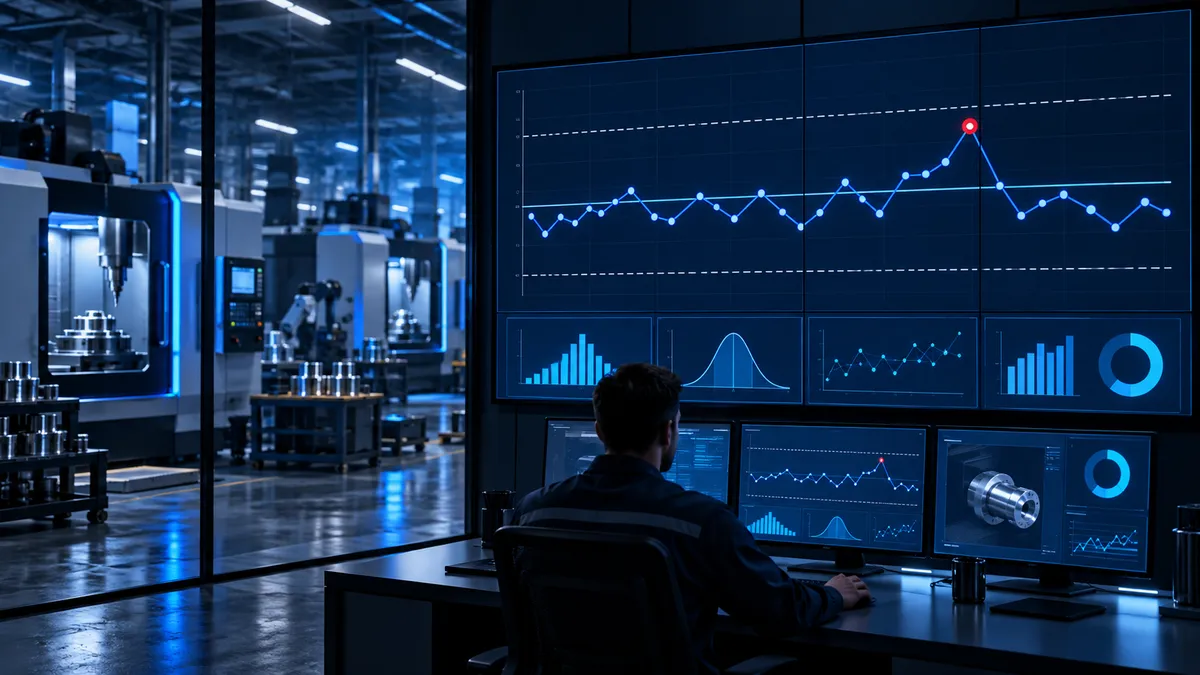
Control chart (biểu đồ kiểm soát) là đồ thị biểu diễn dữ liệu quá trình theo thời gian, gồm ba đường: đường tâm (CL), giới hạn kiểm soát trên (UCL) và giới hạn kiểm soát dưới (LCL), thường đặt tại ±3 sigma so với đường tâm. Điểm nằm ngoài giới hạn hoặc có mẫu hình bất thường là tín hiệu của nguyên nhân đặc biệt.
Các loại biểu đồ
| Biểu đồ | Loại dữ liệu | Cỡ nhóm | Theo dõi | Ứng dụng điển hình |
|---|---|---|---|---|
| X̄-R | Biến | 2–9 (thường 5) | Trung bình & khoảng | Gia công cơ khí, ép nhựa |
| X̄-S | Biến | ≥ 10 | Trung bình & độ lệch chuẩn | Đo tự động, dữ liệu dày |
| I-MR | Biến | 1 | Giá trị đơn & moving range | Mẻ hóa chất, nhiệt lò, dữ liệu chậm |
| p | Thuộc tính – tỷ lệ lỗi | Thay đổi được | % sản phẩm lỗi | Kiểm cuối, tỷ lệ NG theo ca |
| np | Thuộc tính – số lỗi | Cố định | Số sản phẩm lỗi | Kiểm 200 sp/ca cố định |
| c | Thuộc tính – số khuyết tật | Đơn vị cố định | Số khuyết tật/đơn vị | Số vết bẩn/tấm vải 50 m |
| u | Thuộc tính – khuyết tật/đơn vị | Thay đổi được | Khuyết tật trung bình/đơn vị | Lỗi hàn/bo mạch có kích thước khác nhau |
Công thức chính
- X̄-R: UCL(X̄) = X̄̄ + A2 × R̄; LCL(X̄) = X̄̄ − A2 × R̄; UCL(R) = D4 × R̄; LCL(R) = D3 × R̄. Với n = 5: A2 = 0,577; D3 = 0; D4 = 2,114.
- I-MR: UCL(I) = X̄ + 2,66 × MR̄; LCL(I) = X̄ − 2,66 × MR̄; UCL(MR) = 3,267 × MR̄.
- p: UCL = p̄ + 3 × căn[p̄(1 − p̄)/n]; LCL = p̄ − 3 × căn[p̄(1 − p̄)/n] (nếu âm thì lấy 0).
- c: UCL = c̄ + 3 × căn(c̄); LCL = c̄ − 3 × căn(c̄).
- u: UCL = ū + 3 × căn(ū/n).
Cây quyết định chọn biểu đồ
| Câu hỏi | Trả lời | Biểu đồ |
|---|---|---|
| Dữ liệu là số đo liên tục? | Có, n = 1 | I-MR |
| Có, n = 2–9 | X̄-R | |
| Có, n ≥ 10 | X̄-S | |
| Đếm sản phẩm lỗi (OK/NG)? | Cỡ mẫu thay đổi | p |
| Cỡ mẫu cố định | np | |
| Đếm số khuyết tật? | Đơn vị kiểm cố định | c |
| Đơn vị kiểm thay đổi | u |
Ví dụ tại nhà máy Việt Nam
Nhà máy bia tại Hà Nam theo dõi ba chỉ tiêu:
| Chỉ tiêu | Đặc điểm dữ liệu | Biểu đồ chọn | Kết quả |
|---|---|---|---|
| Thể tích chiết chai 450 ml | Đo tự động 20 chai/lần | X̄-S | σ giảm từ 2,1 xuống 1,4 ml |
| Độ cồn mỗi mẻ lên men | 1 giá trị/mẻ | I-MR | Phát hiện mẻ 47 nhiệt độ lên men sai |
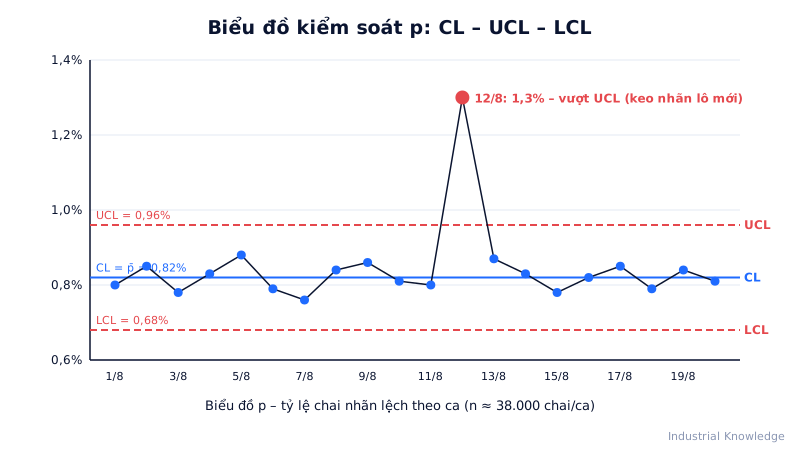
| Chai nhãn lệch | Kiểm 100%, sản lượng/ca thay đổi | p | Tỷ lệ lỗi từ 0,82% xuống 0,31% |
Với biểu đồ p, ca có sản lượng 38.000 chai và p̄ = 0,0082 → UCL = 0,0082 + 3 × căn(0,0082 × 0,9918/38000) ≈ 0,0096. Ca ngày 12/8 đạt 1,3% — vượt UCL, điều tra thấy keo dán nhãn lô mới có độ nhớt thấp.
Lỗi hay gặp
- Dùng X̄-R với n = 1 hoặc dùng I-MR cho dữ liệu nhóm.
- Dùng biểu đồ p với giới hạn cố định trong khi cỡ mẫu biến động lớn.
- Tính giới hạn từ dữ liệu chứa nhiều nguyên nhân đặc biệt.
- Quên theo dõi biểu đồ R/S/MR – chỉ nhìn biểu đồ trung bình.
Câu hỏi thường gặp
Giới hạn kiểm soát có phải là giới hạn dung sai không? Không. Giới hạn kiểm soát tính từ dữ liệu của chính quá trình (trung bình ± 3 sigma), còn dung sai do khách hàng hoặc bản vẽ quy định. Một điểm nằm trong dung sai vẫn có thể là tín hiệu bất thường.
Cần bao nhiêu dữ liệu để tính giới hạn ban đầu? Thường 20–25 nhóm mẫu trong điều kiện ổn định. Ít hơn thì giới hạn dễ sai lệch; nên tính tạm rồi cập nhật lại.
Khi nào phải tính lại giới hạn? Khi quá trình đã thay đổi có chủ đích (đổi khuôn, đổi vật liệu, cải tiến) và đã xác nhận mức mới ổn định, không phải mỗi khi có điểm vượt.