Industrial Knowledge
Cp, Cpk là gì? Đọc năng lực quy trình trong 5 phút
Nội dung bài viết 11 mục
Bài này tập trung vào ý nghĩa và cách đọc Cp, Cpk; quy trình làm một nghiên cứu năng lực đầy đủ xem ở process capability study.
Cp và Cpk là hai con số được hỏi nhiều nhất trong các buổi đánh giá nhà cung cấp. Chúng gói gọn câu trả lời: quá trình rộng hay hẹp so với dung sai, và nằm có đúng giữa hay không.
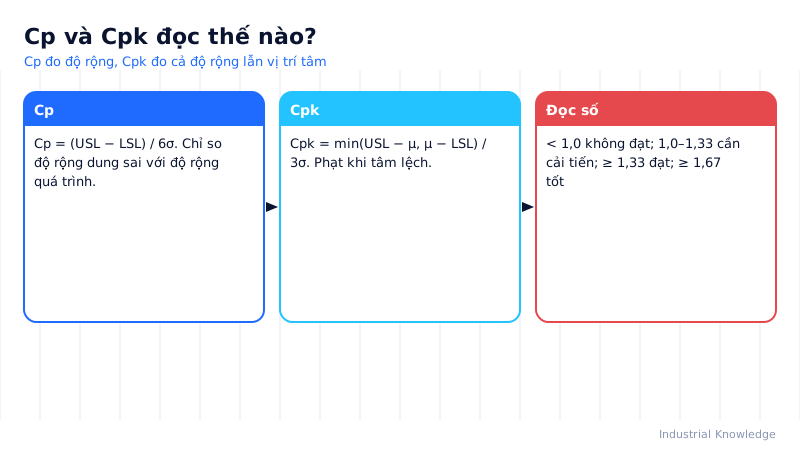
Tóm tắt nhanh
- Cp so độ rộng dung sai với độ rộng tự nhiên 6σ; Cpk xét thêm vị trí tâm, luôn có Cpk ≤ Cp.
- Cpk = min(Cpu, Cpl), với Cpu = (USL − X̄)/3σ và Cpl = (X̄ − LSL)/3σ.
- Mốc: 1,33 là mức chấp nhận phổ biến cho sản xuất hàng loạt; 1,67 cho đặc tính đặc biệt, phê duyệt ban đầu.
- Cp = Cpk chỉ khi tâm quá trình nằm đúng giữa dung sai.
Cp và Cpk là gì?
Cp (Process Capability) so sánh độ rộng dung sai với độ rộng tự nhiên của quá trình (6σ). Nó cho biết quá trình có thể đạt dung sai nếu tâm nằm đúng giữa.
Cpk (Process Capability Index) xét thêm vị trí tâm: lấy khoảng cách từ trung bình đến giới hạn gần nhất, chia cho 3σ. Nó cho biết năng lực thực tế hiện tại.
Luôn có Cpk ≤ Cp. Hai số bằng nhau khi tâm quá trình nằm đúng giữa dung sai.
Công thức
| Chỉ số | Công thức | Thành phần |
|---|---|---|
| Cp | (USL − LSL) / (6σ) | USL, LSL: giới hạn trên, dưới |
| Cpu | (USL − X̄) / (3σ) | X̄: trung bình quá trình |
| Cpl | (X̄ − LSL) / (3σ) | σ: độ lệch chuẩn trong nhóm, thường R̄/d2 |
| Cpk | min(Cpu, Cpl) |
Ý nghĩa các mốc
| Cpk | Số σ từ tâm đến biên gần | Đánh giá |
|---|---|---|
| 1,00 | 3σ | Vừa khít dung sai, rủi ro cao |
| 1,33 | 4σ | Mức chấp nhận phổ biến cho sản xuất hàng loạt |
| 1,67 | 5σ | Mức thường yêu cầu cho đặc tính đặc biệt, phê duyệt ban đầu |
| 2,00 | 6σ | Tương ứng mục tiêu “Six Sigma” về năng lực ngắn hạn |
Ba điều kiện trước khi tính Cpk
| Điều kiện | Cách kiểm tra | Nếu không đạt |
|---|---|---|
| Hệ thống đo tin cậy | Gauge R&R, ndc ≥ 5 | Cải tiến hệ đo trước |
| Quá trình ổn định | Control chart không có tín hiệu | Loại nguyên nhân đặc biệt, hoặc chỉ báo cáo Ppk |
| Phân phối phù hợp | Histogram, kiểm định chuẩn | Biến đổi dữ liệu hoặc dùng phương pháp cho phân phối khác |
Ví dụ tại nhà máy Việt Nam
Xưởng ép đế giày tại Bình Dương (minh hoạ) đo độ dày đế 12,0 ±0,6 mm, 25 nhóm × 5 đôi.
| Thông số | Giá trị |
|---|---|
| X̄ | 12,25 mm |
| σ (R̄/d2) | 0,12 mm |
| Cp | 1,2/(6×0,12) = 1,67 |
| Cpu | (12,6 − 12,25)/(0,36) = 0,97 |
| Cpl | (12,25 − 11,4)/(0,36) = 2,36 |
| Cpk | 0,97 |
Cp đạt 1,67 nhưng Cpk chỉ 0,97 – vấn đề là tâm lệch, không phải độ phân tán. Giảm lượng nạp liệu khuôn 2% đưa tâm về 12,02 mm, Cpk tăng lên khoảng 1,6 mà không cần đầu tư máy mới.
Khi nào dùng Cp, khi nào dùng Cpk?
- Cp: đánh giá máy/công nghệ có đủ “hẹp” cho dung sai không, khi chọn thiết bị.
- Cpk: báo cáo năng lực thực tế, phê duyệt sản xuất, đánh giá nhà cung cấp.
- Cp cao, Cpk thấp → chỉnh tâm. Cp thấp → phải giảm biến động (khó hơn và tốn hơn).
Mẹo tính bằng Excel
- X̄: =AVERAGE(toàn bộ dữ liệu); R̄: trung bình cột R của các nhóm.
- σ = R̄/2,326 với n = 5 (d2 tra bảng theo n).
- Cpk: =MIN((USL−X̄)/(3σ),(X̄−LSL)/(3σ)).
- Đặt bên cạnh ô Cpk một ô Ppk dùng STDEV.S để so sánh.
Cp, Cpk và Pp, Ppk
Cp, Cpk dùng σ trong nhóm (ngắn hạn), phản ánh năng lực khi quá trình chỉ có biến động thông thường. Pp, Ppk dùng σ tổng thể (dài hạn), bao gồm cả dịch chuyển giữa ca, lô, ngày. Khi Ppk thấp hơn Cpk đáng kể, quá trình đang có nguyên nhân đặc biệt chưa được kiểm soát – cần quay lại biểu đồ kiểm soát trước khi bàn tới cải tiến độ phân tán.
Lỗi hay gặp
- Dùng STDEV.S toàn bộ dữ liệu nhưng gọi là Cpk (thực chất là Ppk).
- Tính Cpk từ 10–15 giá trị: sai số của chỉ số rất lớn.
- Tính Cp cho dung sai một phía.
- Báo cáo Cpk đẹp nhưng quá trình không ổn định – con số không có giá trị dự báo.
Câu hỏi thường gặp
Cpk âm nghĩa là gì? Trung bình quá trình đã nằm ngoài dung sai.
Cpk 1,33 tương ứng bao nhiêu lỗi? Với phân phối chuẩn và một phía gần, khoảng 32 ppm; thực tế còn phụ thuộc phía còn lại và độ ổn định.