Industrial Knowledge
PFMEA là gì? Hướng dẫn chi tiết lập FMEA quá trình từ lưu đồ đến Control Plan | Ví dụ
Nội dung bài viết 10 mục
Trong bộ hồ sơ APQP/PPAP, PFMEA là tài liệu được khách hàng ô tô soi kỹ nhất. Một PFMEA tốt không chỉ để qua audit, mà là “bản đồ rủi ro” giúp xưởng biết cần đặt poka-yoke và kiểm tra ở đâu.
Tóm tắt nhanh
- PFMEA là FMEA cho quá trình sản xuất, lắp ráp, xác định cách quá trình có thể tạo ra sản phẩm không đạt.
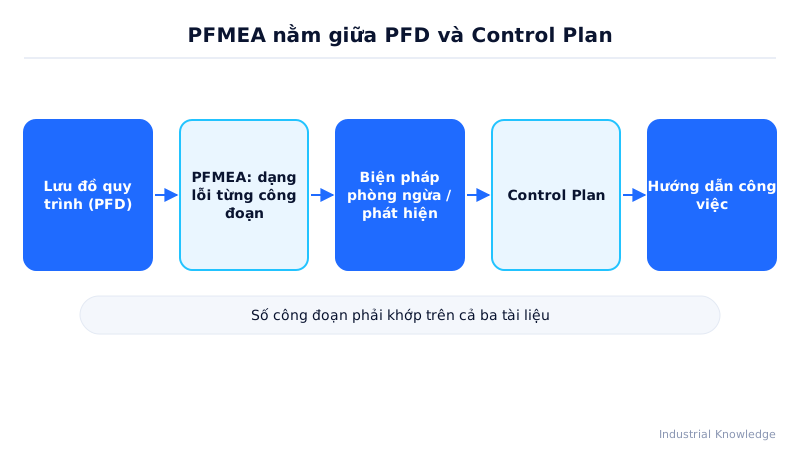
- Chuỗi PFD – PFMEA – Control Plan phải nhất quán: mỗi bước PFD là một mục PFMEA, cùng số bước, cùng đặc tính.
- Cấu trúc theo AIAG-VDA, phân biệt kiểm soát phòng ngừa và kiểm soát phát hiện.
- Lỗi lớn: bỏ qua bước vận chuyển, lưu kho; ghi nguyên nhân “lỗi công nhân”; PFMEA và Control Plan không khớp.
PFMEA là gì?
PFMEA (Process FMEA) là FMEA áp dụng cho quá trình sản xuất và lắp ráp, nhằm xác định cách quá trình có thể tạo ra sản phẩm không phù hợp, đánh giá rủi ro và đưa ra biện pháp ngăn ngừa/phát hiện. Giả định cơ bản: thiết kế đúng, lỗi đến từ quá trình.
Liên kết PFD – PFMEA – Control Plan
| Tài liệu | Vai trò | Liên kết |
|---|---|---|
| PFD (lưu đồ quá trình) | Liệt kê mọi bước, kể cả vận chuyển, lưu kho, kiểm tra | Mỗi bước PFD = một mục trong PFMEA |
| PFMEA | Phân tích rủi ro từng bước | Đặc tính và biện pháp kiểm soát chuyển sang Control Plan |
| Control Plan | Quy định kiểm soát hàng ngày | Phải nhất quán với PFMEA (cùng số bước, cùng đặc tính) |
Cấu trúc theo AIAG-VDA
- Phần tử cấp cao: dòng sản phẩm / line.
- Bước quá trình: ví dụ “OP30 – Hàn điểm”.
- Phần tử công việc (4M): Man (người), Machine (máy), Material gián tiếp (vật tư phụ), EnvironMent (môi trường) — nơi sinh ra nguyên nhân. Có thể thêm Method, Measurement nếu nhóm thấy cần.
Chuỗi lỗi:
| Thành phần | Thuộc cấp | Ví dụ |
|---|---|---|
| Tác động (FE) | Sản phẩm/khách hàng/nhà máy kế tiếp | Khung xe yếu, không lắp được |
| Dạng lỗi (FM) | Bước quá trình | Mối hàn không đủ ngấu |
| Nguyên nhân (FC) | Phần tử 4M | Dòng hàn thấp do điện cực mòn |
Hai loại kiểm soát
| Loại | Mục đích | Ảnh hưởng điểm | Ví dụ |
|---|---|---|---|
| Ngăn ngừa (PC) | Ngăn nguyên nhân xảy ra | Giảm O | Thay điện cực theo số điểm hàn, poka-yoke |
| Phát hiện (DC) | Phát hiện nguyên nhân/dạng lỗi trước khi giao | Giảm D | Cảm biến dòng hàn, thử đục phá mẫu |
Ví dụ: PFMEA công đoạn ép đầu cos dây điện, nhà máy wire harness Hải Dương
| Bước | Dạng lỗi | Tác động | Nguyên nhân (4M) | PC | DC | S | O | D | AP |
|---|---|---|---|---|---|---|---|---|---|
| OP20 Ép cos | Chiều cao ép thấp | Đứt mạch, xe chết máy | Máy: khuôn ép mòn | Thay khuôn 500k lần | Đo chiều cao đầu ca | 8 | 5 | 7 | H |
| OP20 Ép cos | Ép lệch tâm | Tiếp xúc kém | Người: đặt dây sai vị trí | Đồ gá định vị | Kiểm 100% bằng mắt | 7 | 4 | 7 | H |
| OP20 Ép cos | Cos sai mã | Không lắp được giắc | Vật liệu: lẫn cuộn cos | Kanban màu theo mã | Quét mã vạch | 6 | 3 | 2 | L |
Ghi chú: “Đo chiều cao đầu ca” chỉ lấy mẫu một lần nên khả năng phát hiện thấp (D = 7). AP tra theo bảng AIAG-VDA, không nhân S×O×D.
Hành động tối ưu hóa:
| Mục | Hành động | Kết quả mới (S/O/D) | AP mới |
|---|---|---|---|
| Chiều cao ép | Đếm số lần ép, thay khuôn ở 300k lần (giảm O); lắp CFM (crimp force monitor) giám sát lực ép 100%, máy tự loại dây lỗi (giảm D) | 8 / 3 / 2 | L |
| Ép lệch | Thêm cảm biến vị trí dây, máy không chạy nếu sai | 7 / 2 / 3 | L |
Sau 3 tháng, lỗi ép cos tại khách hàng giảm từ 45 ppm xuống 3 ppm.
Khi nào dùng?
- Trước khi chạy thử quy trình mới, sau khi có lưu đồ quy trình (PFD).
- Khi thay đổi máy, khuôn, thông số, nhân lực hoặc nơi sản xuất.
- Khi có lỗi nội bộ lặp lại hoặc khiếu nại liên quan đến công đoạn.
Mẹo áp dụng và Excel
- Đi hiện trường trước khi ngồi viết: quan sát 1 chu kỳ thật của từng công đoạn.
- Viết nguyên nhân theo 4M/5M (người, máy, vật liệu, phương pháp, môi trường) để không bỏ sót.
- Giữ PFD, PFMEA và Control Plan trong cùng một workbook Excel, số công đoạn tham chiếu bằng công thức.
Lỗi hay gặp
- Bỏ qua các bước “không gia công” (vận chuyển, lưu kho, đóng gói) — nơi hay sinh lỗi lẫn hàng, móp méo.
- Viết nguyên nhân là “lỗi công nhân” — cần cụ thể đến cơ chế.
- Ghi kiểm soát phát hiện là “kiểm tra bằng mắt” nhưng chấm D thấp.
- PFMEA và Control Plan không khớp — lỗi bị audit phát hiện nhiều nhất.
- Không cập nhật sau sự cố thực tế hay khiếu nại.
Câu hỏi thường gặp
PFMEA có cần cho mọi công đoạn không? Có, kể cả nhận vật tư, lưu kho, vận chuyển nội bộ và đóng gói – lỗi lẫn hàng hay xảy ra ở đây.
Bao lâu xem lại PFMEA? Mỗi khi có thay đổi hoặc lỗi mới, và xem lại định kỳ theo kế hoạch của nhà máy.
Ai chịu trách nhiệm PFMEA? Kỹ sư quy trình chủ trì, nhưng phải có chất lượng, sản xuất và bảo trì tham gia.
Bước tiếp theo
- Xem lại FMEA là gì và 7 bước AIAG-VDA
- Tra thang điểm Severity, Occurrence, Detection & RPN
- Vẽ lưu đồ đầu vào với Flowchart
- Chuẩn bị hồ sơ PPAP