Industrial Knowledge
Severity, Occurrence, Detection và RPN là gì? Bảng thang điểm FMEA đầy đủ | Ví dụ
Nội dung bài viết 12 mục
- S, O, D và RPN là gì?
- Bảng thang điểm Severity (PFMEA, rút gọn)
- Bảng thang điểm Occurrence (gợi ý theo tần suất)
- Bảng thang điểm Detection
- Hạn chế của RPN và Action Priority
- Ví dụ: chấm điểm lỗi nắp chai, nhà máy dược phẩm Bình Dương
- Khi nào dùng?
- Mẹo áp dụng và Excel
- Lỗi hay gặp
- Câu hỏi thường gặp
- Bước tiếp theo
- Bước tiếp theo
Cùng một dạng lỗi, kỹ sư A chấm 6, kỹ sư B chấm 9 — FMEA mất giá trị ngay lập tức. Muốn đánh giá rủi ro nhất quán, cả nhóm phải dùng chung thang điểm S, O, D.
Tóm tắt nhanh
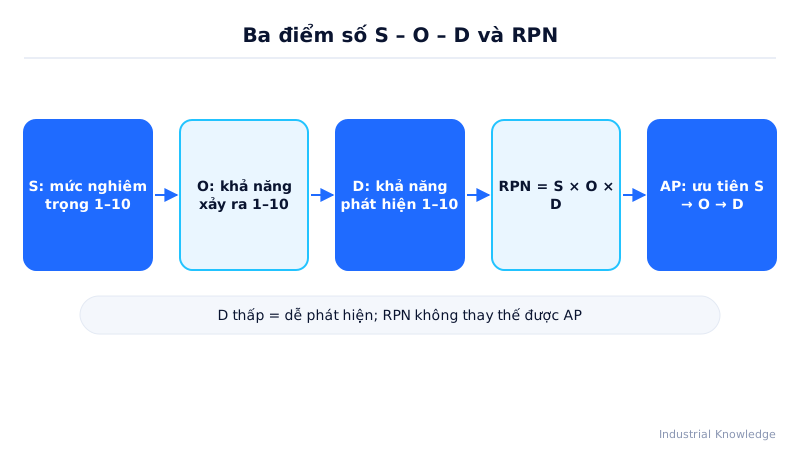
- S là mức nghiêm trọng của tác động, O là khả năng nguyên nhân xảy ra, D là khả năng phát hiện (điểm cao = khó phát hiện).
- RPN = S × O × D (1–1.000) theo AIAG 4th; cả nhóm phải dùng chung thang điểm để chấm nhất quán.
- RPN có hạn chế nên AIAG-VDA dùng Action Priority (AP) để ưu tiên.
- Ví dụ: “trầy vỏ chai” RPN 147 xếp trên “nhãn mờ số lô” 144, nhưng theo AP thì nhãn mờ ưu tiên cao.
S, O, D và RPN là gì?
| Chỉ số | Ý nghĩa | Gắn với |
|---|---|---|
| S – Severity (mức nghiêm trọng) | Tác động của lỗi nặng đến đâu | Tác động (FE) |
| O – Occurrence (khả năng xảy ra) | Nguyên nhân xảy ra thường xuyên đến đâu, xét cả kiểm soát ngăn ngừa | Nguyên nhân (FC) + PC |
| D – Detection (khả năng phát hiện) | Kiểm soát hiện có phát hiện lỗi tốt đến đâu; điểm cao = khó phát hiện | Kiểm soát phát hiện (DC) |
| RPN | Risk Priority Number = S × O × D (1–1.000) | Ưu tiên hành động (AIAG 4th) |
Bảng thang điểm Severity (PFMEA, rút gọn)
| Điểm | Mức độ | Tác động |
|---|---|---|
| 10 | Rất cao | Ảnh hưởng an toàn người dùng/người vận hành, không cảnh báo |
| 9 | Rất cao | Vi phạm quy định pháp luật |
| 8 | Cao | Mất chức năng chính của sản phẩm |
| 7 | Cao | Suy giảm chức năng chính |
| 6 | Trung bình | Mất chức năng phụ |
| 5 | Trung bình | Suy giảm chức năng phụ |
| 4 | Trung bình | Ngoại quan/tiếng ồn khó chịu, đa số khách nhận thấy |
| 3 | Thấp | Ngoại quan, nhiều khách nhận thấy |
| 2 | Thấp | Ngoại quan, khách khó tính mới nhận thấy |
| 1 | Rất thấp | Không có tác động nhận thấy được |
Bảng thang điểm Occurrence (gợi ý theo tần suất)
| Điểm | Mức độ | Tần suất tham khảo | Kiểm soát ngăn ngừa |
|---|---|---|---|
| 10 | Cực cao | ≥ 1/10 | Không có |
| 9 | Rất cao | 1/20 | Không hiệu quả |
| 8 | Rất cao | 1/50 | Rất yếu |
| 7 | Cao | 1/100 | Yếu |
| 6 | Cao | 1/500 | Có, hiệu quả hạn chế |
| 5 | Trung bình | 1/2.000 | Có, hiệu quả trung bình |
| 4 | Trung bình | 1/10.000 | Có, hiệu quả khá |
| 3 | Thấp | 1/100.000 | Thực hành tốt đã chứng minh |
| 2 | Rất thấp | ≤ 1/1.000.000 | Poka-yoke ngăn nguyên nhân |
| 1 | Cực thấp | Loại bỏ hoàn toàn | Thiết kế/quá trình không thể sinh lỗi |
Bảng thang điểm Detection
| Điểm | Khả năng phát hiện | Phương pháp |
|---|---|---|
| 10 | Gần như không thể | Không có kiểm soát |
| 9 | Rất khó | Kiểm tra ngẫu nhiên, không có quy trình |
| 8 | Khó | Kiểm tra bằng mắt/giác quan, không có mẫu |
| 7 | Thấp | Kiểm tra bằng mắt có mẫu giới hạn |
| 6 | Trung bình thấp | Đo thủ công bằng dụng cụ (thước, calip) theo lấy mẫu |
| 5 | Trung bình | Đo thủ công 100% hoặc SPC thủ công |
| 4 | Trung bình cao | Đo tự động sau công đoạn, cách ly hàng lỗi |
| 3 | Cao | Phát hiện tự động tại trạm, dừng máy |
| 2 | Rất cao | Phát hiện tự động nguyên nhân, ngăn sản xuất hàng lỗi |
| 1 | Chắc chắn | Lỗi không thể xảy ra nhờ thiết kế/poka-yoke |
Hạn chế của RPN và Action Priority
RPN coi các tổ hợp như nhau: S=10, O=2, D=5 → RPN 100; S=2, O=10, D=5 → cũng 100. Nhưng tổ hợp đầu ảnh hưởng an toàn và nguy hiểm hơn nhiều. Vì vậy AIAG-VDA (2019) dùng Action Priority (AP), ưu tiên theo thứ tự S → O → D:
| AP | Ý nghĩa | Ví dụ điển hình |
|---|---|---|
| H (High) | Bắt buộc hành động hoặc giải trình | S 9–10 với O ≥ 4; S 7–8 với O và D cao |
| M (Medium) | Nên hành động | S trung bình, O hoặc D trung bình |
| L (Low) | Có thể hành động | S thấp hoặc O = 1 |
Lưu ý: S=9–10 luôn cần xem xét kỹ dù RPN thấp.
Ví dụ: chấm điểm lỗi nắp chai, nhà máy dược phẩm Bình Dương
| Dạng lỗi | S | O | D | RPN | AP |
|---|---|---|---|---|---|
| Nắp vặn không kín → nhiễm khuẩn thuốc | 10 | 3 | 6 | 180 | M |
| Nhãn in mờ số lô | 9 | 4 | 4 | 144 | H |
| Trầy vỏ chai | 3 | 7 | 7 | 147 | L |
Nếu chỉ xếp theo RPN, “trầy vỏ chai” (147) còn được xếp trên “nhãn mờ” (144). Theo AP, nhà máy tập trung lắp máy đo lực vặn 100% (D: 6 → 3) và camera OCR kiểm tra số lô (D: 4 → 2) trước.
Khi nào dùng?
- Khi chấm điểm rủi ro trong DFMEA hoặc PFMEA.
- Khi đánh giá lại sau khi hoàn thành hành động cải tiến.
- Khi khách hàng yêu cầu báo cáo RPN hoặc Action Priority trong hồ sơ PPAP.
Mẹo áp dụng và Excel
- Dán bảng thang điểm ngay trong file FMEA (sheet riêng) để cả nhóm chấm cùng tiêu chí.
- Chấm S trước cho tất cả dòng, rồi mới đến O và D – tránh bị ảnh hưởng chéo.
- Dùng
XLOOKUPđể tự tra AP từ bảng S-O-D, tô màu Cao/Trung bình/Thấp bằng Conditional Formatting.
Lỗi hay gặp
- Giảm S bằng biện pháp kiểm tra — S chỉ đổi khi thay đổi thiết kế.
- Dùng ngưỡng RPN cứng (ví dụ “>100 mới hành động”), bỏ sót lỗi an toàn.
- Chấm D theo “đã kiểm tra rồi” mà không xét hiệu quả thực của phương pháp.
- Mỗi dự án một thang điểm, không thể so sánh.
- Chấm O không dựa dữ liệu khi đã có lịch sử lỗi của sản phẩm tương tự.
Câu hỏi thường gặp
RPN bao nhiêu thì phải hành động? Không có ngưỡng chung; sổ tay hiện hành khuyến nghị dùng Action Priority thay vì ngưỡng RPN cố định.
Có được giảm điểm S không? Chỉ khi thay đổi thiết kế làm hậu quả nhẹ đi; thêm kiểm tra không làm giảm S.
Điểm D thấp nghĩa là tốt hay xấu? Tốt – D thấp nghĩa là khả năng phát hiện cao.
Bước tiếp theo
- Xem tổng quan FMEA là gì và 7 bước AIAG-VDA
- Áp dụng vào PFMEA chi tiết
- Ôn lại FMEA cơ bản m tra không làm giảm S.
Điểm D thấp nghĩa là tốt hay xấu? Tốt – D thấp nghĩa là khả năng phát hiện cao.
Bước tiếp theo
- Xem tổng quan FMEA là gì và 7 bước AIAG-VDA
- Áp dụng vào PFMEA chi tiết
- Ôn lại FMEA cơ bản