Industrial Knowledge
Phân tích điểm nghẽn (bottleneck) là gì? Cách tìm và xử lý nút cổ chai | Ví dụ
Nội dung bài viết 11 mục
- Điểm nghẽn (bottleneck) là gì?
- Dấu hiệu nhận biết điểm nghẽn
- 5 bước tập trung (TOC) xử lý điểm nghẽn
- Ví dụ: Nhà máy sản xuất nội thất gỗ xuất khẩu tại Bình Dương
- Cách nhận diện điểm nghẽn bằng số liệu
- Quản lý điểm nghẽn hằng ngày
- Khi nào nên dùng?
- Mẹo phân tích bằng Excel
- Lỗi hay gặp
- Câu hỏi thường gặp
- Bước tiếp theo
Tóm tắt nhanh
- Điểm nghẽn là công đoạn, máy hoặc nguồn lực có năng lực thấp nhất so với nhu cầu trong dòng sản xuất.
- Theo TOC: một giờ mất tại điểm nghẽn là một giờ mất của cả nhà máy; tiết kiệm ở công đoạn khác chỉ là ảo giác.
- Dấu hiệu: tồn kho chất trước công đoạn, công đoạn sau chờ, cycle time > takt time, tỷ lệ sử dụng gần 100%.
- Xử lý theo 5 bước tập trung của TOC; khai thác hết điểm nghẽn hiện tại trước khi đầu tư máy.
- Lỗi lớn: cải tiến công đoạn không phải điểm nghẽn, đánh giá bằng năng lực danh nghĩa thay vì thực tế.
Điểm nghẽn (bottleneck) là gì?
Điểm nghẽn (nút cổ chai) là công đoạn, máy hoặc nguồn lực có năng lực thấp nhất so với nhu cầu trong một dòng sản xuất. Sản lượng của cả hệ thống không bao giờ vượt quá năng lực của điểm nghẽn — giống như cổ chai quyết định tốc độ nước chảy ra.
Hệ quả quan trọng (theo Lý thuyết Ràng buộc – TOC của Eliyahu Goldratt):
- Một giờ mất tại điểm nghẽn là một giờ mất của cả nhà máy.
- Một giờ tiết kiệm tại công đoạn không phải điểm nghẽn chỉ là ảo giác.
Dấu hiệu nhận biết điểm nghẽn
| Dấu hiệu | Giải thích |
|---|---|
| Tồn kho chất đống phía trước | Hàng đến nhanh hơn khả năng xử lý |
| Công đoạn sau thường chờ | Thiếu đầu vào từ điểm nghẽn |
| Cycle time > takt time | Không theo kịp nhịp khách hàng |
| Tỷ lệ sử dụng gần 100%, luôn tăng ca | Không còn năng lực dự phòng |
| Mọi người hối thúc công đoạn đó | “Máy X xong chưa?” |
Lưu ý: có điểm nghẽn ẩn — máy có năng lực danh nghĩa đủ nhưng OEE thấp (hay hỏng, chuyển đổi lâu) nên thực tế trở thành điểm nghẽn.
5 bước tập trung (TOC) xử lý điểm nghẽn
| Bước | Tên | Hành động |
|---|---|---|
| 1 | Xác định (Identify) | Đo năng lực thực tế từng công đoạn, so với nhu cầu |
| 2 | Khai thác (Exploit) | Không để điểm nghẽn ngừng: chạy qua giờ nghỉ, chuẩn bị trước, kiểm tra chất lượng đầu vào |
| 3 | Phụ thuộc (Subordinate) | Các công đoạn khác chạy theo nhịp điểm nghẽn (Drum-Buffer-Rope), không sản xuất thừa |
| 4 | Nâng cấp (Elevate) | Đầu tư thêm máy, thêm người, thuê ngoài — chỉ sau khi bước 2–3 đã làm hết |
| 5 | Lặp lại | Điểm nghẽn dịch chuyển, quay lại bước 1; tránh quán tính |
Ví dụ: Nhà máy sản xuất nội thất gỗ xuất khẩu tại Bình Dương
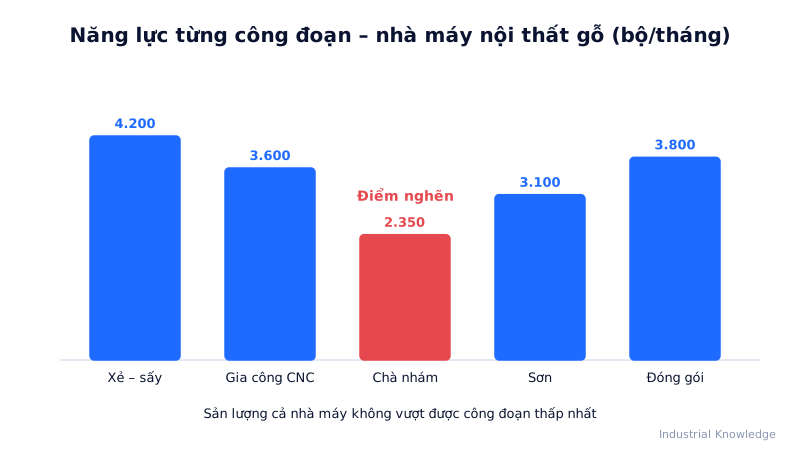
Đơn hàng bàn ăn: 3.000 bộ/tháng, nhà máy chỉ đạt 2.350 bộ.
Bước 1 – Xác định:
| Công đoạn | Năng lực thực tế (bộ/tháng) |
|---|---|
| Xẻ – sấy | 4.200 |
| Gia công CNC | 3.600 |
| Chà nhám | 2.350 |
| Sơn | 3.100 |
| Đóng gói | 3.800 |
→ Chà nhám là điểm nghẽn; trước khu chà nhám tồn 1.800 chi tiết.
Bước 2 – Khai thác:
- Phân tích OEE chà nhám: chỉ 61%. Thời gian chết do thay giấy nhám (20 phút/lần) và chờ chi tiết.
- Chuẩn bị giấy nhám cắt sẵn, thay trong 6 phút.
- Bố trí người thay ca để máy chạy qua giờ ăn trưa (+45 phút/ca).
- Kiểm tra lỗi CNC trước khi vào chà nhám — không để điểm nghẽn mất thời gian cho chi tiết lỗi.
Bước 3 – Phụ thuộc: CNC chỉ cắt theo nhịp chà nhám, giữ đệm 1 ngày trước chà nhám.
Bước 4 – Nâng cấp: Mua thêm 1 máy chà nhám chổi (650 triệu đồng).
| Chỉ số | Trước | Sau bước 2–3 | Sau bước 4 |
|---|---|---|---|
| OEE chà nhám | 61% | 78% | 80% |
| Sản lượng (bộ/tháng) | 2.350 | 2.950 | 3.100 (giới hạn bởi Sơn) |
| WIP trước chà nhám | 1.800 | 600 | 450 |
Sau bước 4, điểm nghẽn chuyển sang công đoạn Sơn (3.100) — quay lại bước 1.
Cách nhận diện điểm nghẽn bằng số liệu
| Phương pháp | Cách làm |
|---|---|
| So công suất với takt | Công đoạn có cycle time (đã tính OEE) dài nhất so với takt time |
| Theo dõi hàng chờ | Đếm WIP trước mỗi công đoạn nhiều lần trong ngày |
| Tỷ lệ sử dụng | Công đoạn gần 100% tải, các công đoạn sau hay chờ |
| Thử “ép” sản lượng | Tăng đầu vào – công đoạn nào dồn ứ đầu tiên là điểm nghẽn |
Lưu ý: điểm nghẽn có thể là máy, người, vật tư, thậm chí một quy định (ví dụ chờ QA ký). Và điểm nghẽn di chuyển: xử lý xong chỗ này, chỗ khác sẽ thành điểm nghẽn mới.
Quản lý điểm nghẽn hằng ngày
- Không để điểm nghẽn chờ vật tư hay người: luôn có buffer nhỏ trước nó.
- Nghỉ ca so le để điểm nghẽn chạy liên tục.
- Kiểm tra chất lượng trước điểm nghẽn, đừng để nó gia công hàng lỗi.
- Ưu tiên bảo trì, SMED, Kobetsu Kaizen cho điểm nghẽn.
Khi nào nên dùng?
Khi nhà máy không đạt sản lượng dù “máy nào cũng chạy”, khi cân nhắc đầu tư máy mới, hoặc khi giao hàng trễ kéo dài.
Mẹo phân tích bằng Excel
Bảng công đoạn: cycle time, số máy, OEE. Công suất hữu hiệu = (số máy × phút có sẵn × OEE) / cycle time. Vẽ biểu đồ cột công suất từng công đoạn kèm đường nhu cầu; cột thấp nhất là điểm nghẽn.
Lỗi hay gặp
- Cải tiến công đoạn không phải điểm nghẽn: tăng năng suất CNC chỉ làm tăng tồn kho.
- Đầu tư máy ngay khi chưa khai thác hết điểm nghẽn hiện tại.
- Đánh giá bằng năng lực danh nghĩa thay vì năng lực thực tế (đã trừ hỏng hóc, chuyển đổi).
- Không theo dõi sự dịch chuyển của điểm nghẽn sau cải tiến.
- Cho điểm nghẽn dừng trong giờ nghỉ, họp giao ca.
Câu hỏi thường gặp
Tăng công suất công đoạn không phải điểm nghẽn có tác dụng? Hầu như không – chỉ làm tăng WIP.
Điểm nghẽn và ràng buộc (constraint) có giống nhau? Trong TOC, ràng buộc là yếu tố giới hạn sản lượng toàn hệ thống; điểm nghẽn sản xuất là trường hợp phổ biến nhất của ràng buộc.
Bước tiếp theo
- Đo hiệu suất điểm nghẽn: OEE
- Nhìn toàn dòng chảy: Value Stream Mapping
- Giảm hỏng hóc tại điểm nghẽn: Kobetsu Kaizen