Industrial Knowledge
OEE: công thức, 6 tổn thất lớn và vì sao 85% không phải mục tiêu cho mọi nhà máy
Nội dung bài viết 10 mục
Hỏi một quản đốc “máy này chạy tốt không?”, câu trả lời thường là “chạy cả ngày mà”. Nhưng máy chạy cả ngày vẫn có thể chạy chậm, dừng vặt liên tục và làm ra hàng lỗi. OEE là con số gom cả ba vấn đề đó lại, cho biết máy thực sự làm ra bao nhiêu sản phẩm tốt so với khả năng tối đa trong thời gian đã lên kế hoạch.
Tóm tắt nhanh
- OEE (hiệu suất thiết bị tổng thể) = Availability × Performance × Quality.
- Availability tính thời gian chạy/kế hoạch; Performance so tốc độ với cycle time lý tưởng; Quality là sản phẩm tốt ngay lần đầu.
- Phải phân rã OEE ra 6 tổn thất lớn để biết cải tiến ở đâu; con số 85% chỉ là tham khảo.
- Lỗi lớn: trừ thời gian đổi khuôn khỏi thời gian kế hoạch, không ghi dừng ngắn dưới 5 phút, tính hàng rework là hàng tốt.
OEE là gì?
OEE (Overall Equipment Effectiveness – hiệu suất thiết bị tổng thể) là chỉ số được Seiichi Nakajima phổ biến cùng phong trào TPM. Nó trả lời: trong 100 phút máy được kế hoạch để chạy, có bao nhiêu phút thực sự tạo ra sản phẩm đạt ở tốc độ thiết kế?
OEE = Availability × Performance × Quality
| Thành phần | Ý nghĩa | Công thức | Tổn thất kéo xuống |
|---|---|---|---|
| Availability (khả dụng) | Máy có sẵn sàng chạy không | Thời gian chạy / Thời gian kế hoạch | Hỏng máy, chuyển đổi – cài đặt |
| Performance (hiệu suất) | Khi chạy, có chạy đủ nhanh không | (Sản lượng × Cycle time lý tưởng) / Thời gian chạy | Dừng ngắn, chạy chậm |
| Quality (chất lượng) | Làm ra có đạt ngay lần đầu không | Sản phẩm tốt / Tổng sản phẩm | Lỗi khởi động, lỗi trong sản xuất |
Một cách tính tương đương và dễ hiểu hơn: OEE = (Số sản phẩm tốt × Cycle time lý tưởng) / Thời gian kế hoạch. Hai cách phải ra cùng một kết quả – đây là phép kiểm tra nhanh xem dữ liệu có sai không.
Các lớp thời gian trong OEE
| Lớp thời gian | Cách xác định |
|---|---|
| Tổng thời gian ca | Ví dụ 8 giờ = 480 phút |
| Thời gian kế hoạch | Tổng thời gian − nghỉ theo kế hoạch (ăn ca, họp, không có đơn hàng) |
| Thời gian chạy | Thời gian kế hoạch − dừng máy (hỏng, chuyển đổi) |
| Thời gian chạy hữu ích | Thời gian chạy − tổn thất tốc độ và dừng ngắn |
| Thời gian tạo giá trị | Thời gian chạy hữu ích − thời gian làm ra sản phẩm lỗi |
Ví dụ một ca 8 giờ tại nhà máy ép nhựa Bình Dương (minh hoạ)
Máy ép 250 tấn làm nắp hộp, cycle time lý tưởng 1 phút/sản phẩm (khuôn 1 cavity cho dễ theo dõi):
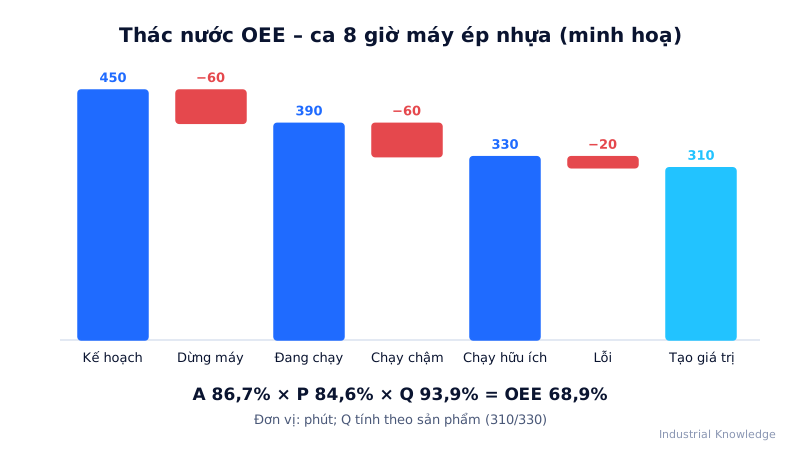
- Thời gian ca 480 phút, nghỉ ăn 30 phút → 450 phút kế hoạch.
- Dừng máy: hỏng gia nhiệt 25 phút + đổi khuôn 35 phút = 60 phút → chạy 390 phút.
- Làm ra 330 sản phẩm, trong đó 310 sản phẩm tốt.
| Thành phần | Cách tính | Kết quả |
|---|---|---|
| Availability | 390 / 450 | 86,7% |
| Performance | 330 × 1 / 390 | 84,6% |
| Quality | 310 / 330 | 93,9% |
| OEE | 86,7% × 84,6% × 93,9% | 68,9% |
Kiểm tra lại: 310 × 1 / 450 = 68,9%. Khớp. Điều thú vị là ba thành phần nhìn riêng đều “trên 84%”, nghe khá ổn, nhưng nhân lại chỉ còn chưa đến 70%. Gần một phần ba thời gian kế hoạch đã mất đi.
Nhóm cải tiến phân tích 60 phút dừng máy và 60 phút tổn thất tốc độ, thấy đổi khuôn chiếm phần lớn. Sau khi áp dụng SMED (chuẩn bị khuôn trước, kẹp nhanh), đổi khuôn còn 15 phút; OEE ca tương đương tăng lên khoảng 73% (minh hoạ).
6 tổn thất lớn gắn với OEE
- Hỏng máy · 2. Chuyển đổi, cài đặt → kéo Availability
- Dừng ngắn, chạy không tải · 4. Giảm tốc độ → kéo Performance
- Phế phẩm khi khởi động · 6. Phế phẩm trong sản xuất → kéo Quality
Chi tiết từng tổn thất và cách xử lý xem tại bài 6 tổn thất lớn trong OEE.
Về con số 85%
85% thường được nhắc là mức “đẳng cấp thế giới” cho sản xuất rời rạc (khoảng 90% × 95% × 99,9%). Nhưng với nhà máy nhiều mã hàng, chuyển đổi liên tục, đặt mục tiêu tăng 5–10 điểm so với hiện tại thực tế hơn nhiều. OEE cũng không nên dùng để so sánh giữa hai máy khác loại hay hai nhà máy khác ngành. Quan trọng là xu hướng của chính máy đó và tổn thất nào lớn nhất.
Khi nào nên dùng OEE?
- Đo máy hoặc dây chuyền là điểm nghẽn – mỗi phút mất ở đây là mất sản lượng cả nhà máy.
- Làm thước đo trước/sau cho dự án Kobetsu Kaizen, SMED, Jishu Hozen.
- Không nên dùng OEE để chấm điểm công nhân; nó đo hệ thống, không đo người.
Mẹo áp dụng và tính bằng Excel
- Mỗi ca một dòng: Thời gian kế hoạch, Dừng máy (theo mã lý do), Sản lượng, Sản phẩm tốt, Cycle time lý tưởng.
- Cột A% =
=(KH-Dung)/KH, P% ==SanLuong*CT/(KH-Dung), Q% ==Tot/SanLuong, OEE ==A*P*Q. - Dùng cycle time thiết kế, không phải tốc độ “quen chạy”. Nếu Performance > 100%, cycle time chuẩn đang sai.
- Dùng PivotTable theo mã lý do dừng để vẽ Pareto tổn thất hằng tuần.
Lỗi hay gặp
- Trừ cả thời gian đổi khuôn khỏi thời gian kế hoạch → Availability ảo cao.
- Không ghi dừng ngắn dưới 5 phút → tổn thất “biến mất” vào Performance mà không ai biết lý do.
- Tính sản phẩm sửa lại (rework) là sản phẩm tốt → Quality ảo.
- Chạy theo con số tổng, bỏ qua việc phân rã ra 6 tổn thất.
Câu hỏi thường gặp
OEE và TEEP khác nhau thế nào? TEEP tính trên toàn bộ thời gian lịch (24/7), còn OEE chỉ tính trên thời gian kế hoạch. TEEP cho biết tiềm năng nếu chạy thêm ca.
Có nên tính OEE cho cả dây chuyền? Có, nhưng đo tại máy điểm nghẽn là cách đơn giản và có ý nghĩa nhất.
OEE thấp do thiếu đơn hàng có bị tính không? Không. Thời gian không có đơn được loại khỏi thời gian kế hoạch.
Bước tiếp theo
- Phân rã tổn thất: 6 tổn thất lớn trong OEE
- Bức tranh rộng hơn: 16 tổn thất lớn trong sản xuất
- Giảm thời gian đổi khuôn: SMED
- Tính OEE của anh bằng máy tính OEE.