Industrial Knowledge
6 tổn thất lớn trong OEE là gì? Liên hệ với Availability, Performance, Quality | Ví dụ
Nội dung bài viết 10 mục
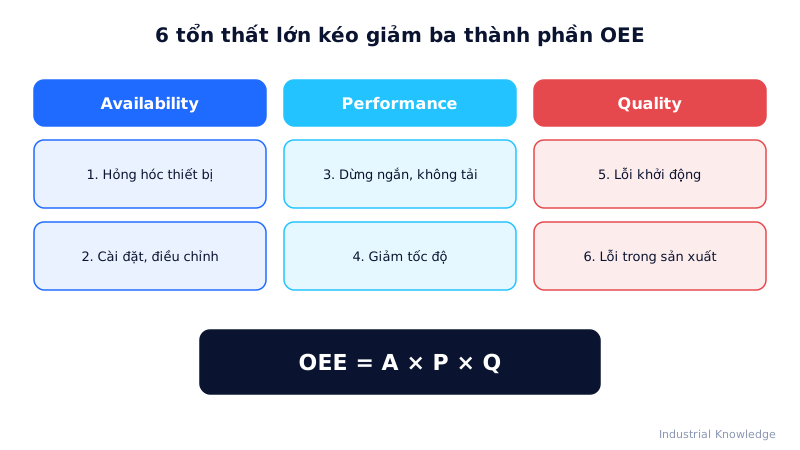
Tóm tắt nhanh
- 6 tổn thất lớn của Nakajima gắn với OEE = Availability × Performance × Quality, cho biết mất ở đâu.
- Availability: hỏng hóc, cài đặt điều chỉnh; Performance: dừng ngắn, giảm tốc độ; Quality: lỗi khởi động, lỗi trong sản xuất.
- OEE = thời gian tạo giá trị / thời gian kế hoạch.
- Ví dụ dây chuyền snack Long An: OEE ≈ 64,4%, giảm tốc độ và đổi vị là hai tổn thất lớn nhất.
6 tổn thất lớn là gì?
6 tổn thất lớn (Six Big Losses) do Seiichi Nakajima đề xuất là sáu nguyên nhân phổ biến nhất làm thiết bị không đạt hiệu suất lý tưởng. Chúng gắn trực tiếp với ba thành phần của OEE = Availability × Performance × Quality, giúp nhà máy không chỉ biết OEE bao nhiêu mà còn biết mất ở đâu.
Bảng 6 tổn thất lớn
| Thành phần OEE | Tổn thất | Ví dụ | Biện pháp chính |
|---|---|---|---|
| Availability (khả dụng) | 1. Hỏng hóc thiết bị | Gãy trục, cháy motor, hỏng PLC | Bảo trì phòng ngừa, Jishu Hozen |
| 2. Cài đặt và điều chỉnh | Đổi khuôn, đổi sản phẩm, chạy thử | SMED | |
| Performance (hiệu suất) | 3. Dừng ngắn, chạy không tải | Kẹt vật liệu, cảm biến lỗi, dừng < 5 phút | Kobetsu Kaizen, 5 Why |
| 4. Giảm tốc độ | Chạy 80% tốc độ thiết kế “cho an toàn” | Khôi phục điều kiện máy | |
| Quality (chất lượng) | 5. Lỗi khởi động | Phế phẩm khi khởi động, sau đổi mẫu | Chuẩn hóa thông số khởi động |
| 6. Lỗi trong sản xuất | Sản phẩm lỗi, sửa lại khi đang chạy ổn định | Bảo trì chất lượng, Poka-yoke |
Cách tính tổn thất theo thời gian
| Thời gian | Công thức |
|---|---|
| Thời gian kế hoạch | Thời gian ca − nghỉ theo kế hoạch |
| Thời gian chạy | Thời gian kế hoạch − (tổn thất 1 + 2) |
| Thời gian chạy hữu ích | Thời gian chạy − (tổn thất 3 + 4) |
| Thời gian tạo giá trị | Thời gian chạy hữu ích − (tổn thất 5 + 6) |
OEE = Thời gian tạo giá trị / Thời gian kế hoạch.
Ví dụ tại nhà máy bánh snack Long An
Một dây chuyền chiên – đóng gói snack tại Long An, ca 8 giờ, nghỉ ăn 30 phút → thời gian kế hoạch 450 phút. Tốc độ thiết kế 120 gói/phút. Dữ liệu một ca điển hình:
| Tổn thất | Thời gian quy đổi (phút) |
|---|---|
| 1. Hỏng máy hàn túi | 25 |
| 2. Đổi vị sản phẩm (2 lần) | 40 |
| 3. Dừng ngắn do kẹt màng (28 lần) | 35 |
| 4. Chạy 105 gói/phút thay vì 120 | ~44 |
| 5. Lỗi khởi động (túi hàn hở) | 6 |
| 6. Lỗi trong sản xuất (thiếu trọng lượng) | 10 |
Availability = (450 − 65) / 450 = 85,6%; Performance ≈ (385 − 79) / 385 = 79,5%; Quality ≈ (306 − 16) / 306 = 94,8% → OEE ≈ 64,4% (kiểm tra: 290 phút có ích / 450 phút = 64,4%).
Pareto cho thấy tổn thất 4 (giảm tốc độ) và tổn thất 2 (đổi vị) lớn nhất. Nhóm cải tiến khôi phục bộ cấp màng để chạy đủ 120 gói/phút và áp dụng SMED giảm mỗi lần đổi vị từ 20 xuống 9 phút. OEE sau 3 tháng đạt 75%.
Lợi ích khi loại bỏ 6 tổn thất
- Tăng sản lượng mà không cần mua thêm máy – thường là cách rẻ nhất để tăng công suất.
- Giảm chi phí phế phẩm, sửa lại và nguyên liệu hao hụt.
- Lịch sản xuất ổn định hơn, giao hàng đúng hạn hơn.
- Người vận hành và bảo trì hiểu rõ máy, phát hiện vấn đề sớm.
Khi nào nên dùng khung 6 tổn thất?
Ngay khi bắt đầu đo OEE. Thay vì chỉ ghi “dừng máy 65 phút”, hãy yêu cầu ghi theo 6 nhóm để biết nên dùng công cụ nào: hỏng máy → bảo trì phòng ngừa; chuyển đổi → SMED; dừng ngắn → Kobetsu Kaizen; chạy chậm → khôi phục điều kiện; lỗi → bảo trì chất lượng và Poka-yoke.
Mẹo ghi nhận và phân tích bằng Excel
- Phiếu ghi dừng máy theo ca có cột “Nhóm tổn thất” (1–6) dạng danh sách thả xuống (Data Validation) để tránh ghi tự do.
- Dừng ngắn khó ghi tay: ước lượng bằng hiệu số giữa thời gian chạy và (sản lượng × cycle time lý tưởng), sau đó tách phần chạy chậm nếu biết tốc độ thực.
- Mỗi tuần làm PivotTable tổng phút theo 6 nhóm, vẽ Pareto; chọn 1 tổn thất lớn nhất để xử lý, không dàn trải.
Lỗi hay gặp
- Không ghi nhận dừng ngắn vì “chỉ vài chục giây” — cộng lại thường là tổn thất lớn nhất.
- Lấy tốc độ “quen chạy” làm chuẩn thay vì tốc độ thiết kế, che giấu tổn thất 4.
- Không tính đổi mẫu là tổn thất vì “bắt buộc phải làm”.
- Gộp lỗi khởi động vào lỗi chung, không thấy cơ hội chuẩn hóa khởi động.
- Chỉ báo cáo OEE tổng, không phân rã 6 tổn thất.
Câu hỏi thường gặp
Dừng bao lâu thì tính là hỏng, bao lâu là dừng ngắn? Nhiều nhà máy lấy ngưỡng 5 hoặc 10 phút; quan trọng là thống nhất và ghi rõ trong quy định.
Chờ nguyên liệu thuộc tổn thất nào? Thường xếp vào Availability (dừng máy) dù không phải do máy; có nơi tách thành tổn thất quản lý riêng.
Bước tiếp theo
- Công thức chi tiết: OEE là gì
- Bức tranh rộng hơn: 16 tổn thất lớn trong sản xuất
- Tổn thất số 1: Equipment breakdown và các loại hỏng hóc