Industrial Knowledge
Takt time là gì? Công thức tính và phân biệt Cycle time | Ví dụ
Nội dung bài viết 10 mục
“Chuyền mình cần làm nhanh bao nhiêu?” – câu hỏi tưởng đơn giản nhưng nhiều nhà máy trả lời bằng “càng nhanh càng tốt”. Lean trả lời bằng một con số cụ thể: takt time.
Tóm tắt nhanh
- Takt time là nhịp theo nhu cầu khách hàng: thời gian làm việc khả dụng / nhu cầu trong cùng kỳ.
- Thời gian khả dụng trừ nghỉ giải lao, ăn ca, họp theo kế hoạch nhưng không trừ thời gian hỏng máy.
- Phân biệt takt (khách hàng quyết định), cycle time (quy trình quyết định) và lead time; dùng takt để cân bằng chuyền.
- Lỗi lớn: trừ hỏng máy dự kiến khi tính takt, tính một lần để cả năm, ép làm nhanh hơn takt tạo sản xuất thừa.
Takt time là gì?
Takt là tiếng Đức, nghĩa là nhịp (như nhịp gõ của nhạc trưởng). Takt time là khoảng thời gian mà cứ mỗi khoảng đó chuyền phải hoàn thành một sản phẩm để vừa đủ đáp ứng nhu cầu khách hàng.
Takt time = Thời gian làm việc khả dụng / Nhu cầu khách hàng trong cùng kỳ
Thời gian khả dụng = thời gian ca trừ nghỉ giải lao, ăn ca, họp đầu ca theo kế hoạch. Không trừ thời gian hỏng máy hay đổi khuôn – những thứ đó là tổn thất phải giảm, không phải điều được tính sẵn.
Phân biệt các khái niệm thời gian
| Khái niệm | Định nghĩa | Do ai quyết định |
|---|---|---|
| Takt time | Nhịp theo nhu cầu khách hàng | Khách hàng |
| Cycle time (CT) | Thời gian thực tế để một trạm/người làm xong một đơn vị | Quy trình |
| Lead time | Thời gian một sản phẩm đi qua toàn bộ hệ thống | Tồn kho + dòng chảy |
| Planned cycle time | Takt điều chỉnh trừ hao hiệu suất (ví dụ takt × 0,9) | Nhà máy |
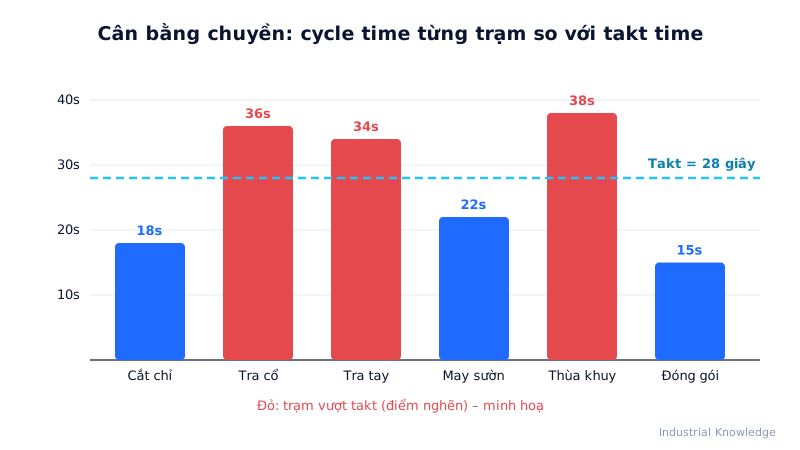
Quy tắc: mỗi trạm phải có CT ≤ takt. Trạm nào vượt takt là điểm nghẽn; trạm thấp hơn nhiều là đang thừa năng lực.
Cách dùng takt để cân bằng chuyền
- Tính takt theo nhu cầu hiện tại.
- Bấm giờ từng thao tác, tính CT mỗi trạm.
- Vẽ biểu đồ cân bằng (Yamazumi): cột CT các trạm, đường ngang takt.
- Số người lý thuyết = Tổng thời gian công việc / takt.
- Phân bổ lại thao tác để các cột sát nhưng không vượt takt.
- Khi nhu cầu đổi, tính lại takt và bố trí lại người – không giữ cố định.
Ví dụ: chuyền may áo sơ mi ở Nam Định
Số liệu minh hoạ. Đơn hàng 1.800 áo/ngày, 2 ca × 8 giờ, nghỉ 60 phút mỗi ca.
Thời gian khả dụng = 2 × (480 − 60) = 840 phút = 50.400 giây Takt = 50.400 / 1.800 = 28 giây/áo
Tổng thời gian may một áo là 840 giây → số người lý thuyết = 840 / 28 = 30 người. Chuyền đang bố trí 36 người nhưng vẫn trễ hàng, vì có 3 trạm (tra cổ, tra tay, thùa khuy) CT 34–38 giây trong khi nhiều trạm khác chỉ 15–20 giây.
Sau khi tách thao tác tra cổ thành 2 trạm, chuyển việc cắt chỉ sang trạm nhàn và thêm cữ gá cho thùa khuy, mọi trạm ≤ 27 giây. Chuyền đạt 1.800 áo/ngày với 31 người, dư 5 người chuyển sang chuyền mới.
Lợi ích chính
- Có con số mục tiêu rõ ràng cho từng trạm, không còn tranh cãi “nhanh bao nhiêu là đủ”.
- Xác định số người cần thiết một cách khách quan.
- Phát hiện điểm nghẽn ngay trên biểu đồ cân bằng.
- Liên kết nhịp sản xuất với nhịp bán hàng, tránh sản xuất thừa.
- Là đầu vào cho Kanban, Heijunka và thiết kế dòng chảy.
Khi nào dùng takt time?
- Thiết kế hoặc cân bằng lại chuyền lắp ráp, chuyền may, cell gia công.
- Khi nhu cầu thay đổi theo mùa – điều chỉnh nhân lực theo takt.
- Làm cơ sở cho Kanban, Heijunka, VSM trạng thái tương lai.
Mẹo Excel
- Ô B1 thời gian khả dụng (giây), B2 nhu cầu, B3
=B1/B2. - Bảng trạm: cột A trạm, cột B CT; vẽ biểu đồ cột và thêm series takt dạng đường ngang.
- Định dạng có điều kiện tô đỏ trạm có CT > takt.
- Tính hiệu suất cân bằng = Tổng CT / (Số trạm × CT lớn nhất).
Lỗi hay gặp
- Trừ thời gian hỏng máy dự kiến khi tính takt, che giấu tổn thất.
- Dùng takt cho máy chạy lô mà không quy đổi theo cỡ lô.
- Tính takt một lần rồi để nguyên cả năm.
- Ép người làm “nhanh hơn takt” để tích hàng – tạo sản xuất thừa.
Câu hỏi thường gặp
Takt time có thể nhỏ hơn cycle time không? Nếu takt < CT của một trạm, chuyền không đáp ứng kịp nhu cầu – phải cải tiến trạm đó, thêm người hoặc tăng ca.
Dịch vụ có dùng takt không? Có, ví dụ quầy giao dịch: thời gian mở cửa / số khách dự kiến.
Bước tiếp theo
- Tìm trạm vượt takt: Phân tích điểm nghẽn
- Chuẩn hóa thao tác theo takt: Standard work
- Dòng chảy theo nhịp: One piece flow