Industrial Knowledge
RCM là gì? Bảo trì tập trung vào độ tin cậy với 7 câu hỏi và cách kết nối TPM, FMEA
Nội dung bài viết 11 mục
Nhiều nhà máy bảo trì theo kiểu “càng nhiều càng tốt”: thay dầu, thay vòng bi, đại tu theo lịch hãng bất kể thiết bị hỏng thế nào. Kết quả là chi phí cao mà máy vẫn dừng đột xuất. RCM (Reliability Centered Maintenance – bảo trì tập trung vào độ tin cậy) đặt lại câu hỏi: thiết bị này phải làm gì, hỏng ra sao, hậu quả là gì – và nhiệm vụ nào thật sự đáng làm?
Tóm tắt nhanh
- RCM là quy trình có cấu trúc chọn chiến lược bảo trì phù hợp nhất cho từng tài sản trong bối cảnh vận hành.
- RCM trả lời 7 câu hỏi: chức năng, hỏng chức năng, dạng hỏng, tác động, hậu quả, nhiệm vụ phòng ngừa, khi không có nhiệm vụ phù hợp.
- Bắt đầu với thiết bị tới hạn hoặc điểm nghẽn, kết hợp FMECA và Weibull.
- Lỗi lớn: áp RCM cho toàn nhà máy cùng lúc, bỏ qua hỏng ẩn, thay thế theo thời gian cho dạng hỏng ngẫu nhiên (β ≈ 1).
RCM là gì?
RCM là quy trình có cấu trúc để xác định chiến lược bảo trì phù hợp nhất cho từng tài sản trong bối cảnh vận hành của nó. Phương pháp bắt nguồn từ ngành hàng không Mỹ (báo cáo của Nowlan và Heap, 1978), khi nghiên cứu cho thấy phần lớn hỏng hóc không liên quan đến tuổi, nên đại tu theo lịch không cải thiện độ tin cậy. Tiêu chuẩn SAE JA1011 quy định tiêu chí để một quy trình được gọi là RCM, xoay quanh 7 câu hỏi.
7 câu hỏi của RCM
| # | Câu hỏi | Công cụ/đầu ra |
|---|---|---|
| 1 | Chức năng và tiêu chuẩn hiệu suất của tài sản trong bối cảnh vận hành hiện tại là gì? | Danh sách chức năng có định lượng |
| 2 | Tài sản không thực hiện được chức năng theo những cách nào? (hỏng chức năng) | Danh sách hỏng chức năng |
| 3 | Nguyên nhân của từng hỏng chức năng là gì? (dạng hỏng) | FMEA/FMECA |
| 4 | Khi mỗi dạng hỏng xảy ra thì điều gì diễn ra? (tác động) | Mô tả tác động |
| 5 | Mỗi dạng hỏng quan trọng như thế nào? (hậu quả) | Phân loại hậu quả |
| 6 | Có thể làm gì để dự đoán hoặc ngăn ngừa? | Nhiệm vụ chủ động |
| 7 | Nếu không có nhiệm vụ chủ động phù hợp thì làm gì? | Hành động mặc định |
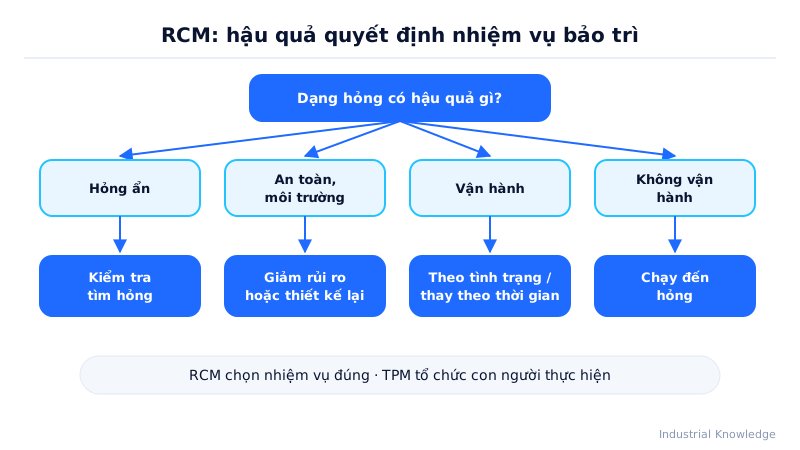
Phân loại hậu quả
| Nhóm hậu quả | Nguyên tắc |
|---|---|
| Hỏng ẩn (hidden) | Không lộ ra khi vận hành bình thường (van an toàn, bơm dự phòng) → cần kiểm tra tìm hỏng |
| An toàn và môi trường | Nhiệm vụ phải giảm rủi ro xuống mức chấp nhận được, nếu không thì bắt buộc thiết kế lại |
| Vận hành | Nhiệm vụ đáng làm nếu chi phí < chi phí tổn thất sản lượng + sửa chữa |
| Không vận hành | Chỉ tính chi phí sửa chữa; thường chọn chạy đến hỏng |
Các loại nhiệm vụ bảo trì
| Nhiệm vụ | Khi nào phù hợp | Ví dụ |
|---|---|---|
| Theo tình trạng (on-condition) | Có dấu hiệu cảnh báo đo được, khoảng P–F đủ dài | Đo rung, nhiệt hồng ngoại, phân tích dầu |
| Phục hồi/thay thế theo thời gian | Tốc độ hỏng tăng theo tuổi (Weibull β > 1) | Thay dây đai, vòng bi định kỳ |
| Kiểm tra tìm hỏng (failure-finding) | Hỏng ẩn của thiết bị bảo vệ | Thử van an toàn, chạy thử bơm dự phòng |
| Chạy đến hỏng | Hậu quả nhỏ, sửa rẻ hơn phòng ngừa | Bóng đèn văn phòng |
| Thiết kế lại | Rủi ro an toàn không giảm được bằng bảo trì | Thêm dự phòng, đổi vật liệu |
Khoảng P–F là thời gian từ khi phát hiện được dấu hiệu suy giảm (điểm P) đến khi hỏng chức năng (điểm F). Tần suất kiểm tra theo tình trạng thường đặt khoảng một nửa P–F.
Các bước triển khai RCM
| Bước | Việc làm |
|---|---|
| 1 | Chọn hệ thống ưu tiên (thiết bị điểm nghẽn, an toàn, chi phí bảo trì cao) |
| 2 | Lập nhóm: vận hành, bảo trì cơ – điện, kỹ thuật, người điều phối RCM |
| 3 | Trả lời 7 câu hỏi theo bảng tính RCM |
| 4 | Áp dụng logic quyết định chọn nhiệm vụ |
| 5 | Chuyển nhiệm vụ vào CMMS, lịch bảo trì, checklist tự quản |
| 6 | Theo dõi MTBF/MTTR, OEE, chi phí; rà soát định kỳ |
Ví dụ nhà máy Việt Nam (minh hoạ)
Nhà máy thức ăn chăn nuôi ở Long An áp dụng RCM cho máy ép viên – thiết bị điểm nghẽn.
| Chức năng / hỏng chức năng | Dạng hỏng | Hậu quả | Nhiệm vụ chọn |
|---|---|---|---|
| Ép 10 tấn/h viên đạt độ bền / Sản lượng < 10 tấn/h | Mòn khuôn ép | Vận hành | Đo độ mòn lỗ khuôn mỗi 250 giờ (theo tình trạng) |
| Như trên / Dừng máy | Vỡ vòng bi trục chính | Vận hành, chi phí cao | Đo rung hằng tuần; thay chủ động theo dữ liệu Weibull |
| Như trên / Dừng máy | Đứt dây curoa | Vận hành | Thay theo thời gian 4.000 giờ, kiểm tra căng đai trong bảo trì tự quản |
| Bảo vệ quá tải / Không ngắt khi kẹt | Chốt an toàn bị thay bằng bu lông thường | Hỏng ẩn, an toàn | Kiểm tra tìm hỏng hằng tháng; poka-yoke kích thước chốt |
| Chiếu sáng khu máy | Hỏng đèn LED | Không vận hành | Chạy đến hỏng |
Sau một năm, số lần dừng đột xuất giảm và một phần nhiệm vụ bảo trì theo lịch hãng được loại bỏ vì không giải quyết dạng hỏng nào (số liệu minh hoạ).
RCM, TPM và FMEA kết nối thế nào?
| Công cụ | Vai trò | Kết nối |
|---|---|---|
| FMEA/FMECA | Liệt kê và xếp hạng dạng hỏng | Trả lời câu hỏi 3–5 của RCM |
| RCM | Chọn nhiệm vụ đúng cho từng dạng hỏng | Đầu ra là kế hoạch bảo trì |
| TPM | Tổ chức con người thực hiện | Nhiệm vụ đơn giản giao cho bảo trì tự quản, nhiệm vụ chuyên sâu cho bảo trì kế hoạch |
| FTA, bow-tie | Hệ thống/rào chắn an toàn | Xác định thiết bị bảo vệ cần kiểm tra tìm hỏng |
Có thể nói: RCM quyết định làm gì, TPM quyết định ai làm và làm sao để duy trì.
Lỗi thường gặp
- Áp RCM cho toàn bộ nhà máy cùng lúc – tốn nguồn lực, dự án chết giữa chừng. Bắt đầu với thiết bị tới hạn.
- Chức năng không định lượng (“bơm nước”) nên không xác định được thế nào là hỏng.
- Bỏ qua hỏng ẩn của thiết bị bảo vệ, dự phòng.
- Thay thế theo thời gian cho dạng hỏng ngẫu nhiên (β ≈ 1) – tốn tiền mà không giảm hỏng.
- Phân tích xong không đưa nhiệm vụ vào CMMS, không rà soát lại.
Đo hiệu quả RCM bằng chỉ số nào?
Sau khi áp dụng kế hoạch bảo trì mới, cần chứng minh bằng số liệu thay vì cảm nhận:
- MTBF của thiết bị tới hạn tăng, MTTR giảm.
- Tỷ lệ dừng máy ngoài kế hoạch so với dừng có kế hoạch giảm dần.
- Hệ số sẵn sàng trong OEE: Availability = thời gian chạy / (thời gian có sẵn − dừng kế hoạch). Ví dụ một ca 480 phút, dừng kế hoạch 48 phút, dừng đột xuất 35 phút → thời gian chạy 397 phút, Availability = 397 / 432 ≈ 91,9%. Nếu kết hợp hiệu suất 88,9% và chất lượng 96,8%, OEE ≈ 79%. RCM tác động trực tiếp lên 35 phút dừng đột xuất; giảm còn 15 phút sẽ đưa Availability lên ≈ 96,5%.
- Chi phí bảo trì trên đơn vị sản phẩm và tỷ lệ nhiệm vụ PM bị loại bỏ vì không mang lại giá trị.
Rà soát lại phân tích RCM định kỳ (thường 1–2 năm) bằng dữ liệu hỏng mới: dạng hỏng có β thay đổi trong phân tích Weibull hoặc xuất hiện dạng hỏng chưa có trong bảng là tín hiệu cần cập nhật nhiệm vụ.
Câu hỏi thường gặp
RCM khác bảo trì phòng ngừa (PM) thế nào? PM là một loại nhiệm vụ; RCM là quy trình chọn giữa PM, theo tình trạng, tìm hỏng, chạy đến hỏng hoặc thiết kế lại.
Nhà máy nhỏ có làm RCM được không? Được, dùng phiên bản rút gọn cho 5–10 thiết bị tới hạn, bảng tính Excel là đủ.
Đã có TPM thì có cần RCM? Có ích, vì TPM tập trung vào con người và 6 tổn thất lớn, còn RCM bảo đảm nội dung kế hoạch bảo trì dựa trên dạng hỏng thực.
Bước tiếp theo
Bắt đầu bằng FMECA cho thiết bị điểm nghẽn, dùng Weibull để chọn chu kỳ thay thế, và triển khai theo TPM 8 trụ cột.