Industrial Knowledge
TPM: 8 trụ cột và lộ trình 6 tháng đầu cho xưởng vừa và nhỏ
Nội dung bài viết 9 mục
Bài này tập trung vào triển khai thực tế 8 trụ cột; khái niệm và OEE xem ở TPM tổng quan.
Nhiều xưởng nghe đến TPM là nghĩ tới một chương trình đồ sộ, phải có phòng TPM riêng, chuyên gia Nhật và vài năm triển khai. Thực tế, TPM (Total Productive Maintenance) chỉ là cách để người vận hành và bảo trì cùng giữ máy không hỏng, thay vì đợi hỏng mới sửa. Tám trụ cột là khung để biết cần làm những việc gì; còn làm trước việc nào thì tuỳ tổn thất lớn nhất của chính xưởng mình.
Tóm tắt nhanh
- Mô hình TPM là ngôi nhà: nền móng 5S và 8 trụ cột, triển khai được cho cả xưởng vừa và nhỏ.
- Trụ cột gồm bảo trì tự quản (Jishu Hozen), cải tiến chuyên biệt (Kobetsu Kaizen), bảo trì kế hoạch, chất lượng, đào tạo, an toàn…
- Bài đưa lộ trình 6 tháng, mỗi trụ cột có người dẫn dắt và chỉ số gợi ý như OEE, số thẻ bất thường.
- Lỗi lớn: triển khai đồng loạt 8 trụ toàn nhà máy, coi TPM là việc của phòng bảo trì, không đo trước khi bắt đầu.
TPM và “ngôi nhà 8 trụ cột” là gì?
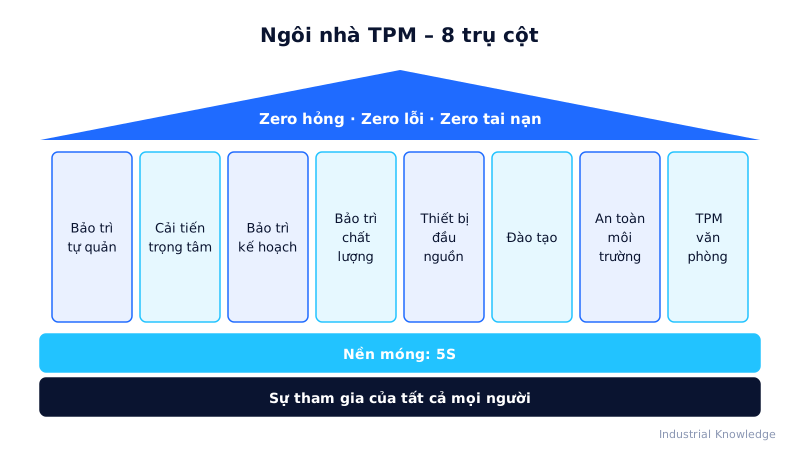
Mô hình TPM thường được vẽ thành một ngôi nhà: nền móng là 5S (nơi làm việc sạch, gọn, dễ thấy bất thường), mái là mục tiêu Zero (không hỏng, không lỗi, không tai nạn), và ở giữa là 8 trụ cột đỡ mái. Mỗi trụ cột là một nhóm hoạt động có chủ sở hữu, mục tiêu và chỉ số riêng. Bỏ một trụ, mái vẫn đứng được một thời gian; nhưng thiếu nền 5S thì mọi trụ đều lung lay.
8 trụ cột
| Trụ cột | Mục tiêu | Ai dẫn dắt | Chỉ số gợi ý |
|---|---|---|---|
| 1. Bảo trì tự quản (Jishu Hozen) | Người vận hành tự vệ sinh, kiểm tra, siết, bôi trơn | Sản xuất | Số thẻ bất thường, % đóng thẻ |
| 2. Cải tiến có trọng tâm (Kobetsu Kaizen) | Nhóm nhỏ xử lý tổn thất lớn nhất | Kỹ thuật/Sản xuất | OEE, tổn thất (phút) |
| 3. Bảo trì kế hoạch | Lịch bảo dưỡng theo giờ chạy hoặc số chu kỳ | Bảo trì | MTBF, MTTR, % PM đúng hạn |
| 4. Bảo trì chất lượng | Giữ điều kiện máy để không làm ra lỗi | QA + Bảo trì | Lỗi do máy, ppm |
| 5. Quản lý thiết bị đầu nguồn | Đưa bài học vào thiết kế, mua máy mới | Kỹ thuật dự án | Thời gian ổn định máy mới |
| 6. Đào tạo và huấn luyện | Nâng kỹ năng vận hành và bảo trì | Nhân sự + các trụ | Ma trận kỹ năng |
| 7. An toàn, sức khỏe, môi trường | Không tai nạn, không ô nhiễm | HSE | Tai nạn, sự cố gần |
| 8. TPM văn phòng | Giảm lãng phí ở các phòng ban hỗ trợ | Hành chính, mua hàng | Thời gian xử lý đơn, tồn phụ tùng |
Một số tài liệu tách “đào tạo” và “an toàn” khác nhau hoặc gộp trụ 4–5, nhưng nội dung cốt lõi tương tự. Không cần tranh cãi tên gọi; quan trọng là mỗi trụ có người chịu trách nhiệm.
Lộ trình 6 tháng cho xưởng vừa và nhỏ
| Tháng | Việc chính | Trụ cột liên quan |
|---|---|---|
| 1 | Chọn 1 máy “mô hình” (thường là điểm nghẽn), đo OEE và thời gian dừng hiện tại | Kobetsu Kaizen |
| 2–3 | Vệ sinh ban đầu, gắn thẻ bất thường (đỏ = bảo trì xử lý, trắng = người vận hành xử lý) | Jishu Hozen, 5S |
| 4 | Lập tiêu chuẩn vệ sinh – kiểm tra – bôi trơn hằng ngày (5–10 phút/ca) | Jishu Hozen, Đào tạo |
| 5 | Chuyển lịch bảo dưỡng sang theo giờ chạy hoặc số shot | Bảo trì kế hoạch |
| 6 | So sánh OEE, MTBF trước/sau, nhân rộng sang máy khác | Tất cả |
Xưởng nhỏ không cần đội TPM riêng: một trưởng ca, một kỹ thuật viên bảo trì và hai người vận hành là đủ thành nhóm cho máy mô hình. Quản lý xưởng họp 30 phút mỗi tuần để gỡ vướng.
Ví dụ: xưởng cơ khí 60 người tại Đồng Nai (minh hoạ)
Xưởng có 12 máy CNC, máy phay số 3 là điểm nghẽn với OEE 58% và 9 lần hỏng/tháng. Nhóm 4 người làm theo lộ trình trên:
| Chỉ số | Tháng 0 | Tháng 6 |
|---|---|---|
| Số lần hỏng/tháng | 9 | 3 |
| MTBF (giờ) | 45 | 130 |
| Thẻ bất thường đã gắn/đóng | – | 87 / 79 |
| OEE | 58% | 69% |
Phần lớn lần hỏng đến từ phoi bám cảm biến và thiếu dầu bôi trơn đường trượt – đúng loại vấn đề mà vệ sinh kiểm tra phát hiện được. Chi phí chủ yếu là thời gian và vài tấm che phoi tự chế.
Khi nào nên áp dụng TPM?
- Thiết bị chiếm phần lớn giá trị tạo ra và dừng máy là tổn thất lớn nhất.
- Bảo trì luôn “chữa cháy”, không có thời gian làm phòng ngừa.
- Chuẩn bị mở rộng, mua máy mới và muốn tránh lặp lại lỗi cũ.
Mẹo áp dụng và theo dõi bằng Excel
- Một sheet “Thẻ bất thường”: số thẻ, ngày, máy, loại (đỏ/trắng), mô tả, người xử lý, ngày đóng. Dùng COUNTIFS đếm thẻ mở theo tuần.
- Một sheet “Dừng máy”: ngày, máy, mã lý do, phút. PivotTable ra Pareto và MTBF/MTTR hằng tháng.
- Dán biểu đồ trước/sau lên bảng tại máy mô hình – người vận hành thấy kết quả của chính họ.
Lỗi hay gặp
- Triển khai đồng loạt 8 trụ trên toàn nhà máy, sau 3 tháng đuối sức.
- Coi TPM là việc của phòng bảo trì, sản xuất đứng ngoài.
- Gắn thẻ nhiều nhưng không đóng thẻ – người vận hành mất niềm tin.
- Không đo trước khi bắt đầu, nên không chứng minh được hiệu quả.
Câu hỏi thường gặp
Bắt đầu trụ nào trước? Thường là Jishu Hozen và Kobetsu Kaizen trên một máy mô hình, vì cho kết quả nhanh và dễ thấy.
TPM có cần phần mềm CMMS? Không bắt buộc lúc đầu. Excel đủ cho vài máy; khi nhân rộng mới cân nhắc CMMS.
Bao lâu thấy kết quả? Máy mô hình thường cải thiện rõ sau 3–6 tháng; văn hóa toàn nhà máy cần vài năm.
Bước tiếp theo
- Tổng quan: TPM là gì
- Lộ trình đầy đủ: 12 bước triển khai TPM
- Trụ cột đầu tiên: 7 bước Jishu Hozen
- Đo hiệu quả: OEE