Industrial Knowledge
Phương án lấy mẫu C=0 là gì? Zero Acceptance (Squeglia) vs ISO 2859-1 | Ví dụ
Nội dung bài viết 9 mục
“Khách hàng ô tô không chấp nhận bất kỳ lỗi nào trong mẫu” – nếu bạn làm cho ngành ô tô, y tế hoặc điện tử, bạn sẽ gặp yêu cầu này. Các bảng ISO 2859-1 cho phép Ac = 2, 3, 5… nên không đáp ứng được. Lời giải phổ biến là phương án C = 0 (zero acceptance number), được Nicholas Squeglia hệ thống hoá thành bộ bảng riêng và được nhiều khách hàng, nhất là trong chuỗi cung ứng ô tô, chấp nhận.
Tóm tắt nhanh
- C = 0 là phương án lấy mẫu một lần với Ac = 0: có một cá thể không phù hợp là không chấp nhận lô.
- Xác suất chấp nhận Pa = (1 − p)ⁿ; bảng do Nicholas Squeglia hệ thống hóa, phổ biến trong chuỗi cung ứng ô tô.
- Bảo vệ người mua (vùng LQ) bằng hoặc tốt hơn ISO 2859-1 với cỡ mẫu nhỏ hơn; không có mã chữ, không quy tắc chuyển đổi.
- Ví dụ: cùng LQ ≈ 6,5% như phương án ISO n 80, Ac 2, C = 0 chỉ cần n ≈ 34.
C = 0 là gì?
Là phương án lấy mẫu một lần với số chấp nhận Ac = 0: lấy n cá thể, không có cá thể không phù hợp nào thì nhận lô; có một cái là không chấp nhận (lô được giữ lại để xử lý, không nhất thiết trả hàng).
Công thức xác suất chấp nhận cực kỳ đơn giản:
Pa = (1 − p)ⁿ
Squeglia xây dựng bảng sao cho với mỗi cỡ lô và mỗi “chỉ số AQL”, phương án C = 0 có mức bảo vệ người mua (vùng LQ) bằng hoặc tốt hơn phương án tương ứng của MIL-STD-105/ISO 2859-1, trong khi cỡ mẫu nhỏ hơn. Bảng dùng cùng các cột AQL quen thuộc và cỡ lô, nhưng không có mã chữ, không có quy tắc chuyển đổi.
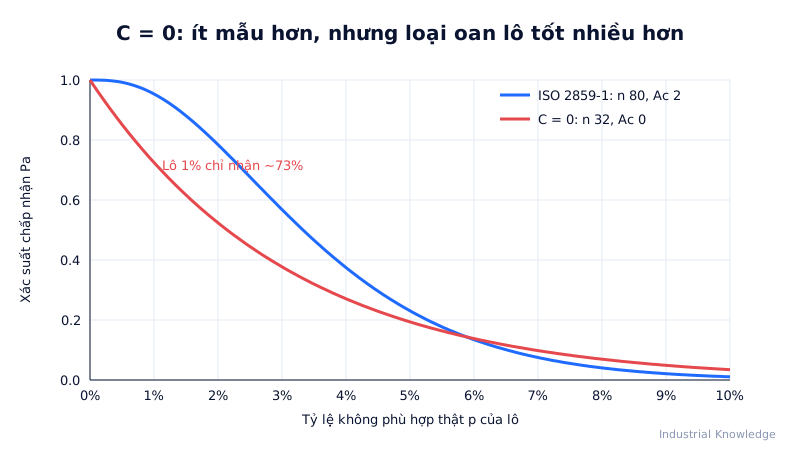
So sánh bằng đường OC
Lấy mốc phương án ISO 2859-1: mã J, AQL 1,0 → n 80, Ac 2, có LQ (Pa = 10%) ≈ 6,5%. Phương án C = 0 có cùng LQ cần n ≈ ln(0,1)/ln(1 − 0,065) ≈ 34.
| Tỷ lệ lỗi p | ISO 2859-1 (80; Ac 2) | C = 0, n = 32 | C = 0, n = 43 |
|---|---|---|---|
| 0,5% | 0,992 | 0,852 | 0,806 |
| 1% | 0,953 | 0,725 | 0,649 |
| 2% | 0,784 | 0,524 | 0,419 |
| 3% | 0,568 | 0,377 | 0,270 |
| 5% | 0,231 | 0,194 | 0,110 |
| 8% | 0,040 | 0,069 | 0,028 |
| LQ (Pa = 10%) | ≈ 6,5% | ≈ 6,9% | ≈ 5,2% |
(Tính theo nhị thức; n = 32 và 43 là cỡ mẫu minh hoạ, không phải trích bảng Squeglia.)
Đọc bảng:
- Ở vùng lô xấu (≥ 5%), C = 0 với 32–43 mẫu bảo vệ người mua ngang hoặc hơn phương án 80 mẫu.
- Ở vùng lô tốt (≈ 1%), C = 0 loại oan nhiều hơn hẳn: chỉ 65–73% lô được nhận so với 95%. Đây là rủi ro nhà sản xuất α rất cao.
- Muốn C = 0 công bằng với nhà cung cấp, quá trình phải chạy ở mức rất thấp (vài trăm ppm). Đó chính là thông điệp ngầm: C = 0 không dành cho quá trình 1% lỗi.
Cách tính Pa chi tiết xem bài đường cong OC.
C = 0 và ISO 2859-1: khác nhau ở đâu?
| Tiêu chí | ISO 2859-1 | C = 0 (Squeglia) |
|---|---|---|
| Số chấp nhận | 0 đến 21+ | Luôn 0 |
| Cỡ mẫu | Lớn hơn | Nhỏ hơn cho cùng LQ |
| Rủi ro α ở mức AQL | Thấp (≈ 1–10%) | Cao |
| Quy tắc chuyển đổi | Có (thường/ngặt/giảm) | Không |
| Thông điệp | “Chấp nhận một mức lỗi nhỏ” | “Không chấp nhận lỗi đã biết” |
| Phù hợp | Thương mại chung, may mặc, đồ gia dụng | Ô tô, y tế, hàng không, đặc tính an toàn |
| Tình trạng | Tiêu chuẩn quốc tế | Bảng của tác giả, được khách hàng/ngành chấp nhận |
Khi nào dùng C = 0?
- Khách hàng yêu cầu “zero defect” trong mẫu (phổ biến trong chuỗi cung ứng ô tô, nơi IATF 16949 đề cao mục tiêu không lỗi).
- Lỗi Critical/an toàn – không có lý do chấp nhận lô khi đã thấy lỗi.
- Phép thử phá huỷ hoặc tốn kém, cần cỡ mẫu nhỏ.
- Quá trình đã ở mức ppm thấp và có Cpk tốt – C = 0 khi đó gần như không loại oan.
Không nên dùng khi quá trình còn ở mức % lỗi: bạn sẽ loại liên tục, gây tranh cãi, và dễ dẫn tới việc “lách” bằng lấy mẫu không ngẫu nhiên.
Các bước áp dụng
- Thống nhất với khách hàng nguồn bảng (ấn bản bảng C = 0), cột AQL cho từng loại lỗi.
- Tra cỡ mẫu theo cỡ lô và AQL (không qua mã chữ).
- Lấy mẫu ngẫu nhiên/phân tầng, kiểm.
- 0 lỗi → nhận. ≥ 1 lỗi → giữ lô, báo cáo, đánh giá tác động, tuyển 100% hoặc trả lại.
- Mỗi lô bị giữ đều mở hành động khắc phục (8D).
Ví dụ nhà máy Việt Nam (minh hoạ)
Nhà máy dây điện ô tô ở Hải Dương kiểm lực kéo đầu cos – phép thử phá huỷ. Trước đây dùng ISO 2859-1 (n 80, Ac 2). Khách hàng Nhật yêu cầu C = 0. Dữ liệu 6 tháng cho thấy tỷ lệ lỗi lực kéo khoảng 0,05%.
| ISO 2859-1 (80; 2) | C = 0, n = 32 | |
|---|---|---|
| Mẫu phá huỷ/lô | 80 | 32 |
| Pa tại p = 0,05% | ≈ 1,000 | ≈ 0,984 |
| Pa tại p = 5% | 0,231 | 0,194 |
Ở mức chất lượng 0,05%, C = 0 chỉ giữ lô oan khoảng 1,6% số lần, trong khi tiết kiệm 60% mẫu phá huỷ – và người mua được bảo vệ tốt hơn ở vùng lô xấu. Đây là trường hợp C = 0 “thắng cả hai”.
Lỗi thường gặp
- Dùng C = 0 cho quá trình 1–2% lỗi → loại liên tục, rồi “lấy mẫu lại cho đến khi đạt”.
- Coi lô được nhận là lô 0 lỗi – C = 0 vẫn để lọt lô có lỗi (Pa ở 5% vẫn ~20%).
- Lấy bảng ISO 2859-1 rồi tự ép Ac = 0 với cùng n – không phải phương án Squeglia; OC khác.
- Không thống nhất cách xử lý khi có 1 lỗi: “loại” không có nghĩa tự động huỷ cả lô.
Câu hỏi thường gặp
C = 0 có phải tiêu chuẩn ISO không? Không; đây là bảng do tác giả xây dựng và được nhiều khách hàng, ngành chấp nhận. ISO 2859-1 vẫn là tiêu chuẩn quốc tế.
Có quy tắc chuyển ngặt/giảm không? Không có trong bảng gốc; nhiều công ty tự bổ sung quy tắc nội bộ.
Vì sao cỡ mẫu C = 0 nhỏ mà vẫn “an toàn”? Vì an toàn ở đây là bảo vệ người mua ở vùng lô xấu. Cái giá là rủi ro loại oan lô tốt – chỉ chấp nhận được khi quá trình rất tốt.