Industrial Knowledge
Specification vs Tolerance là gì? Phân biệt thông số kỹ thuật và dung sai | Ví dụ
Nội dung bài viết 9 mục
“Spec bao nhiêu?” — “20 cộng trừ 5 trăm”. Trong xưởng, người ta thường dùng “spec” để chỉ dung sai, nhưng thật ra specification rộng hơn nhiều. Hiểu đúng hai khái niệm này giúp bạn đọc bản vẽ chuẩn, tính năng lực quá trình đúng và không nhầm giới hạn kỹ thuật với giới hạn kiểm soát — một sai lầm rất phổ biến khi làm SPC.
Tóm tắt nhanh
- Specification là tập hợp yêu cầu sản phẩm, quá trình phải đạt; tolerance (dung sai) là khoảng biến thiên cho phép của một đặc tính.
- Dung sai chỉ là một phần của specification, nằm giữa USL và LSL quanh giá trị danh nghĩa.
- Giới hạn kỹ thuật do khách hàng, thiết kế đặt; giới hạn kiểm soát tính từ dữ liệu quá trình – không được dùng lẫn.
- Lỗi lớn: gọi giới hạn kiểm soát là “spec” để loại sản phẩm, bỏ sót dung sai chung và dung sai hình học.
Định nghĩa
Specification (thông số kỹ thuật, quy cách) là tài liệu hoặc tập hợp yêu cầu mà sản phẩm, quá trình, dịch vụ phải đáp ứng: kích thước, vật liệu, độ cứng, độ nhám, màu sắc, tính năng, điều kiện thử nghiệm, đóng gói. Specification có thể nằm trên bản vẽ, tiêu chuẩn kỹ thuật, hợp đồng hoặc yêu cầu riêng của khách hàng.
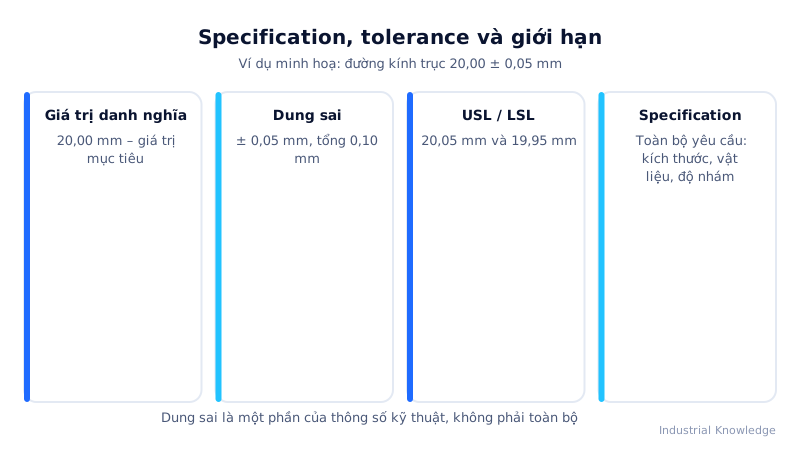
Tolerance (dung sai) là khoảng biến thiên cho phép của một đặc tính đo được, giữa giới hạn trên và giới hạn dưới. Ví dụ: đường kính 20,00 ± 0,05 mm có dung sai tổng là 0,10 mm.
Mối quan hệ: dung sai là một phần của specification. Một chi tiết có specification gồm hàng chục yêu cầu; chỉ những đặc tính định lượng mới có dung sai.
Các khái niệm liên quan
| Thuật ngữ | Ý nghĩa | Ví dụ (đường kính trục) |
|---|---|---|
| Nominal (danh nghĩa) | Giá trị mục tiêu thiết kế | 20,00 mm |
| USL (giới hạn trên) | Giá trị lớn nhất cho phép | 20,05 mm |
| LSL (giới hạn dưới) | Giá trị nhỏ nhất cho phép | 19,95 mm |
| Dung sai đối xứng | Sai lệch bằng nhau hai phía | ± 0,05 mm |
| Dung sai lệch một phía | Chỉ cho phép một chiều | 20,00 +0,05 / −0,00 mm |
| Dung sai một giới hạn | Chỉ có trên hoặc dưới | Độ nhám Ra ≤ 0,8 µm |
| Dung sai hình học (GD&T) | Hình dạng, vị trí, hướng | Độ tròn 0,01 mm |
| Giới hạn kiểm soát (UCL/LCL) | Tính từ dữ liệu quá trình | Không phải dung sai |
Specification limits khác control limits
| Tiêu chí | Giới hạn kỹ thuật (USL/LSL) | Giới hạn kiểm soát (UCL/LCL) |
|---|---|---|
| Nguồn gốc | Khách hàng, thiết kế | Dữ liệu quá trình thực tế |
| Trả lời câu hỏi | Sản phẩm có đạt không? | Quá trình có ổn định không? |
| Áp dụng cho | Từng sản phẩm | Thống kê nhóm mẫu (trung bình, khoảng) |
| Thay đổi khi | Thiết kế thay đổi | Quá trình thay đổi |
Năng lực quá trình nối hai khái niệm: Cp = (USL − LSL) / 6σ, tức so dung sai với độ rộng biến động tự nhiên của quá trình.
Ví dụ tại nhà máy Việt Nam
Xưởng tiện CNC ở Đồng Nai (số liệu minh hoạ) gia công trục 20,00 ± 0,05 mm. Dữ liệu 125 chi tiết: trung bình 20,018 mm, độ lệch chuẩn 0,011 mm.
- Cp = 0,10 / (6 × 0,011) = 1,52 → dung sai đủ rộng so với biến động.
- Cpk = (20,05 − 20,018) / (3 × 0,011) = 0,97 → quá trình lệch tâm về phía USL, có nguy cơ vượt giới hạn trên.
Hành động: điều chỉnh bù dao để đưa trung bình về 20,000 mm, Cpk tăng lên khoảng 1,5. Đồng thời, kỹ sư phát hiện bản vẽ còn yêu cầu độ nhám Ra ≤ 0,8 µm và độ cứng bề mặt 58–62 HRC — hai yêu cầu specification mà phiếu kiểm tra cũ không có. Phiếu kiểm tra được cập nhật đầy đủ.
Khi nào cần chú ý?
- Xem xét hợp đồng, bản vẽ khách hàng: liệt kê toàn bộ specification, không chỉ kích thước.
- Lập Control Plan: mỗi đặc tính có specification, phương pháp đo, tần suất.
- Tính Cp/Cpk: dùng đúng USL/LSL, không dùng giới hạn kiểm soát.
- Đàm phán dung sai: khi Cpk thấp mà chi phí cải tiến quá lớn, có thể trao đổi với khách về dung sai chức năng thực.
Mẹo áp dụng và Excel
- Tạo bảng đặc tính: Mã, Tên đặc tính, Nominal, USL, LSL, Đơn vị, Đặc tính đặc biệt, Thiết bị đo.
- Cột “Kết quả” =
IF(AND(x>=LSL, x<=USL),"OK","NG"). - Thiết bị đo nên có độ phân giải khoảng 1/10 dung sai.
- Ghi rõ dung sai chung (general tolerance) áp dụng cho kích thước không ghi dung sai trên bản vẽ.
Lỗi hay gặp
- Gọi giới hạn kiểm soát là “spec” và dùng để loại sản phẩm.
- Bỏ sót dung sai chung và dung sai hình học.
- Đặt giới hạn nội bộ chặt hơn dung sai nhưng không ghi vào tài liệu, gây tranh cãi giữa QC và sản xuất.
- Đo bằng thiết bị không đủ độ phân giải so với dung sai.
Câu hỏi thường gặp
Dung sai càng chặt thì chất lượng càng tốt? Không hẳn. Dung sai chặt hơn nhu cầu chức năng làm tăng chi phí gia công, kiểm tra mà khách hàng không nhận thêm giá trị.
Specification và standard khác nhau ra sao? Standard (tiêu chuẩn) là tài liệu chung được công nhận rộng rãi; specification là yêu cầu cụ thể cho một sản phẩm, có thể trích dẫn nhiều tiêu chuẩn.
Sản phẩm nằm sát giới hạn có đạt không? Về nguyên tắc nằm trong giới hạn là đạt, nhưng cần xét độ không đảm bảo đo; nhiều doanh nghiệp đặt vùng cảnh báo để kiểm tra kỹ hơn.
Bước tiếp theo
- Đánh giá năng lực quá trình: Cpk và SPC
- Giới hạn kiểm soát: Control chart
- Thiết bị đo phù hợp dung sai: Gauge R&R
- Nghiên cứu năng lực quá trình: Process capability study