Industrial Knowledge
Biểu đồ p và np là gì? Kiểm soát tỷ lệ sản phẩm lỗi | Ví dụ
Nội dung bài viết 10 mục
Phần lớn nhà máy Việt Nam đã có sẵn dữ liệu “bao nhiêu sản phẩm NG mỗi ca”. Biểu đồ p và np biến dữ liệu ấy thành công cụ kiểm soát thật sự, thay vì chỉ là con số báo cáo cuối tháng.
Tóm tắt nhanh
- Biểu đồ p và np là biểu đồ kiểm soát cho dữ liệu sản phẩm lỗi, mỗi sản phẩm xếp OK hoặc NG.
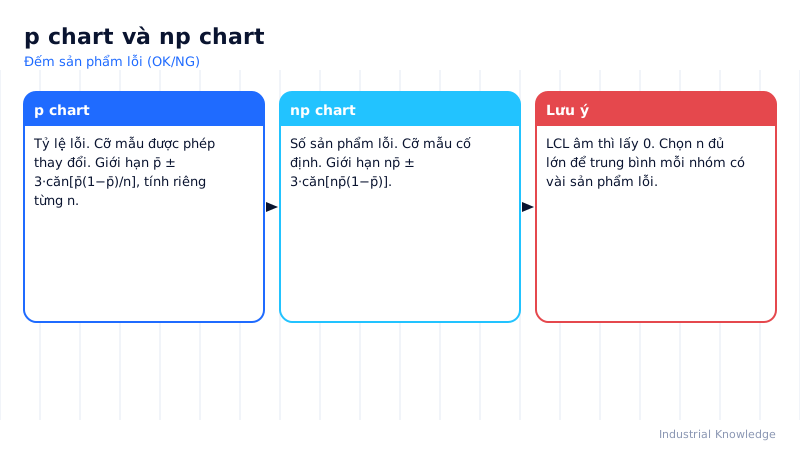
- Biểu đồ p theo dõi tỷ lệ lỗi, cho phép cỡ mẫu thay đổi; np theo dõi số lượng lỗi, cỡ mẫu phải cố định.
- Giới hạn kiểm soát: p̄ ± 3·căn[p̄(1 − p̄)/n], LCL âm thì lấy 0.
- Lỗi lớn: dùng np khi cỡ mẫu thay đổi, cỡ mẫu quá nhỏ toàn số 0, đếm khuyết tật rồi vẽ biểu đồ p.
Biểu đồ p và np là gì?
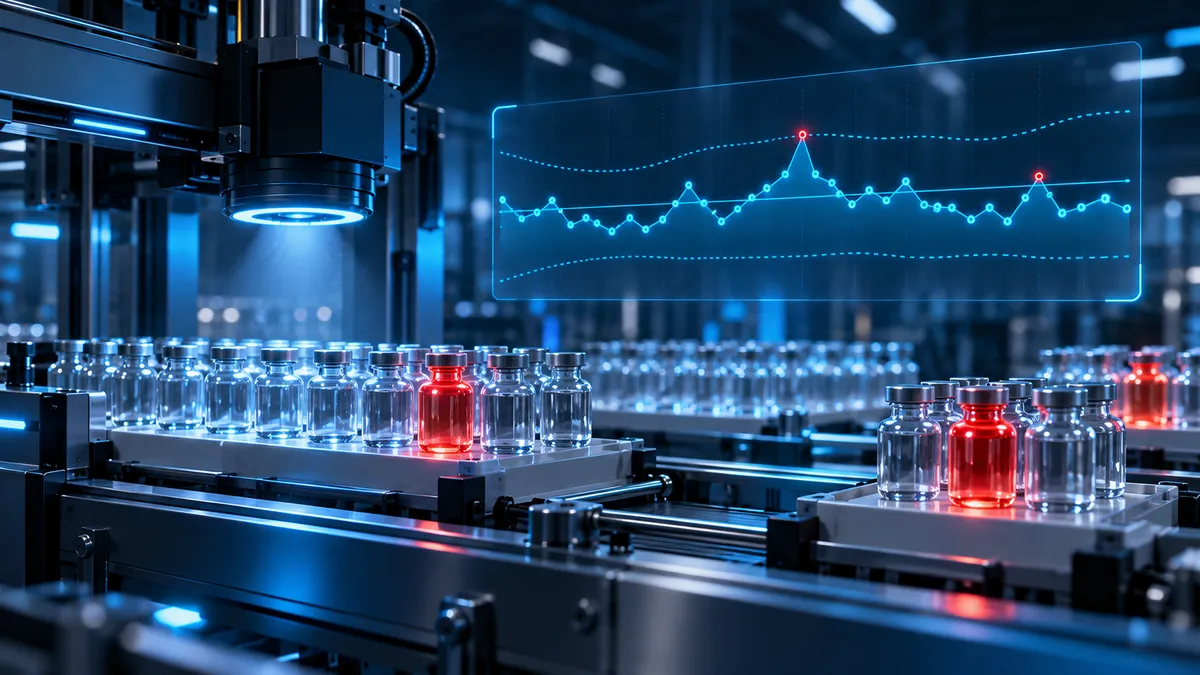
Cả hai là biểu đồ kiểm soát cho dữ liệu thuộc tính dạng sản phẩm lỗi – mỗi sản phẩm chỉ được xếp OK hoặc NG (theo phân phối nhị thức).
- Biểu đồ p theo dõi tỷ lệ sản phẩm lỗi trong mỗi mẫu. Cỡ mẫu được phép thay đổi.
- Biểu đồ np theo dõi số lượng sản phẩm lỗi trong mỗi mẫu. Cỡ mẫu phải cố định.
Công thức
| Đại lượng | Biểu đồ p | Biểu đồ np |
|---|---|---|
| Điểm vẽ | pᵢ = dᵢ/nᵢ | dᵢ (số NG) |
| Đường tâm | p̄ = tổng NG / tổng kiểm | np̄ |
| UCL | p̄ + 3·căn[p̄(1 − p̄)/nᵢ] | np̄ + 3·căn[np̄(1 − p̄)] |
| LCL | p̄ − 3·căn[p̄(1 − p̄)/nᵢ], âm lấy 0 | np̄ − 3·căn[np̄(1 − p̄)], âm lấy 0 |
Với biểu đồ p, khi nᵢ thay đổi, giới hạn cũng thay đổi theo từng điểm (đường bậc thang). Nếu cỡ mẫu chênh nhau không quá khoảng ±25% so với trung bình, có thể dùng n̄ để có giới hạn cố định cho dễ đọc.
Chọn biểu đồ nào?
| Tình huống | Biểu đồ |
|---|---|
| Kiểm 100% sản lượng ca, sản lượng thay đổi | p |
| Lấy mẫu cố định 200 sản phẩm/lần | np (hoặc p) |
| Cần so sánh giữa các dây chuyền có sản lượng khác nhau | p |
| Người vận hành cần con số dễ hiểu “hôm nay bao nhiêu cái hỏng” | np |
| Một sản phẩm có thể có nhiều lỗi và cần đếm từng lỗi | c hoặc u |
Chọn cỡ mẫu
Cỡ mẫu cần đủ lớn để mỗi mẫu trung bình có vài sản phẩm lỗi. Gợi ý thực hành: n·p̄ ≥ khoảng 5. Muốn có LCL dương (để thấy được cải tiến), cần n > 9(1 − p̄)/p̄. Ví dụ p̄ = 1% thì n nên từ 900 trở lên.
Các bước lập biểu đồ
| Bước | Việc làm |
|---|---|
| 1 | Định nghĩa rõ thế nào là “lỗi” – có mẫu giới hạn |
| 2 | Đánh giá người kiểm bằng Attribute Agreement |
| 3 | Thu 20–25 mẫu |
| 4 | Tính p̄ (hoặc np̄) và giới hạn |
| 5 | Vẽ, áp quy tắc, tìm nguyên nhân đặc biệt |
| 6 | Kết hợp Pareto để biết loại lỗi nào đóng góp nhiều nhất |
Ví dụ tại nhà máy Việt Nam
Nhà máy lắp ráp quạt điện tại Hà Nội (minh hoạ) kiểm 100% quạt cuối chuyền. 22 ca, tổng kiểm 41.800 quạt, 502 quạt lỗi.
| Kết quả | Giá trị |
|---|---|
| p̄ | 502/41.800 = 1,20% |
| Ca có n = 1.900 | UCL = 0,0120 + 3·căn(0,012 × 0,988/1.900) = 1,95% |
| LCL = 0,0120 − 0,0075 = 0,45% | |
| Ca 14 (n = 1.750, 41 lỗi) | p = 2,34%, UCL riêng ca 14 ≈ 1,98% → vượt |
Truy vết ca 14: nhập lô tụ điện mới, quạt khởi động yếu. Cách ly lô tụ, nhà cung cấp làm 8D. Pareto các tháng sau cho thấy lỗi “kêu cánh” chiếm 40% – trở thành dự án cải tiến tiếp theo.
Mẹo áp dụng và làm bằng Excel
- Cột n, cột d, cột p =d/n, cột UCL dùng công thức theo n của từng hàng.
- Vẽ biểu đồ đường cho p, chuỗi UCL/LCL dạng đường bậc (stepped).
- Lưu thêm cột loại lỗi để làm Pareto từ cùng dữ liệu.
Lỗi hay gặp
- Dùng np khi cỡ mẫu thay đổi lớn.
- Cỡ mẫu quá nhỏ, biểu đồ toàn số 0, không có thông tin.
- Đếm khuyết tật (một sản phẩm 3 vết xước tính 3) rồi vẽ biểu đồ p.
- Định nghĩa lỗi thay đổi theo người kiểm.
Câu hỏi thường gặp
Biểu đồ p có cần dữ liệu phân phối chuẩn? Không, nó dựa trên phân phối nhị thức; giới hạn 3σ là xấp xỉ, hợp lý khi n·p̄ đủ lớn.
Điểm dưới LCL là tốt hay xấu? Có thể là cải tiến thật, cũng có thể là kiểm sót. Vẫn phải điều tra.