Industrial Knowledge
Biểu đồ c và u là gì? Kiểm soát số khuyết tật trên đơn vị | Ví dụ
Nội dung bài viết 10 mục
Một tấm vải có thể có 3 lỗi sợi, một bo mạch có thể có 5 mối hàn kém. Khi thứ cần theo dõi là số khuyết tật chứ không phải số sản phẩm hỏng, biểu đồ c và u là lựa chọn đúng.
Tóm tắt nhanh
- Biểu đồ c và u theo dõi số khuyết tật (thường theo phân phối Poisson), không phải số sản phẩm lỗi.
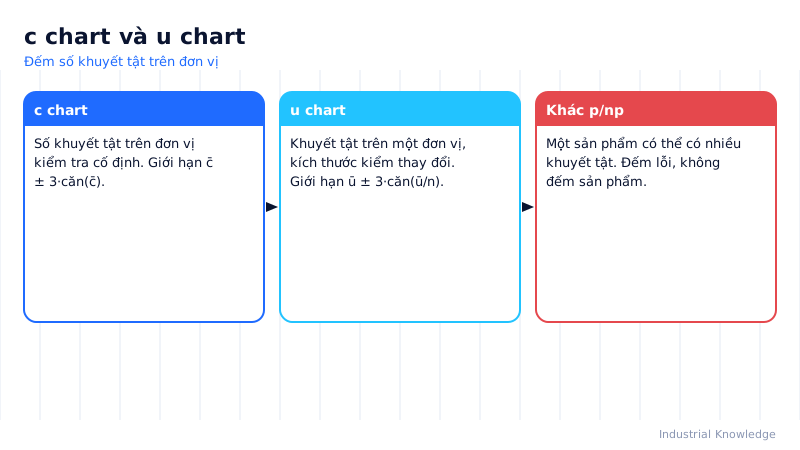
- Biểu đồ c dùng khi đơn vị kiểm có kích thước cố định; biểu đồ u khi kích thước vùng kiểm thay đổi.
- Biểu đồ c: UCL = c̄ + 3·căn(c̄); LCL âm thì lấy 0.
- Một sản phẩm lỗi có thể chứa nhiều khuyết tật; đếm sản phẩm lỗi thì dùng p, np.
Biểu đồ c và u là gì?
Cả hai là biểu đồ kiểm soát cho dữ liệu đếm khuyết tật (thường xấp xỉ phân phối Poisson):
- Biểu đồ c (count) theo dõi tổng số khuyết tật trên mỗi đơn vị kiểm tra có kích thước cố định (1 tấm, 1 cuộn 50 m, 1 xe).
- Biểu đồ u theo dõi số khuyết tật trung bình trên một đơn vị khi kích thước vùng kiểm thay đổi (số mét vải, số bo mạch mỗi lô khác nhau).
Khuyết tật khác sản phẩm lỗi thế nào?
| Khái niệm | Định nghĩa | Ví dụ | Biểu đồ |
|---|---|---|---|
| Khuyết tật (defect) | Một điểm không phù hợp | 1 vết xước, 1 mối hàn hở | c, u |
| Sản phẩm lỗi (defective) | Sản phẩm có ít nhất 1 khuyết tật làm nó không đạt | 1 bo mạch NG | p, np |
Một sản phẩm lỗi có thể chứa nhiều khuyết tật; một sản phẩm có khuyết tật nhỏ vẫn có thể đạt.
Công thức
| Đại lượng | Biểu đồ c | Biểu đồ u |
|---|---|---|
| Điểm vẽ | cᵢ | uᵢ = cᵢ/nᵢ (nᵢ: số đơn vị) |
| Đường tâm | c̄ = trung bình cᵢ | ū = tổng c / tổng n |
| UCL | c̄ + 3·căn(c̄) | ū + 3·căn(ū/nᵢ) |
| LCL | c̄ − 3·căn(c̄), âm lấy 0 | ū − 3·căn(ū/nᵢ), âm lấy 0 |
Khi nào dùng?
| Tình huống | Biểu đồ |
|---|---|
| Đếm lỗi trên mỗi ô tô cuối chuyền (cùng mẫu xe) | c |
| Đếm lỗi dệt trên mỗi cuộn vải dài cố định | c |
| Đếm mối hàn lỗi trên các lô bo mạch có số lượng khác nhau | u |
| Đếm lỗi đánh máy trên tài liệu có số trang khác nhau | u |
| Số tai nạn, sự cố mỗi tháng (giờ công khác nhau) | u |
Điều kiện: khuyết tật xảy ra độc lập, cơ hội xuất hiện lỗi lớn nhưng xác suất mỗi cơ hội nhỏ.
Các bước lập biểu đồ
| Bước | Việc làm |
|---|---|
| 1 | Định nghĩa đơn vị kiểm và danh mục khuyết tật |
| 2 | Chuẩn hoá cách đếm (vết xước dài tính 1 hay nhiều) |
| 3 | Thu 20–25 đơn vị/nhóm |
| 4 | Tính c̄ hoặc ū, giới hạn |
| 5 | Vẽ, áp quy tắc, điều tra |
| 6 | Pareto loại khuyết tật để chọn ưu tiên |
Ví dụ tại nhà máy Việt Nam
Biểu đồ c – nhà máy dệt tại Nam Định (minh hoạ) kiểm mỗi cuộn vải 100 m, 25 cuộn, tổng 150 lỗi.
| Kết quả | Giá trị |
|---|---|
| c̄ | 150/25 = 6,0 lỗi/cuộn |
| UCL | 6,0 + 3 × căn(6,0) = 13,3 |
| LCL | 6,0 − 7,3 < 0 → 0 |
| Cuộn 19 | 16 lỗi → vượt UCL |
Cuộn 19 dệt trên máy vừa thay go mới chưa căn chỉnh sức căng. Bổ sung bước kiểm sức căng sau khi thay go.
Biểu đồ u – nhà máy SMT tại Bắc Ninh (minh hoạ): lô 1 có 480 bo, 62 lỗi hàn; lô 2 có 320 bo, 35 lỗi… ū tính trên 20 lô là 0,12 lỗi/bo. Với lô 320 bo: UCL = 0,12 + 3·căn(0,12/320) = 0,178.
Mẹo áp dụng và làm bằng Excel
- Dùng check sheet theo vị trí (bản đồ lỗi) để đếm và đồng thời biết lỗi tập trung ở đâu.
- Excel: cột c, cột n, cột u =c/n, UCL =ū+3*SQRT(ū/n) theo từng hàng.
- Khi c̄ rất nhỏ (dưới khoảng 1), giới hạn 3σ kém chính xác – cân nhắc theo dõi thời gian giữa hai lỗi.
Lỗi hay gặp
- Dùng biểu đồ c khi kích thước đơn vị kiểm thay đổi.
- Lẫn lộn đếm khuyết tật và đếm sản phẩm lỗi trong cùng biểu đồ.
- Gộp khuyết tật nghiêm trọng và nhẹ vào một con số – nên tách hoặc dùng trọng số (demerit).
- Người kiểm đếm theo cảm tính, không có mẫu giới hạn.
Câu hỏi thường gặp
Có thể dùng biểu đồ u khi kích thước cố định không? Có, khi đó u và c cho cùng kết luận, chỉ khác thang đo.
DPU và DPMO liên hệ thế nào? ū chính là DPU (defects per unit). DPMO = DPU × 10⁶ / số cơ hội lỗi trên một đơn vị.