Industrial Knowledge
Heijunka là gì? San bằng sản xuất theo sản lượng và chủng loại | Ví dụ
Nội dung bài viết 10 mục
Thứ Hai cả xưởng ngồi chơi, thứ Năm tăng ca tới 10 giờ đêm – đó là dấu hiệu của sản xuất không san bằng. Heijunka là cách Toyota biến nhu cầu lên xuống thất thường thành nhịp làm việc đều đặn mỗi ngày.
Tóm tắt nhanh
- Heijunka là san bằng sản lượng và chủng loại sản phẩm theo thời gian, là nguyên tắc số 4 của Toyota Way.
- Trực tiếp chống Mura, nhờ đó giảm Muri và Muda.
- Hộp Heijunka chia ô thời gian × mã với thẻ Kanban; Pitch = Takt × số lượng/thùng.
- Bắt đầu bằng phân tích nhu cầu 3–6 tháng theo mã; mã chạy nhiều làm hằng ngày, mã ít theo chu kỳ tuần.
Heijunka là gì?
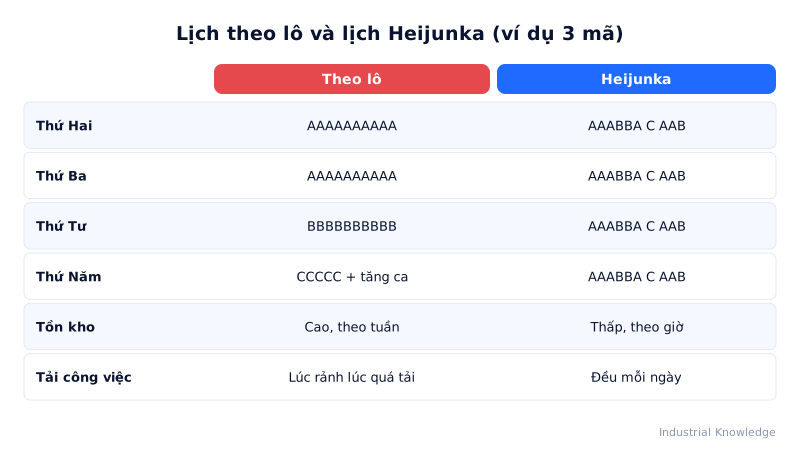
Heijunka (平準化, “san bằng”) là việc phân bố đều sản lượng và chủng loại sản phẩm theo thời gian. Thay vì làm hết mã A trong 2 ngày rồi chuyển sang mã B, nhà máy làm một ít A, một ít B, một ít C trong mỗi ca hoặc mỗi giờ, theo đúng tỷ lệ nhu cầu.
Heijunka là một phần nền móng của ngôi nhà TPS (cùng với công việc chuẩn và Kaizen). Nó trực tiếp chống lại Mura (không đều), và nhờ đó giảm Muri (quá tải) và Muda (lãng phí). Trong 14 nguyên tắc Toyota Way, đây là nguyên tắc số 4.
Hai chiều của san bằng
| Chiều | Nội dung | Công cụ |
|---|---|---|
| San bằng sản lượng | Tổng sản lượng mỗi ngày gần như bằng nhau trong kỳ | Dùng nhu cầu trung bình, tồn kho thành phẩm nhỏ làm đệm |
| San bằng chủng loại | Mỗi mã xuất hiện thường xuyên, xen kẽ | Chu kỳ EPEI ngắn, chuỗi trộn mã (A-B-A-C…) |
| Hộp Heijunka | Ô thời gian × mã, đặt thẻ Kanban sản xuất | Mỗi ô = một khoảng pitch |
| Pitch | Lượng thời gian để làm một thùng hàng | Pitch = Takt × Số lượng/thùng |
Các bước triển khai
- Phân tích nhu cầu 3–6 tháng theo mã, tìm nhu cầu trung bình và mức dao động.
- Phân nhóm: mã chạy nhiều (đều) làm hằng ngày; mã ít làm theo chu kỳ tuần.
- Giảm thời gian chuyển đổi bằng SMED – không có SMED thì không thể trộn mã.
- Tính takt time và pitch.
- Lập chuỗi trộn mã cho ca, đặt vào hộp Heijunka tại điểm lập lịch (pacemaker).
- Giữ tồn kho thành phẩm nhỏ để hấp thụ dao động đơn hàng ngắn hạn.
Ví dụ: nhà máy quạt điện ở Bình Dương
Số liệu minh hoạ. Chuyền lắp ráp làm 3 mã: quạt đứng (A) 600 cái/ngày, quạt bàn (B) 300 cái/ngày, quạt treo tường (C) 100 cái/ngày. Trước đây làm theo lô tuần: thứ Hai–Ba mã A, thứ Tư mã B, thứ Năm mã C…
Sau SMED (đổi mã từ 40 phút xuống 8 phút), chuyền chạy chuỗi lặp mỗi giờ theo tỷ lệ 6A – 3B – 1C (theo thùng 10 cái).
| Chỉ số | Lịch theo lô | Heijunka |
|---|---|---|
| Tồn kho thành phẩm | 6 ngày | 2 ngày |
| Tồn linh kiện tại chuyền | 4 ngày | 1,5 ngày |
| Số giờ tăng ca/tuần | 14 | 3 |
| Khả năng giao đơn gấp của mã C | Chờ đến thứ Năm | Trong ngày |
Lợi ích chính
- Công đoạn trước và nhà cung cấp nhận nhu cầu đều, không phải dự trữ cho đỉnh.
- Nhân lực ổn định, giảm tăng ca và giảm thuê thời vụ.
- Khách hàng của mọi mã đều được phục vụ thường xuyên, lead time ngắn hơn.
- Vấn đề chất lượng của từng mã lộ ra sớm vì mã được làm lặp lại nhiều lần trong ngày.
- Công việc chuẩn dễ duy trì vì nhịp ít thay đổi.
Khi nào dùng Heijunka?
- Sản xuất lặp lại, có nhiều mã trên cùng chuyền.
- Nhu cầu dao động khiến chuyền lúc rảnh lúc quá tải.
- Muốn triển khai Kanban ổn định cho công đoạn trước và nhà cung cấp (nhu cầu kéo đều thì Kanban mới vận hành được).
Mẹo áp dụng và Excel
- Excel: cột mã, nhu cầu/ngày, tỷ lệ
=B2/SUM($B$2:$B$4), số thùng/ngày; dùng tỷ lệ để xếp chuỗi lặp. - Tính pitch: nếu takt 27 giây và thùng 10 cái, pitch = 4,5 phút – mỗi 4,5 phút người tiếp liệu lấy một thẻ từ hộp Heijunka.
- Bắt đầu san bằng theo ngày, rồi theo ca, rồi theo giờ.
- Không cho bộ phận kinh doanh “chen lô” tùy ý – mọi ngoại lệ phải qua người giữ hộp Heijunka.
Lỗi hay gặp
- Trộn mã khi đổi mã còn lâu, mất năng lực vì chuyển đổi liên tục.
- San bằng ở chuyền lắp nhưng công đoạn trước vẫn chạy lô lớn.
- Đuổi theo từng biến động đơn hàng hằng ngày thay vì dùng tồn thành phẩm làm đệm.
- Hiểu Heijunka là “làm đều mỗi ngày” mà quên chiều chủng loại.
Câu hỏi thường gặp
Heijunka có làm tăng tồn kho thành phẩm không? Có một lượng đệm nhỏ có chủ đích, nhưng tổng tồn kho (linh kiện + bán thành phẩm + thành phẩm) giảm vì không còn lô lớn.
EPEI là gì? “Every Part Every Interval” – chu kỳ để mọi mã được sản xuất ít nhất một lần. EPEI càng ngắn, san bằng càng tốt.
Bước tiếp theo
- Điều kiện tiên quyết: SMED
- Nhịp cho chuỗi trộn mã: Takt time
- Ba kẻ thù của dòng chảy: Muda, Mura, Muri