Industrial Knowledge
Pull vs Push là gì? So sánh hệ thống kéo và hệ thống đẩy | Ví dụ
Nội dung bài viết 10 mục
Hai nhà máy cùng sản lượng, cùng máy móc. Nhà máy thứ nhất có kho bán thành phẩm 15 ngày, nhà máy thứ hai chỉ 3 ngày. Khác biệt thường không nằm ở công nghệ mà ở cách ra lệnh sản xuất: đẩy (push) hay kéo (pull).
Tóm tắt nhanh
- Hệ thống đẩy lập kế hoạch từ dự báo (MRP/ERP); hệ thống kéo chỉ bổ sung đúng lượng công đoạn sau đã lấy đi.
- Điểm then chốt: hệ thống kéo giới hạn tồn kho tối đa trong quy trình, hệ thống đẩy thì không.
- Thực tế thường kết hợp: đẩy cho kế hoạch dài hạn, kéo để điều khiển sản xuất hằng ngày.
- Lỗi lớn: chạy song song ERP đẩy lệnh và Kanban, áp pull cho mã nhu cầu rất thất thường.
Push và Pull là gì?
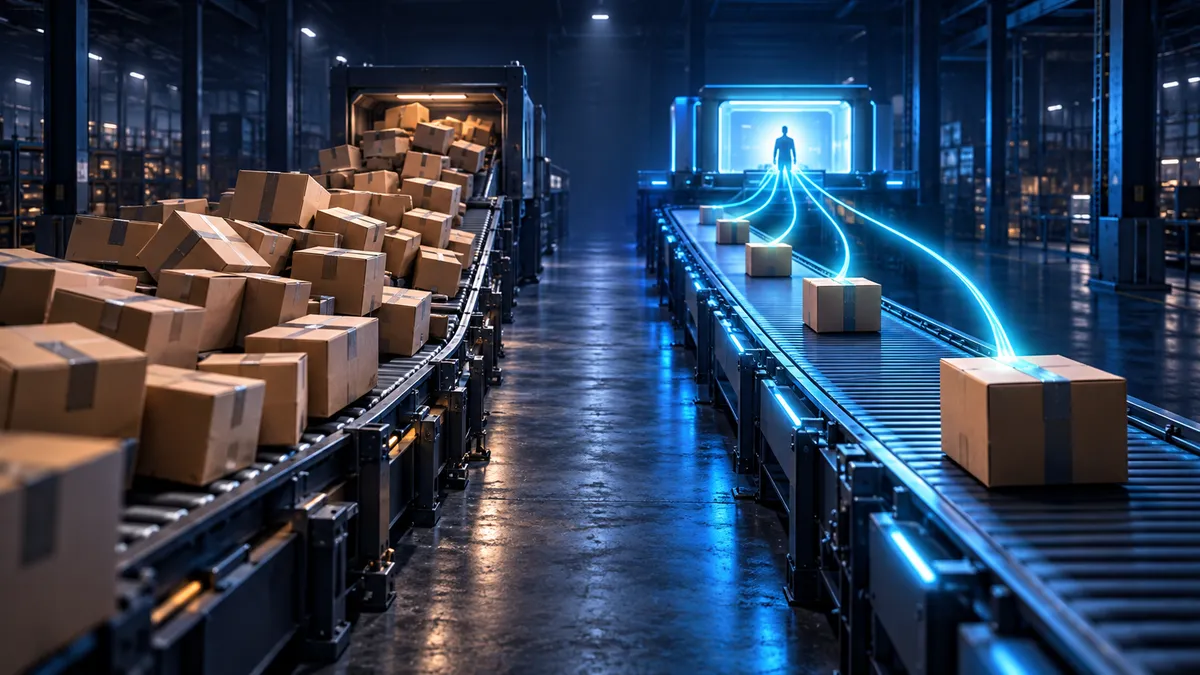
Hệ thống đẩy (push): kế hoạch được lập từ dự báo nhu cầu (thường qua MRP/ERP), lệnh sản xuất được phát tới từng công đoạn. Mỗi công đoạn làm xong thì “đẩy” sang công đoạn sau, bất kể công đoạn sau có cần hay chưa.
Hệ thống kéo (pull): công đoạn trước chỉ sản xuất để bổ sung đúng lượng mà công đoạn sau (hoặc khách hàng) đã lấy đi. Tín hiệu đi ngược dòng vật tư, thường bằng Kanban hoặc làn FIFO giới hạn số lượng.
Điểm then chốt: hệ thống kéo giới hạn tồn kho tối đa trong quy trình; hệ thống đẩy thì không.
Bảng so sánh
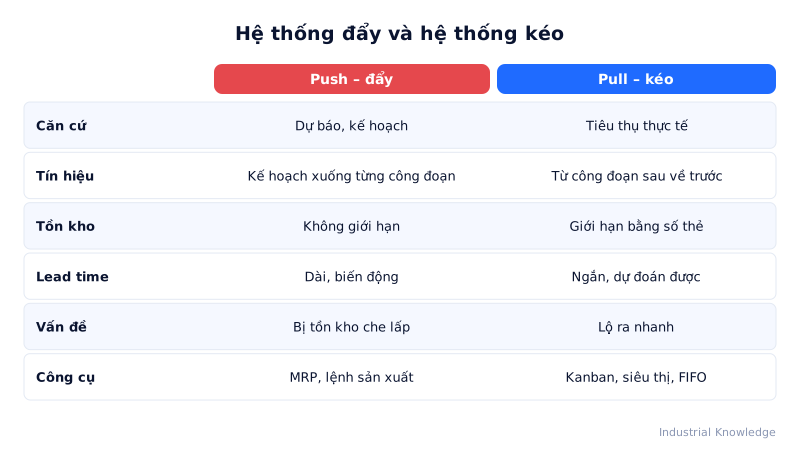
| Tiêu chí | Push | Pull |
|---|---|---|
| Căn cứ sản xuất | Dự báo, kế hoạch | Tiêu thụ thực tế |
| Hướng tín hiệu | Từ kế hoạch xuống từng công đoạn | Từ công đoạn sau ngược về trước |
| Tồn kho trong quy trình | Không giới hạn, dễ phình to | Giới hạn bởi số thẻ/ô |
| Lead time | Dài, biến động | Ngắn, dự đoán được |
| Phản ứng khi nhu cầu đổi | Chậm, phải chạy lại kế hoạch | Nhanh trong phạm vi nhu cầu ổn định |
| Phát hiện vấn đề | Bị tồn kho che lấp | Lộ ra nhanh |
| Phù hợp | Hàng đặt riêng, nhu cầu biến động mạnh, lead time nguyên liệu dài | Hàng lặp lại, nhu cầu tương đối ổn định |
| Công cụ | MRP, lệnh sản xuất | Kanban, siêu thị, FIFO lane, CONWIP |
Kết hợp push và pull
Thực tế, hầu hết nhà máy dùng hệ lai:
- Lập kế hoạch dài hạn và mua nguyên liệu lead time dài bằng push (MRP).
- Chỉ phát lịch sản xuất ở một điểm – thường là công đoạn cuối (pacemaker).
- Các công đoạn phía trước pacemaker được kéo bằng Kanban/siêu thị.
- Sau pacemaker, sản phẩm chảy theo FIFO tới xuất hàng.
Ranh giới giữa phần đẩy và phần kéo gọi là điểm tách đơn hàng (decoupling point).
Ví dụ: nhà máy sơn nước ở Bình Dương
Số liệu minh hoạ. 40 mã màu, ERP lập kế hoạch tuần cho từng công đoạn: phân tán, pha màu, chiết rót. Kết quả: bồn bán thành phẩm luôn đầy mã chưa cần, trong khi mã bán chạy hết hàng.
Chuyển sang hệ lai:
- Sơn nền (base) trắng sản xuất theo kéo: siêu thị bồn base, Kanban tín hiệu khi bồn chạm mức đặt hàng.
- Pha màu và chiết rót là pacemaker, lịch theo đơn hàng thực từ đại lý mỗi ngày.
| Chỉ số | Push | Hệ lai push–pull |
|---|---|---|
| Tồn bán thành phẩm | 12 ngày | 4 ngày |
| Hết hàng mã bán chạy/tháng | 9 lần | 2 lần |
| Lead time đơn đại lý | 5 ngày | 2 ngày |
Lợi ích chính
- Hệ kéo khóa tồn kho tối đa, giải phóng vốn và mặt bằng.
- Lead time ngắn và ổn định, dễ cam kết ngày giao.
- Vấn đề lộ ra sớm vì không có tồn kho che lấp.
- Hệ đẩy vẫn hữu ích cho kế hoạch dài hạn và hàng đặt riêng.
- Kết hợp đúng chỗ cho phép tận dụng ưu điểm của cả hai.
Khi nào chọn hệ nào?
- Đơn hàng lặp lại, ổn định → ưu tiên pull.
- Hàng đặt riêng (engineer-to-order), lô một chiếc → push theo đơn, kết hợp làn FIFO giới hạn.
- Nguyên liệu nhập khẩu lead time vài tháng → push cho nguyên liệu, pull trong xưởng.
Mẹo áp dụng và Excel
- Phân loại mã theo ABC (sản lượng) và XYZ (độ biến động) trong Excel: hệ số biến thiên
=STDEV(B2:M2)/AVERAGE(B2:M2). Mã AX, BX hợp với pull; mã CZ để push theo đơn. - Đo tồn kho bằng “ngày” để so sánh trước/sau.
- Bắt đầu kéo ở một vòng lặp (ví dụ kho – chuyền lắp) trước khi mở rộng.
Lỗi hay gặp
- Chạy song song ERP đẩy lệnh và Kanban, hai nguồn lệnh mâu thuẫn.
- Áp pull cho mã nhu cầu rất thất thường, phải giữ quá nhiều thẻ.
- Nghĩ pull nghĩa là “chờ có đơn mới làm” – thực chất là bổ sung theo tiêu thụ.
Câu hỏi thường gặp
Pull có nghĩa là không cần dự báo? Không. Dự báo vẫn cần để tính số thẻ, công suất và mua nguyên liệu.
CONWIP là gì? Một dạng kéo giới hạn tổng tồn kho trong cả dòng thay vì từng cặp công đoạn, phù hợp xưởng nhiều mã.
Bước tiếp theo
- Công cụ kéo: Kanban
- Hệ thống tổng thể: Just-in-Time
- Thay đổi tư duy: Tư duy truyền thống vs tư duy Lean