Industrial Knowledge
MSA là gì? Phân tích hệ thống đo lường từ A–Z | Ví dụ
Nội dung bài viết 10 mục
Bạn đang tính Cpk, chạy SPC, loại hàng theo kết quả đo hằng ngày. Nhưng nếu chính cái thước, cái máy đo hoặc cách đo đang “nói dối” thì mọi quyết định phía sau đều sai theo. MSA là bước kiểm tra lại chính công cụ đo trước khi tin vào con số nó trả về.
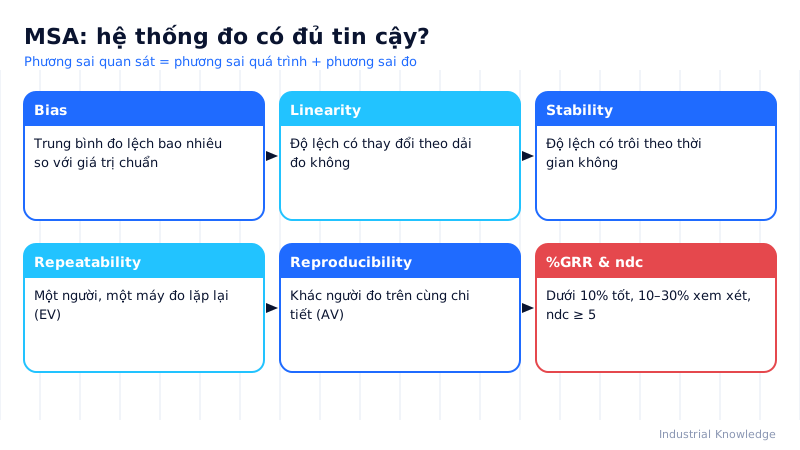
Tóm tắt nhanh
- MSA (phân tích hệ thống đo lường) theo sổ tay AIAG ấn bản 4 định lượng sai số đo trước khi tin vào số liệu.
- Nền tảng: phương sai quan sát = phương sai quá trình + phương sai hệ thống đo.
- Sai số đo lớn khiến loại nhầm hàng tốt, nhận nhầm hàng xấu hoặc chỉnh máy theo nhiễu; MSA bắt buộc trong Core Tools ô tô.
- Lỗi lớn: tưởng hiệu chuẩn là đã làm MSA, chọn 10 mẫu giống nhau, người làm MSA không phải người đo trên chuyền.
MSA là gì?
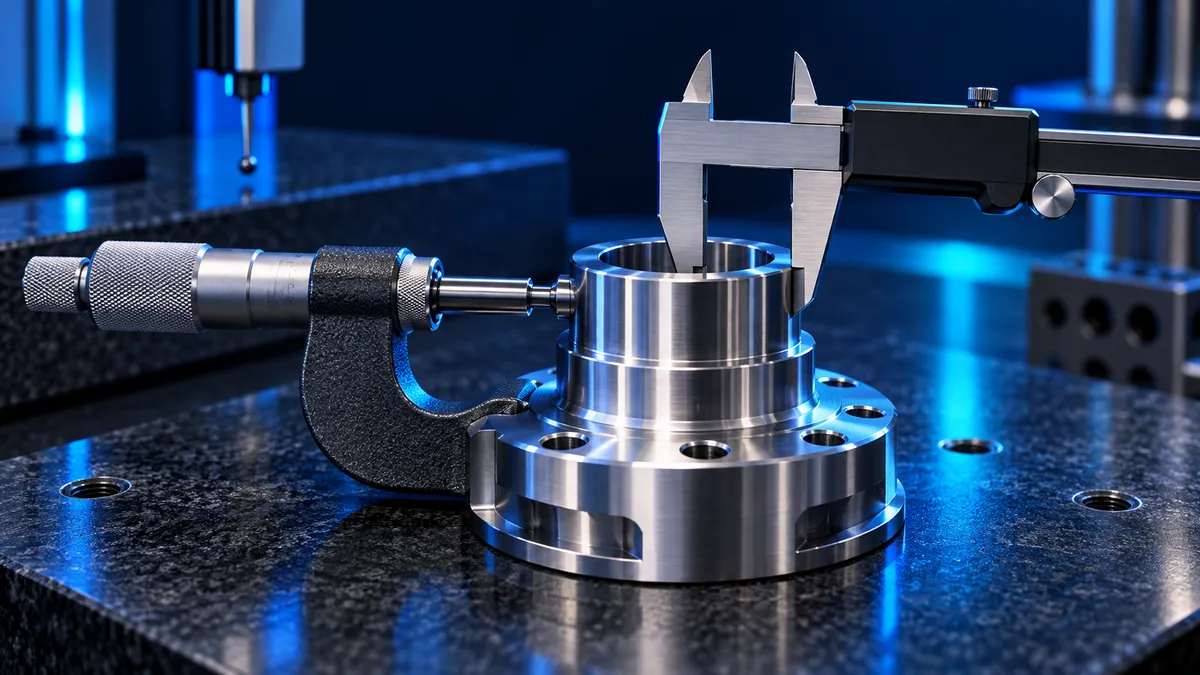
MSA – Measurement System Analysis (Phân tích hệ thống đo lường) – theo sổ tay MSA của AIAG ấn bản 4 (2010), được IATF 16949 yêu cầu tại 7.1.5.1.1 – là tập hợp các phương pháp thống kê để đánh giá một hệ thống đo có đủ tốt cho mục đích sử dụng hay không. “Hệ thống đo” không chỉ là thiết bị, mà là tổng thể: dụng cụ đo, người đo, phương pháp, chi tiết, môi trường, mẫu chuẩn và phần mềm ghi nhận.
Ý tưởng nền tảng rất đơn giản:
- Giá trị đọc được = Giá trị thực + Sai số đo
- Phương sai quan sát = Phương sai quá trình + Phương sai hệ thống đo
Khi phần sai số đo chiếm tỷ trọng lớn, bạn có thể loại nhầm hàng tốt, chấp nhận nhầm hàng xấu, hoặc điều chỉnh máy theo “nhiễu”.
Mục tiêu và lý do bắt buộc
- Định lượng sai số đo và so sánh với dung sai hoặc biến động quá trình.
- Tìm nguồn sai số chính (thiết bị hay người) để cải tiến đúng chỗ.
- Là đầu vào bắt buộc của bộ Core Tools ô tô: hệ thống đo nêu trong Control Plan cần có MSA, và hồ sơ PPAP thường yêu cầu kết quả MSA.
- Là điều kiện tiên quyết để SPC, Cpk, DOE có ý nghĩa.
Các thành phần của MSA
| Nhóm | Đặc tính | Câu hỏi trả lời | Nghiên cứu điển hình |
|---|---|---|---|
| Vị trí | Bias | Trung bình đo lệch bao nhiêu so với chuẩn? | Đo mẫu chuẩn ít nhất 10 lần |
| Vị trí | Linearity | Độ lệch có đổi theo dải đo? | 5 mẫu chuẩn trải dải đo |
| Vị trí | Stability | Độ lệch có trôi theo thời gian? | Biểu đồ kiểm soát mẫu chuẩn |
| Độ rộng | Repeatability (EV) | Một người đo lặp lại có ổn không? | Gauge R&R |
| Độ rộng | Reproducibility (AV) | Người khác nhau có đo giống nhau? | Gauge R&R |
| Phân giải | ndc | Hệ đo chia quá trình thành bao nhiêu nhóm? | Từ kết quả GRR |
| Thuộc tính | Agreement | Người kiểm OK/NG có thống nhất? | Attribute Agreement Analysis |
Tiêu chí thường dùng cho %GRR: dưới 10% chấp nhận; 10–30% có thể chấp nhận tuỳ mức quan trọng của đặc tính và chi phí; trên 30% phải cải tiến. ndc nên từ 5 trở lên.
Các bước triển khai MSA
| Bước | Nội dung | Đầu ra |
|---|---|---|
| 1 | Lập danh sách hệ thống đo từ Control Plan | Danh mục gauge cần MSA |
| 2 | Kiểm tra hiệu chuẩn, độ phân giải (quy tắc 1/10 dung sai hoặc biến động quá trình) | Hồ sơ hiệu chuẩn |
| 3 | Chọn loại nghiên cứu: biến hay thuộc tính | Kế hoạch MSA |
| 4 | Lấy mẫu đại diện dải biến động thực | 10 mẫu (biến) hoặc 30–50 mẫu (thuộc tính) |
| 5 | Đo mù, ngẫu nhiên thứ tự | Bảng dữ liệu |
| 6 | Tính toán, kết luận, cải tiến nếu cần | Báo cáo MSA |
| 7 | Lặp lại định kỳ hoặc khi thay đổi | Lịch MSA |
Ví dụ tại nhà máy Việt Nam
Một xưởng gia công trục bơm tại Bình Dương (số liệu minh hoạ) đo đường kính Ø20 ±0,02 mm bằng panme điện tử độ phân giải 0,001 mm. Tỷ lệ khách hàng trả về vẫn cao dù kiểm 100%.
| Hạng mục | Kết quả ban đầu | Sau cải tiến |
|---|---|---|
| %GRR theo dung sai | 34% | 11% |
| EV (thiết bị) | Chiếm phần lớn | Giảm mạnh |
| AV (người đo) | Đáng kể | Gần như không đổi |
| ndc | 3 | 7 |
Nguyên nhân: đầu đo panme mòn, không có đồ gá V-block nên mỗi lần đặt trục một góc khác. Nhóm thay đầu đo, làm đồ gá cố định và chuẩn hoá lực đo bằng núm bánh cóc. Tỷ lệ trả về giảm rõ sau một tháng.
Khi nào thực hiện MSA?
- Đưa thiết bị đo mới vào sử dụng hoặc sau sửa chữa lớn.
- Chi tiết mới, quy trình mới trong giai đoạn APQP/PPAP.
- Khi SPC xuất hiện tín hiệu lạ mà không tìm thấy nguyên nhân ở quá trình.
- Khi khách hàng khiếu nại về kích thước dù kết quả kiểm nội bộ đạt.
- Định kỳ theo kế hoạch (thường 12 tháng) với đặc tính quan trọng.
Mẹo áp dụng và làm bằng Excel
- Lập file Excel một sheet nhập liệu (chi tiết × người × lần đo) và một sheet tính toán; khoá công thức để tránh sửa nhầm.
- Mã hoá chi tiết bằng số ngẫu nhiên để người đo không nhớ kết quả lần trước.
- Lấy mẫu phủ toàn bộ dải quá trình, kể cả gần hai biên dung sai.
- Ghi rõ điều kiện đo: nhiệt độ phòng, thời gian ổn nhiệt chi tiết.
Lỗi hay gặp
- Chỉ hiệu chuẩn mà nghĩ là đã làm MSA. Hiệu chuẩn chỉ trả lời bias tại một điểm.
- Chọn 10 mẫu giống hệt nhau, làm PV nhỏ, kết quả %GRR xấu giả tạo.
- Người làm MSA không phải người đo thực tế trên chuyền.
- Bỏ qua dữ liệu thuộc tính: kiểm ngoại quan cũng cần đánh giá.
Câu hỏi thường gặp
MSA khác hiệu chuẩn thế nào? Hiệu chuẩn so thiết bị với chuẩn cao hơn tại vài điểm. MSA đánh giá cả hệ thống trong điều kiện sử dụng thật, gồm người và phương pháp.
Có cần MSA cho mọi dụng cụ đo? Ưu tiên các hệ đo nêu trong Control Plan và đặc tính đặc biệt; dụng cụ tham khảo có thể quản lý bằng hiệu chuẩn.
%GRR nên tính theo dung sai hay tổng biến động? Dùng dung sai khi hệ đo để phân loại sản phẩm; dùng tổng biến động khi hệ đo phục vụ SPC và cải tiến quá trình.