Industrial Knowledge
Biến động hệ thống đo là gì? 5 nguồn sai số cần kiểm soát | Ví dụ
Nội dung bài viết 9 mục
Hai người đo cùng một chi tiết ra hai con số khác nhau. Sáng đo đạt, chiều đo lại không đạt. Đó không phải chuyện “xui” mà là biến động hệ thống đo – thứ cần được gọi tên, đo đếm và kiểm soát như mọi nguồn biến động khác trong nhà máy.
Tóm tắt nhanh
- Biến động hệ thống đo là chênh lệch giữa giá trị đọc và giá trị thực phát sinh từ chính quá trình đo.
- Hai dạng: hệ thống (bias, linearity, stability) và ngẫu nhiên (repeatability, reproducibility).
- Độ phân giải nên ≤ 1/10 dung sai hoặc biến động quá trình.
- Sai số hệ thống sửa bằng hiệu chuẩn, bù trừ; sai số ngẫu nhiên giảm bằng gá kẹp, phương pháp, đào tạo.
Biến động hệ thống đo là gì?
Biến động hệ thống đo (measurement system variation) là phần chênh lệch giữa giá trị đọc được và giá trị thực, phát sinh từ chính quá trình đo chứ không phải từ sản phẩm. Hệ thống đo gồm thiết bị, người đo, phương pháp, chi tiết, mẫu chuẩn, môi trường và phần mềm. Mỗi yếu tố đều có thể đóng góp sai số.
Một hệ thống đo tốt cần: độ phân giải đủ nhỏ (thường ≤ 1/10 dung sai hoặc biến động quá trình), ổn định theo thời gian, sai số nhỏ so với dung sai và không phụ thuộc người đo.
Hai dạng biến động
| Dạng | Bản chất | Biểu hiện | Ví dụ |
|---|---|---|---|
| Hệ thống (systematic) | Lệch có hướng, lặp lại | Bias, linearity, stability | Thước cặp lệch điểm 0 +0,02 mm |
| Ngẫu nhiên (random) | Tản mạn không đoán trước | Repeatability, reproducibility | Đọc đồng hồ so dao động ±1 vạch |
Sai số hệ thống thường sửa bằng hiệu chuẩn hoặc bù trừ. Sai số ngẫu nhiên phải giảm bằng cải tiến gá kẹp, phương pháp và đào tạo.
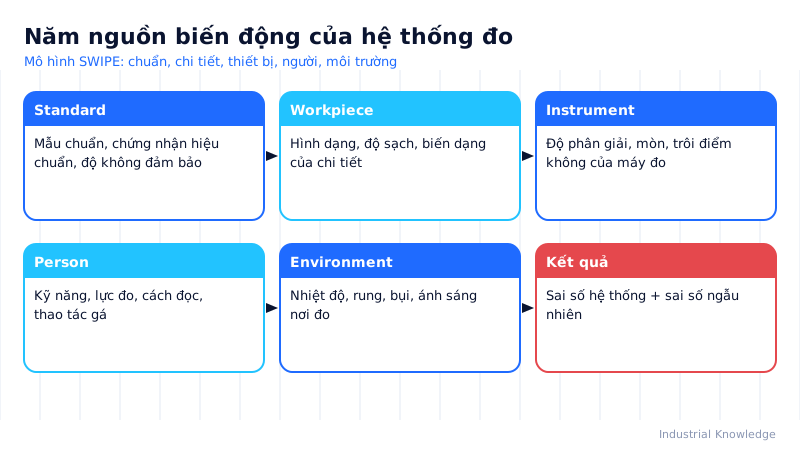
Năm nguồn biến động (mô hình SWIPE)
| Nguồn | Yếu tố cụ thể | Cách kiểm soát |
|---|---|---|
| S – Standard (chuẩn) | Độ không đảm bảo của mẫu chuẩn, chứng chỉ hết hạn | Quản lý chuẩn, hiệu chuẩn có truy xuất |
| W – Workpiece (chi tiết) | Ba-via, bẩn dầu, ô-van, biến dạng đàn hồi | Làm sạch, xác định vị trí đo cố định |
| I – Instrument (thiết bị) | Độ phân giải, mòn đầu đo, trễ, trôi | Bảo dưỡng, chọn thiết bị đúng cấp |
| P – Person (người) | Lực đo, góc nhìn, kỹ năng, mệt mỏi | Hướng dẫn công việc, đào tạo, đồ gá |
| E – Environment (môi trường) | Nhiệt độ, rung, độ ẩm, ánh sáng, bụi | Phòng đo, thời gian ổn nhiệt |
Thêm vào đó là phương pháp đo (số điểm đo, trình tự, cách lấy kết quả) – thường được xếp chung với người hoặc tách riêng tuỳ tài liệu.
Ví dụ tại nhà máy Việt Nam
Nhà máy dập vỏ động cơ điện tại Hải Phòng (số liệu minh hoạ) đo chiều cao bích 45 ±0,05 mm bằng đồng hồ so trên đế gá. Kết quả ca sáng và ca chiều lệch nhau trung bình 0,018 mm.
| Điều tra | Phát hiện | Hành động |
|---|---|---|
| Môi trường | Xưởng 26 °C sáng, 34 °C chiều | Đo trong phòng QC, ổn nhiệt 30 phút |
| Chi tiết | Còn dầu chống gỉ lẫn mạt thép | Lau bằng dung môi trước khi đo |
| Người | Ca chiều ấn chi tiết mạnh hơn | Thêm chặn tì, hướng dẫn bằng ảnh |
| Thiết bị | Đế gá có vết lõm | Mài lại mặt đế |
Sau cải tiến, chênh lệch giữa hai ca còn 0,004 mm và %GRR giảm từ 27% xuống 9%.
Khi nào cần phân tích biến động hệ thống đo?
- Kết quả đo giữa các ca, các phòng, hoặc giữa nhà máy và khách hàng không khớp.
- Biểu đồ SPC có điểm bất thường nhưng quá trình không thay đổi gì.
- Dung sai siết chặt hơn trước, thiết bị cũ có thể không còn đủ.
- Chuẩn bị nghiên cứu Gauge R&R: liệt kê nguồn sai số trước giúp thiết kế thí nghiệm tốt hơn.
Mẹo áp dụng và làm bằng Excel
- Dùng biểu đồ nhân quả với 6 nhánh (5 nhánh SWIPE + phương pháp) để liệt kê nguồn sai số.
- Trong Excel, lập bảng chênh lệch giữa hai người đo trên cùng chi tiết, vẽ biểu đồ đường – nếu chênh lệch luôn cùng dấu thì đó là sai số hệ thống của người.
- Ghi nhiệt độ cùng mỗi lần đo để có thể vẽ tương quan sau này.
Lỗi hay gặp
- Đổ lỗi cho người đo ngay mà chưa kiểm tra gá và môi trường.
- Đo chi tiết vừa ra máy còn nóng.
- Dùng thiết bị độ phân giải 0,01 mm cho dung sai ±0,01 mm.
- Không tách biến động đo khỏi biến động quá trình nên cải tiến nhầm chỗ.
Câu hỏi thường gặp
Sai số đo bao nhiêu là chấp nhận được? Thông lệ dùng %GRR dưới 10% là tốt, 10–30% cân nhắc, trên 30% không chấp nhận.
Có loại bỏ hoàn toàn được biến động đo không? Không. Mục tiêu là làm nó đủ nhỏ so với dung sai và biến động quá trình.