Industrial Knowledge
Điều phối hàn, WPS và WPQR là gì? Cốt lõi của ISO 3834 | Ví dụ
Nội dung bài viết 9 mục
Khi đánh giá ISO 3834, câu hỏi đầu tiên của chuyên gia đánh giá thường là: “Ai là điều phối viên hàn chịu trách nhiệm? Cho tôi xem WPS của mối hàn này và WPQR hỗ trợ nó.” Ba khái niệm điều phối hàn – WPS – WPQR cùng với chứng chỉ thợ hàn là xương sống kỹ thuật của toàn bộ hệ thống. Bài này giải thích từng khái niệm và mối liên hệ giữa chúng.
Tóm tắt nhanh
- Điều phối hàn, WPS, WPQR và chứng chỉ thợ hàn là xương sống kỹ thuật của hệ thống ISO 3834.
- Điều phối viên hàn theo ISO 14731; pWPS là quy trình sơ bộ, WPS là quy trình đã chấp nhận dùng trong sản xuất.
- WPQR ghi kết quả hàn mẫu thử và kiểm tra theo ISO 15614 hoặc ISO 15613.
- Chứng chỉ thợ hàn theo ISO 9606, thợ vận hành máy hàn theo ISO 14732.
Định nghĩa ngắn
| Thuật ngữ | Nghĩa | Tiêu chuẩn liên quan |
|---|---|---|
| Điều phối viên hàn (Welding Coordinator) | Người chịu trách nhiệm và có năng lực thực hiện các hoạt động liên quan đến hàn | ISO 14731 |
| pWPS | Quy trình hàn sơ bộ, chưa được chấp nhận | ISO 15609 (định dạng) |
| WPQR | Biên bản chấp nhận quy trình hàn – ghi kết quả hàn mẫu thử và kiểm tra | ISO 15614 (thử quy trình), ISO 15613 (thử trước sản xuất) |
| WPS | Quy trình hàn đã được chấp nhận, phát cho thợ hàn dùng trong sản xuất | ISO 15609 |
| Chứng chỉ thợ hàn | Xác nhận kỹ năng của thợ hàn tay hoặc thợ vận hành máy hàn | ISO 9606 (thợ hàn), ISO 14732 (thợ vận hành) |
Ngoài thử nghiệm quy trình (ISO 15614), quy trình hàn còn có thể được chấp nhận bằng các cách khác như vật liệu hàn đã thử nghiệm, kinh nghiệm hàn trước đó, quy trình tiêu chuẩn hay thử nghiệm trước sản xuất – tùy tiêu chuẩn sản phẩm cho phép. Ở mức ISO 3834-2, phương pháp chấp nhận phải phù hợp với tiêu chuẩn sản phẩm hoặc hợp đồng.
Điều phối viên hàn làm gì?
ISO 3834-2 yêu cầu doanh nghiệp có nhân sự điều phối hàn, và ISO 14731 được dùng để xác định nhiệm vụ, trách nhiệm và năng lực. Một doanh nghiệp có thể có nhiều điều phối viên, nhưng phải có một điều phối viên hàn chịu trách nhiệm chính. Nhiệm vụ tiêu biểu:
- Tham gia xem xét hợp đồng và xem xét kỹ thuật.
- Phê duyệt pWPS, giám sát hàn mẫu thử, phê duyệt WPS.
- Phân công thợ hàn đủ chứng chỉ cho từng công việc.
- Kiểm soát vật liệu hàn, xử lý nhiệt, sửa chữa mối hàn.
- Duy trì hồ sơ, đào tạo, cải tiến.
Năng lực thường được chứng minh bằng kinh nghiệm cộng bằng cấp quốc tế (ví dụ hệ thống IWE – kỹ sư hàn quốc tế, IWT – kỹ thuật viên, IWS – chuyên viên của IIW). Mức kiến thức kỹ thuật phải tương xứng với độ phức tạp sản phẩm: kết cấu bình áp lực thép hợp kim cần kiến thức sâu hơn nhiều so với lan can thép carbon.
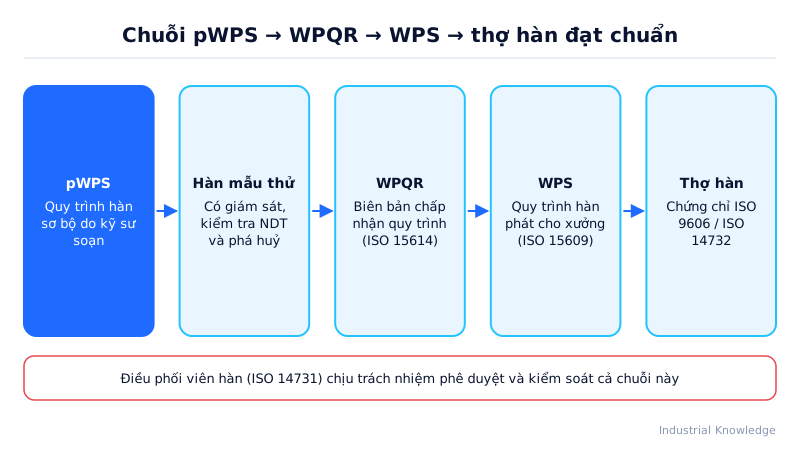
Chuỗi từ pWPS đến sản xuất
- Lập pWPS: kỹ sư xác định quá trình hàn, vật liệu cơ bản, chiều dày, kiểu mối nối, vật liệu hàn, dòng điện, điện áp, tốc độ, gia nhiệt sơ bộ, nhiệt độ giữa các lớp.
- Hàn mẫu thử dưới sự chứng kiến của bên thứ ba hoặc theo yêu cầu.
- Kiểm tra mẫu: ngoại quan, NDT (RT/UT/MT/PT), thử phá hủy (kéo, uốn, va đập, độ cứng, kim tương) theo tiêu chuẩn thử.
- Lập WPQR khi kết quả đạt, ghi rõ phạm vi chấp nhận (dải chiều dày, đường kính, vị trí hàn, nhóm vật liệu…).
- Viết WPS sản xuất nằm trong phạm vi WPQR, phát đến vị trí hàn.
- Thợ hàn có chứng chỉ phù hợp phạm vi (quá trình, vị trí, chiều dày) thực hiện theo WPS.
Ví dụ: xưởng chế tạo kết cấu cho cảng biển ở Quảng Ninh (số liệu minh hoạ)
| Hạng mục | Thực trạng ban đầu | Sau khi kiểm soát |
|---|---|---|
| WPS đang dùng | 15, chỉ 4 có WPQR | 9 WPS, 100% có WPQR (gộp các WPS trùng phạm vi) |
| WPQR thử mới | – | 5 mẫu (MAG đối đầu 10 mm và 25 mm, SAW, FCAW góc) |
| Thợ hàn có chứng chỉ ISO 9606-1 | 18/42 | 42/42 |
| Tỷ lệ mối hàn lỗi qua UT | 5,2% | 1,8% |
Bài học: thay vì thử 15 WPQR, điều phối viên hàn phân tích phạm vi chấp nhận và chỉ cần 5 mẫu thử để phủ toàn bộ sản phẩm – tiết kiệm đáng kể chi phí thử nghiệm.
Khi nào cần WPQR mới?
- Khi đổi quá trình hàn, nhóm vật liệu cơ bản, hoặc vượt dải chiều dày đã được chấp nhận.
- Khi bổ sung xử lý nhiệt sau hàn hoặc yêu cầu va đập ở nhiệt độ thấp hơn.
- Khi khách hàng hoặc tiêu chuẩn sản phẩm yêu cầu cụ thể.
Mẹo áp dụng và Excel
- Lập ma trận WPQR – WPS trong Excel: mỗi WPS liệt kê WPQR hỗ trợ và các biến số chính, để kiểm tra nhanh còn trong phạm vi hay không.
- Lập ma trận thợ hàn: mã thợ, quá trình, vị trí, chiều dày, ngày cấp, ngày xác nhận tiếp theo; tô vàng khi còn 30 ngày đến hạn.
- Dán WPS rút gọn tại máy hàn, kèm mã WPS trên bản vẽ hoặc bản đồ mối hàn.
Lỗi hay gặp
- Dùng WPS ngoài phạm vi WPQR, ví dụ WPQR thử chiều dày 10 mm nhưng hàn tấm 40 mm.
- Điều phối viên hàn chỉ có tên trên giấy, không tham gia xem xét kỹ thuật.
- Thợ hàn không được xác nhận định kỳ theo yêu cầu duy trì chứng chỉ.
- WPS không đến tay thợ hàn, thông số thực tế khác xa thông số ghi.
Câu hỏi thường gặp
WPS và WPQR khác nhau thế nào? WPQR là bằng chứng thử nghiệm; WPS là hướng dẫn sản xuất dựa trên bằng chứng đó.
Có dùng WPQR theo ASME thay cho ISO 15614 được không? Tùy tiêu chuẩn sản phẩm và hợp đồng; cần thống nhất với khách hàng.
Một người vừa là điều phối viên hàn vừa là QC được không? Được, nếu đủ năng lực và quyền hạn được xác định rõ, nhưng cần đảm bảo tính khách quan trong kiểm tra.
Bước tiếp theo
- Toàn bộ yêu cầu: Yêu cầu ISO 3834-2
- Tổng quan: ISO 3834 là gì?
- Lộ trình áp dụng: Triển khai ISO 3834 từng bước