Industrial Knowledge
Gauge là gì? Phân loại dụng cụ đo trong nhà máy | Ví dụ
Nội dung bài viết 10 mục
Trong tài liệu chất lượng, chữ “gauge” xuất hiện khắp nơi: Gauge R&R, gauge list, gauge control. Hiểu gauge là gì, có những loại nào và chọn ra sao là bước nền trước khi nói tới MSA hay SPC.
Tóm tắt nhanh
- Gauge là bất kỳ thiết bị nào thu nhận kết quả đo hoặc đánh giá đặc tính, từ thước cặp đến CMM và phần mềm.
- Hai vai trò: đo (cho con số) và kiểm (cho kết luận đạt/không đạt).
- Dụng cụ đo biến dùng Gauge R&R, bias, linearity; calip Go/NoGo dùng Attribute Agreement.
- Có gauge tiêu chuẩn mua sẵn và gauge không tiêu chuẩn thiết kế riêng cho một chi tiết.
Gauge là gì?
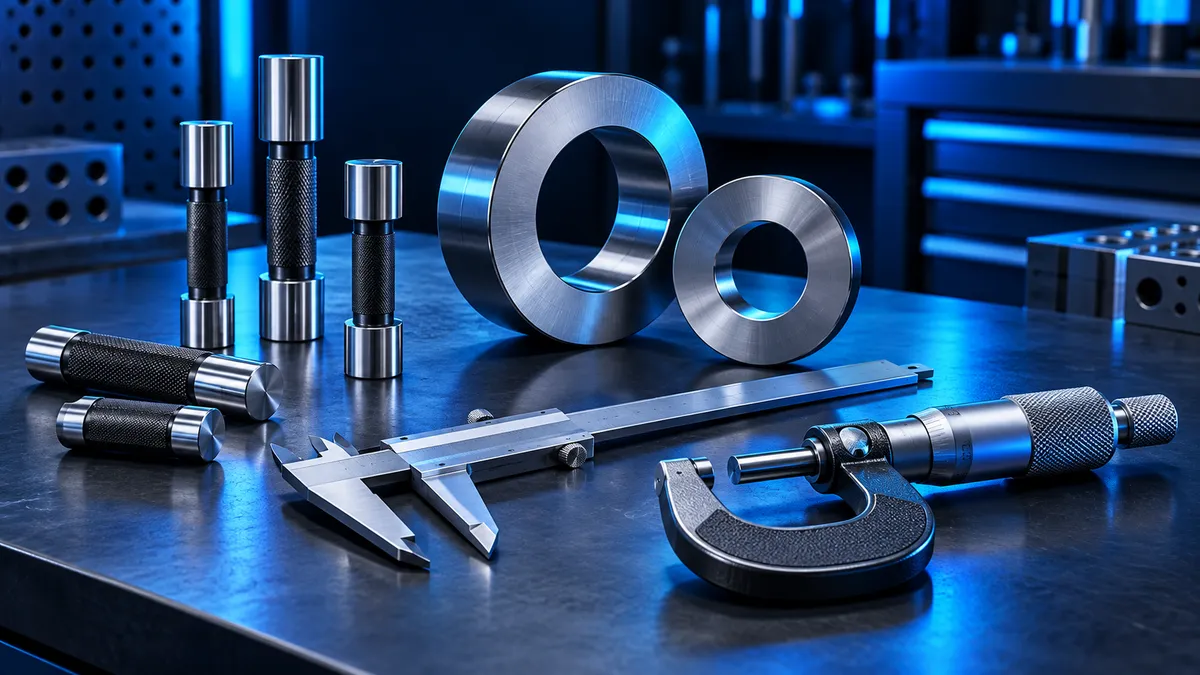
Gauge (dụng cụ đo/kiểm) là bất kỳ thiết bị nào dùng để thu nhận kết quả đo hoặc đánh giá một đặc tính của sản phẩm, quá trình. Theo nghĩa rộng trong MSA, gauge bao gồm từ thước cặp, panme, calip, đồ gá kiểm cho tới máy CMM, máy đo quang học và cả phần mềm xử lý kết quả.
Gauge có hai vai trò: đo (cho ra con số) và kiểm (cho ra kết luận đạt/không đạt).
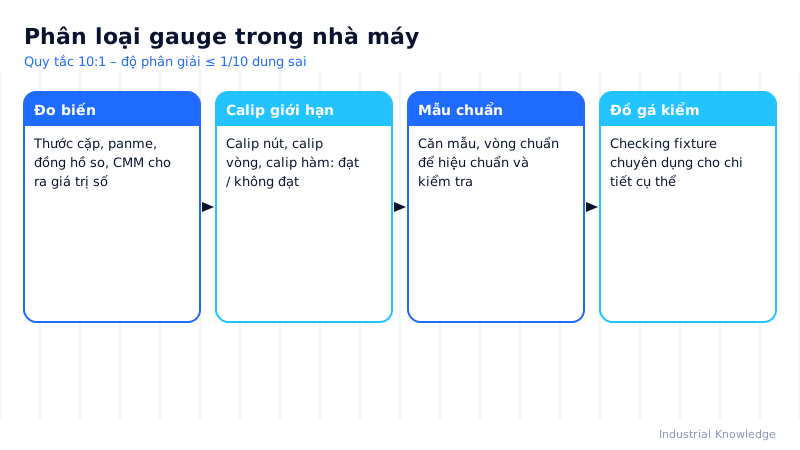
Phân loại gauge
| Nhóm | Ví dụ | Kết quả | Dùng cho MSA |
|---|---|---|---|
| Dụng cụ đo biến (variable) | Thước cặp, panme, đồng hồ so, đồng hồ đo lỗ, máy đo độ cao, CMM | Giá trị số | Gauge R&R, bias, linearity |
| Calip giới hạn (attribute) | Calip nút Go/NoGo, calip vòng, calip hàm, calip ren | Đạt / không đạt | Attribute Agreement |
| Mẫu chuẩn | Căn mẫu song phẳng, vòng chuẩn, quả cân chuẩn | Giá trị tham chiếu | Dùng để hiệu chuẩn, kiểm tra bias |
| Thước lá, dưỡng | Thước lá khe hở, dưỡng bán kính, dưỡng ren, dưỡng côn | So sánh | Attribute |
| Đồ gá kiểm chuyên dụng | Checking fixture vị trí lỗ, biên dạng | Đạt/không đạt hoặc giá trị | Tuỳ thiết kế |
Ngoài ra có thể chia theo nguồn gốc: gauge tiêu chuẩn (mua sẵn trên thị trường) và gauge không tiêu chuẩn (thiết kế riêng cho một chi tiết).
Quy tắc chọn gauge
| Quy tắc | Nội dung |
|---|---|
| Độ phân giải | Bằng hoặc nhỏ hơn 1/10 dung sai (quy tắc 10:1) |
| Dải đo | Đặc tính nằm trong khoảng giữa dải đo |
| Loại đặc tính | Đường kính trong/ngoài, chiều sâu, ren, độ phẳng cần loại gauge riêng |
| Môi trường | Gauge dùng trên chuyền cần chịu dầu, bụi, va đập |
| Năng lực | Phải đạt MSA trước khi đưa vào Control Plan |
| Chi phí – tốc độ | Kiểm 100% tốc độ cao ưu tiên calip hoặc đo tự động |
Ví dụ tại nhà máy Việt Nam
Nhà máy gia công bulông đặc chủng tại TP.HCM (minh hoạ) lập danh mục gauge cho chi tiết bulông M10:
| Đặc tính | Dung sai | Gauge chọn | Độ phân giải |
|---|---|---|---|
| Đường kính thân | Ø9,85 ±0,05 | Panme 0–25 mm | 0,001 mm |
| Chiều dài | 40 ±0,3 | Thước cặp điện tử | 0,01 mm |
| Ren M10x1,5 | Cấp 6g | Calip vòng ren Go/NoGo | Đạt/không |
| Chiều cao đầu | 6,4 ±0,15 | Thước cặp | 0,01 mm |
| Độ cứng | 28–34 HRC | Máy Rockwell | 0,1 HRC |
Trước đây xưởng dùng thước cặp 0,02 mm cho đường kính thân (dung sai tổng 0,10 mm) – vi phạm quy tắc 10:1. Chuyển sang panme giúp %GRR giảm từ 38% còn 9%.
Hướng dẫn sử dụng và quản lý gauge
- Mỗi gauge có mã số, hồ sơ hiệu chuẩn và nhãn hạn hiệu chuẩn.
- Bảo quản trong hộp, tránh va đập, lau sạch sau ca.
- Kiểm tra điểm 0 hoặc đo mẫu chuẩn trước mỗi ca.
- Gauge rơi, va đập phải cách ly và kiểm tra lại.
- Nhiệt độ chuẩn đo lường là 20 °C; cho chi tiết và gauge ổn nhiệt trước khi đo chính xác.
Lợi ích của quản lý gauge tốt
- Giảm loại nhầm và lọt lỗi.
- Dữ liệu SPC, Cpk đáng tin.
- Thuận lợi khi đánh giá hệ thống và PPAP.
Mẹo áp dụng và làm bằng Excel
- Lập gauge list trên Excel: mã, tên, dải đo, độ phân giải, vị trí, ngày hiệu chuẩn, hạn tiếp theo, kết quả MSA.
- Dùng định dạng có điều kiện tô đỏ gauge sắp hết hạn trong 15 ngày.
- Gắn mã QR trên hộp gauge để tra hồ sơ nhanh.
Lỗi hay gặp
- Dùng gauge cá nhân không quản lý.
- Calip Go/NoGo mòn vẫn dùng vì “vẫn lọt được”.
- Chọn gauge theo thói quen thay vì theo dung sai.
Câu hỏi thường gặp
Calip Go/NoGo có cần MSA không? Có, bằng phương pháp thuộc tính (Attribute Agreement) nếu nằm trong Control Plan.
Gauge và instrument khác gì? Trong MSA, gauge là thuật ngữ chung chỉ mọi thiết bị đo/kiểm; instrument thường nhấn mạnh thiết bị đo có hiển thị.