Industrial Knowledge
7 loại bất thường (abnormalities) trong TPM là gì? Cách phát hiện và gắn thẻ | Ví dụ
Nội dung bài viết 10 mục
Tóm tắt nhanh
- Bất thường (fuguai) là trạng thái thiết bị lệch khỏi điều kiện cơ bản dù máy vẫn chạy.
- Hầu hết hỏng hóc lớn bắt đầu từ khiếm khuyết nhỏ bị bỏ qua (nguyên lý tảng băng chìm).
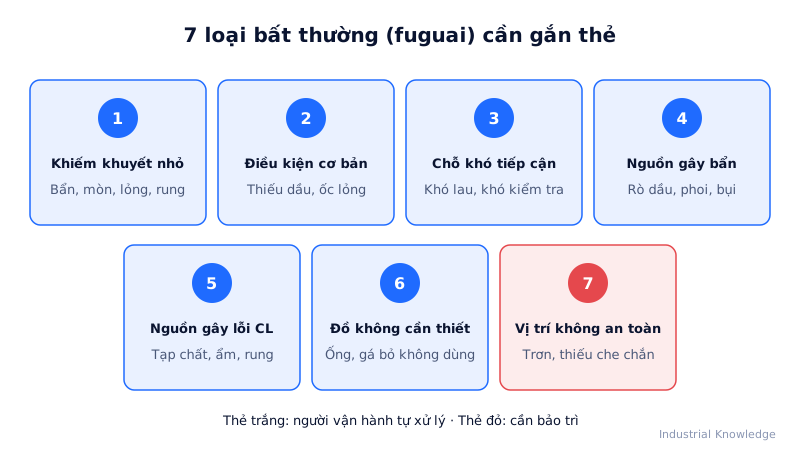
- 7 loại: khiếm khuyết nhỏ, điều kiện cơ bản không đáp ứng, chỗ khó tiếp cận, nguồn gây bẩn, nguồn gây khuyết tật, thiết bị không cần thiết, vị trí không an toàn.
- Gắn thẻ trắng (vận hành tự xử lý) hoặc thẻ đỏ (cần bảo trì), rồi phân tích Pareto để phòng ngừa.
Bất thường (abnormality) là gì?
Trong TPM, bất thường (tiếng Nhật: fuguai) là bất kỳ trạng thái nào của thiết bị lệch khỏi điều kiện lý tưởng hoặc điều kiện cơ bản, dù máy vẫn chạy: bẩn, lỏng, mòn, rò rỉ, thiếu chi tiết, nóng bất thường… Bất thường khác hỏng hóc ở chỗ máy chưa dừng; mục tiêu của vệ sinh – kiểm tra là tìm bất thường khi máy còn chạy được. Hầu hết hỏng hóc lớn đều bắt đầu từ những khiếm khuyết nhỏ bị bỏ qua. Theo nguyên lý tảng băng chìm, đằng sau một sự cố hỏng máy là hàng trăm khiếm khuyết nhỏ chưa được xử lý.
Trong bước 1 Jishu Hozen (vệ sinh ban đầu), người vận hành được đào tạo nhận diện 7 loại bất thường và gắn thẻ để xử lý.
Bảng 7 loại bất thường
| # | Loại bất thường | Ví dụ |
|---|---|---|
| 1 | Khiếm khuyết nhỏ | Bẩn, bụi, ba via, mòn, rơ, lỏng, rung, kêu lạ, nóng bất thường, dính bám |
| 2 | Điều kiện cơ bản không được đáp ứng | Thiếu dầu bôi trơn, dầu bẩn, bulong lỏng/thiếu, thiết bị không được siết chặt |
| 3 | Chỗ khó tiếp cận | Khó vệ sinh, khó kiểm tra, khó bôi trơn, khó vận hành, khó điều chỉnh |
| 4 | Nguồn gây bẩn | Rò rỉ dầu, nước, khí; văng bắn phoi, bụi; hơi, khói |
| 5 | Nguồn gây khuyết tật chất lượng | Tạp chất, va đập, độ ẩm, kích thước hạt, nồng độ, rung động ảnh hưởng chất lượng |
| 6 | Thiết bị không cần thiết, không khẩn cấp | Máy móc, đường ống, dụng cụ không dùng; đồ gá tạm bợ |
| 7 | Vị trí không an toàn | Sàn trơn, thiếu che chắn, mép sắc, chiếu sáng kém, nút dừng khẩn cấp hỏng |
Quy trình gắn thẻ bất thường
| Bước | Hoạt động |
|---|---|
| 1 | Vệ sinh kỹ, chạm tay, nhìn, nghe, ngửi để phát hiện bất thường (máy đã cô lập an toàn) |
| 2 | Gắn thẻ ngay tại vị trí: thẻ trắng (người vận hành tự xử lý), thẻ đỏ (cần bảo trì/kỹ thuật) |
| 3 | Ghi vào sổ theo dõi: mã thẻ, vị trí, loại bất thường (1–7), người phát hiện, ngày |
| 4 | Phân công xử lý, đặt thời hạn |
| 5 | Xử lý, gỡ thẻ, đóng sổ; chụp ảnh trước – sau |
| 6 | Phân tích Pareto loại bất thường để có biện pháp phòng ngừa (bước 2 JH) |
Ví dụ: Nhà máy thức ăn chăn nuôi tại Long An
Nhóm Jishu Hozen trên dây chuyền ép viên (máy ép viên, máy làm nguội, sàng) thực hiện vệ sinh ban đầu trong 4 tuần, gắn 426 thẻ.
| Loại bất thường | Số thẻ | Ví dụ điển hình |
|---|---|---|
| 1. Khiếm khuyết nhỏ | 118 | Vòng bi motor sàng kêu, dây curoa mòn |
| 2. Điều kiện cơ bản | 96 | 31 điểm bôi trơn không có dầu, bulong chân đế lỏng |
| 3. Chỗ khó tiếp cận | 42 | Không thể kiểm tra khuôn ép mà không tháo vỏ |
| 4. Nguồn gây bẩn | 64 | Rò hơi ở van cấp hơi, bụi cám từ cửa xả |
| 5. Nguồn gây lỗi chất lượng | 28 | Nhiệt độ hơi không ổn định, viên bị vụn |
| 6. Không cần thiết | 37 | Đường ống cũ không sử dụng, giá đỡ tạm |
| 7. Không an toàn | 41 | Thiếu nắp che puly, sàn dính dầu |
Trong 8 tuần, xử lý được 389/426 thẻ (91%). Kết quả 3 tháng sau:
- Hỏng hóc dây chuyền ép viên giảm từ 14 xuống 5 lần/tháng.
- Tỷ lệ viên vụn giảm từ 6,5% xuống 3,8% nhờ khắc phục rò hơi và ổn định nhiệt.
- Không còn sự cố mất an toàn liên quan puly hở.
Bất thường (fuguai) khác hỏng hóc thế nào?
Trong TPM, fuguai là mọi tình trạng lệch khỏi điều kiện lý tưởng của máy, dù máy vẫn chạy. Một bulông lỏng, một vết rò dầu, một tấm che bị thiếu đều là bất thường. Nếu để yên, bất thường nhỏ tích tụ thành hỏng hóc lớn. Vì vậy mục tiêu của vệ sinh – kiểm tra là tìm bất thường khi máy còn chạy được.
Khi nào nên dùng danh sách 7 loại?
- Trong buổi vệ sinh ban đầu (bước 1 Jishu Hozen): dùng làm “kính lúp” để không bỏ sót.
- Khi đào tạo người vận hành mới: mỗi loại kèm 2–3 ảnh thật tại máy.
- Khi phân tích lại các thẻ đã gắn: loại nào nhiều nhất cho biết hướng cải tiến (nguồn bẩn nhiều → cải tiến che chắn; chỗ khó tiếp cận nhiều → làm cửa sổ kiểm tra).
Mẹo áp dụng và thống kê bằng Excel
- Danh sách thẻ có cột “Loại bất thường” (1–7) chọn từ danh sách thả xuống.
- PivotTable: đếm thẻ theo loại và theo máy; vẽ Pareto.
- Tính tỷ lệ đóng thẻ = thẻ đóng / thẻ gắn; mục tiêu ≥ 90% trong 1 tháng cho thẻ trắng.
- Chụp ảnh trước/sau gắn vào cột hyperlink để làm tài liệu OPL.
Một mẹo nhỏ khi đi gắn thẻ: chia máy thành các vùng (cấp liệu, gia công, truyền động, tủ điện) và cho mỗi cặp người phụ trách một vùng, tránh trường hợp tất cả cùng soi một chỗ dễ thấy.
Lỗi hay gặp
- Chỉ tìm loại 1 và 4 (bẩn, rò rỉ), bỏ qua loại 3, 5 và 7.
- Gắn thẻ nhưng không có sổ theo dõi → thẻ bạc màu, không ai xử lý.
- Thẻ đỏ tồn quá lâu: bảo trì không đủ nguồn lực → người vận hành nản.
- Vệ sinh khi máy chưa cô lập năng lượng → nguy cơ tai nạn. Luôn khóa – treo thẻ (LOTO).
- Không phân tích Pareto để phòng ngừa tái phát.
Câu hỏi thường gặp
Bất thường nhỏ có cần gắn thẻ không? Có. Chính bất thường nhỏ là đối tượng chính; gắn thẻ giúp không ai quên.
Thẻ đỏ và thẻ trắng (hoặc xanh) khác gì? Thẻ đỏ cho việc cần bảo trì xử lý; thẻ trắng/xanh cho việc người vận hành tự xử lý được. Màu cụ thể tùy quy ước từng nhà máy.
Bước tiếp theo
- Quy trình đầy đủ: 7 bước Jishu Hozen
- Khi bất thường thành sự cố: Equipment breakdown là gì
- Đo độ tin cậy: MTBF và MTTR